インバーターはなぜ電気モーターのベアリングを劣化させるのか?
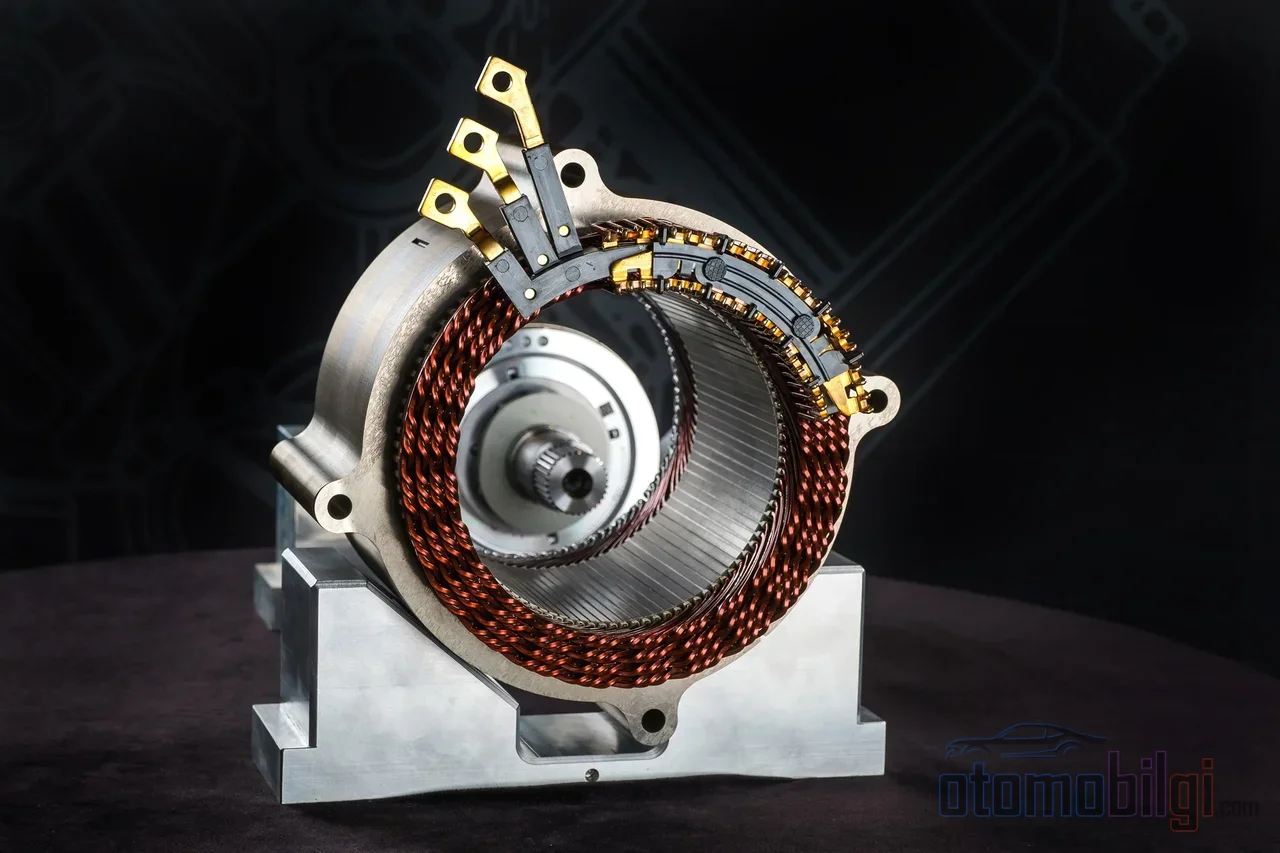
電動モーターのベアリングは、かかる荷重を支えられるように設計されています. メーカーのカタログにある寿命計算は、荷重、回転数、潤滑条件に基づいています. ところが、機械的な過負荷を一切受けておらず走行距離もまだ少ないのに、ベアリングが騒音や振動を発し、ついには使用不能な状態で取り外されることはなぜあるのでしょうか? 答えは多くの場合、機械ではなく電気にあります: インバーターがモーターシャフトに生み出すシャフト電圧が油膜を貫通し、ベアリングを内側からマイクロスケールで溶かしながら劣化させるのです. これが電気自動車モーターの故障の中で最も語られることのない原因であり、正直に言えば、このテーマについて日本語の情報源ではほとんど何も見つけることができません.
このページでは、インバーターがどのようにベアリングを痛めつけるのかを、数字を使って段階的に説明します: コモンモード電圧とは何か、油膜の電気的な絶縁破壊はどのように起こるのか、フルーティングと呼ばれる条痕はなぜ生じるのか、故障はどのくらいの期間で現れるのか、そしてエンジニアはどのような方法で問題を解決しているのか.
コモンモード電圧: インバーターの副作用
電気自動車では、モーターに電力を供給する電流は、バッテリーからの直流を三相に変換するインバーターから来ます. 最新のトラクションインバーターは、IGBTまたはSiCスイッチを使用して、数百ボルトを1秒間に何千回もオン・オフします. モーター巻線に届く電圧はそのため、なめらかな正弦波ではなく、プラスとマイナスの間を急速に行き来するパルスの連なりです.
このパルス構造には代償があります: それがコモンモード電圧です. 三相間の平均電圧は、真の正弦波で駆動されるモーターでは常にゼロです.なぜなら各相が互いに打ち消し合うからです. PWMパルスで駆動されるモーターではこのバランスが崩れ、平均電圧はゼロからずれます. 波形はおおよそ矩形波、あるいは六段階の構造に近づきます. この避けられない電圧が、モーターシャフト上に電位の蓄積を引き起こします.そして重要なのはここです: コモンモード電圧は、DCバス電圧に比例します. 800Vアーキテクチャの車両では、より高いバス電圧は、同じ条件下でより高いシャフト電圧を意味します.
注目ポイント
- ベアリングの油膜を貫通するには、約6Vのシャフト電圧で十分です. 正常とされる範囲は3-5Vです.
- インバーターに起因する電気的なベアリング損傷は、通電開始後、典型的には1〜6ヶ月以内に現れます.
- IGBTを搭載した最新のドライバーは、前世代に比べて20倍速いスイッチングイベントを発生させます.
- 電気モーターの故障の約60%はベアリングが原因です.
シャフト電圧はどのようにベアリングに達するのか?
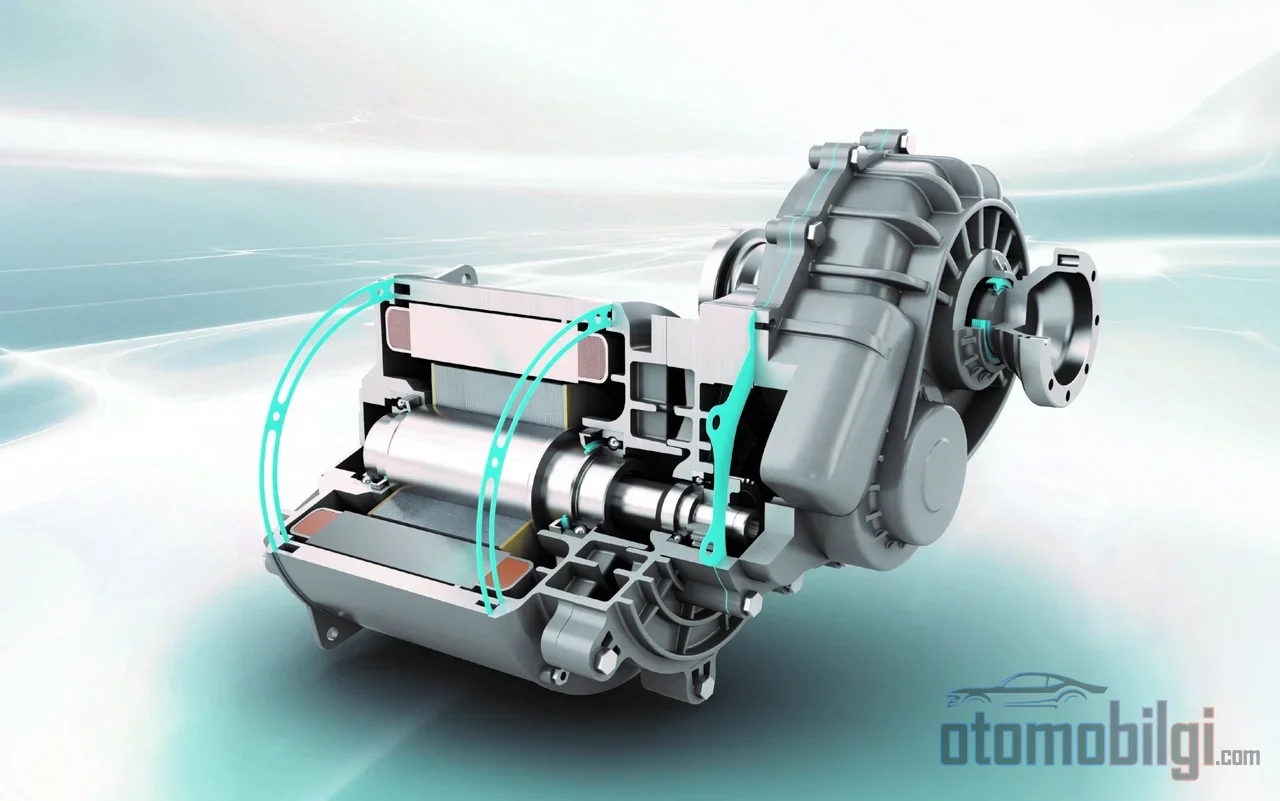
モーターの回転するシャフトと固定されたハウジングの間の唯一の接触点がベアリングです. ベアリングのボールと軌道の間の油膜は、通常は薄いながらも完璧な絶縁体です. そのため、シャフトに蓄積する電圧は、一定の閾値を超えるまで溜まり続けます. ベアリングの潤滑剤を通じてアーク放電を起こすのに必要なシャフト電圧は、約6Vです. 稼働中のモーターでは3-5Vの範囲が正常とされ、ベアリングに損傷を与えません. 一方、劣化が進んだモーターではシャフト-ハウジング間電圧が8-19Vの範囲で測定されており、一部の実験室テストではピークが70-370Vに達した例もあります.
電圧がしきい値を超えると、油膜は微小な火花放電によって貫通します. この現象は、EDM(放電加工)として知られるメカニズムと同じものです. 単発の衝撃の影響は些細なものに見えますが、 開いた微小なクレーターが不連続部を形成し、その後の放電を引き寄せます. 何百万もの衝撃が蓄積するにつれて表面侵食は急速に拡大し、ベアリングは短期間で交換を要する状態に至ります. 現代のACインバータの非常に高いスイッチング周波数こそが、侵食がこれほど速く蓄積する主な原因です.
ベアリング電流の3つの種類
電流がベアリングに到達する経路は一通りではありません. 良好に接地されたインバータ駆動モーターでは、主に3つの破壊的な種類が見られます:
- 容量性放電電流: シャフトとハウジング間の寄生容量に蓄積したエネルギーが油膜を通じて瞬時に放電するもので、 EDM損傷の一次原因です.
- 高周波循環電流: 大型モーターでは、巻線からステータハウジングへ漏れる容量電流の正味の非対称性が、ステータ周囲を循環する高周波磁束を生み出し、 この磁束がシャフトの両端間に電圧を誘起します.
- シャフト接地電流: 接地条件が不十分な設備において、シャフトからハウジングへ流れ、その経路上で出会うすべてのベアリングに負担を強いる電流です.
問題はモーターにとどまりません: 容量結合を通じて、電流はモーターがドライブを介して接続されている減速機やその他の機器のベアリングにも損害を与え得ます. 電気自動車の駆動系では、ベアリングや歯車などのトライボロジー要素が望ましくない漏れ電流にさらされており、モーター内部ではベアリングがこれらの電流に対して最も敏感で脆弱な部品です.
フルーティング: ベアリング表面の洗濯板模様
電気的損傷の証拠は、ベアリングの転動面上の外観に表れます. 損傷したベアリングを取り外すと、ボールは艶のない鈍い灰色に見え、 転動路上には不規則な摩耗、油脂の変色、焦げ臭い匂いが見られます. 最もよく知られた所見は、転動面上にリズミカルな洗濯板のような溝の列が現れることで、 これはフルーティング、日本語ではフレーキング(条痕)と呼ばれます.
そのメカニズムは理解しやすい連鎖をなします. 電気アークは毎回、接触点の油膜と金属表面を局所的に加熱します. アークの熱は、損傷を受けた領域の金属を再焼入れの状態にし、 この再焼入れされた領域は負荷のもとで脆化し、亀裂が発生します. ボールは毎回同じ転動路をたどるため、損傷は周期的なパターンとして表面に刻み込まれます. 電動モーターのベアリングにおけるこれらの表面損傷の種類(フロスティング、ピッティング、フルーティング)は、モーターの性能に直接影響します. 走査型電子顕微鏡による分析は、損傷面上に溶融・圧着された金属粒子、そして進行段階では剥離(フレーキング)が明確に現れることを示しています.
フルーティングは実は新しい問題ではありません. 1920年代から知られ、観察されてきました. 新しいのは、インバータ駆動モータで放電回数を3倍にするスイッチング速度です.
故障はどのくらいの期間で現れるか?
電気的なベアリング損傷の最も厄介な点は、予測が難しいことです. 高周波ベアリング電流が引き起こすEDMタイプの故障は、一般に通電開始後1~6ヶ月以内に現れます. 損傷は1週間で現れることもあれば、数年かかることもあります. 期間を決める変数は明らかです. 周速度、スイッチング周波数、バス電圧です. 20kHz程度の高いスイッチング周波数は、5kHz前後の設定に比べて明らかに多くのベアリング問題を引き起こします. より高いスイッチング周波数はより多くのコモンモード電圧を生むからです.
この変動は、電気自動車では故障プロファイルを走行距離ではなく使用状況で説明すべきだという事実にも合致します. シャフト電圧による損傷は、モータが何時間・どの負荷で・どのスイッチングプロファイルで動作したかに依存します. 2台の車が同じ走行距離を示していても、一方のベアリングは無傷で、他方は溝だらけになっていることがあり得ます. それでも全体の傾向は示唆に富んでいます. モータ故障の約60%はベアリングが原因であり、ベアリング故障のかなりの部分は電気的な起源を持っています. 一方、イギリスで行われた車両調査によると、90,000~120,000マイルを超えた電気自動車は、同程度の車齢・走行距離のガソリン車に比べて車検での故障傾向が約25%低いことが示されています. この差は120,000マイルを過ぎても続きます. 電気駆動系は全体として堅牢性を保ちますが、オイルフィルムを貫通するシャフト電圧は、使用プロファイル次第でこの状況を損ないうる静かな弱点です.
エンジニアリングによる解決策: 電流をベアリングから遠ざける4つの方法
問題がよく理解されているため、解決策も成熟しています. すべては1つの原理に基づいています. 放電電流の経路は、ベアリングのオイルフィルムを通ってはならない、ということです.
シャフトアースリング
シャフトの周囲に巻かれた導電性マイクロファイバーからなるリングは、数十万の接点によって電流をベアリングを通ることなくハウジングへ、そこからアースへと導きます. 導電性ブラシと異なり、ファイバーはシャフトを摩耗させず、高周波電流に対して低インピーダンスの経路を提供します. コスト面でも経済的なソリューションとして際立っています.
絶縁ベアリングとセラミックベアリング
電流の経路を物理的に断つため、ベアリングの外輪に絶縁コーティングを施すか、セラミックボールを使用します. 非駆動側(通常はシャフトがリダクションギアに接続されていない側)に使用される1つの絶縁ベアリングで、循環電流を止めるには多くの場合十分です. セラミック選択肢には2つの既知の制限があります. コストが高いことと、大型モータではロータを別途アースする必要がある場合があることです. そうしないと、ロータとステータの間にアークのリスクが生じます. つまり、セラミックベアリングは単独ではすべての条件下での完全な解決策ではありません.
導電性オイル
より新しいアプローチは、オイルそのものを弱導電性にすることです. グラファイトやカーボンブラックのような微細な導電性粒子で配合されたオイルは、油膜を部分的な絶縁体から脱却させ、電圧が油膜に蓄積するのを防ぎます; 漏洩アークは止まり、電気的侵食が減少し、ベアリングの寿命が延びます. 現場での実績は有望です: 導電性グリースを充填した密閉ベアリングは、中程度の出力のモーターにおいて5年から16年の間、電気的損傷の問題を起こさずに動作してきました. 通常のグリースは導電性を持たず、導電性グリースは独立した意図的な配合技術であることを指摘しておく必要があります.
発生源での低減: 巻線とケーブルの設計
最もクリーンな解決策は、電流の発生そのものを防ぐことです. 対称的な磁気設計と厳密な製造公差は、巻線からハウジングへ漏れる容量電流の非対称性、ひいては循環電流を最小化します. 対称なモーターケーブルとインバータ出力に取り付けられる正弦波フィルタは、モーターに到達するコモンモード電圧の成分を低減します; フィルタリングは、他の方法が失敗したプロジェクトで有効だった逃げ道です. 正しいアース設備は、これらすべての前提条件です.
| 解決策 | 動作原理 | 既知の制限 | |
|---|---|---|---|
| シャフトアースリング | 微細な繊維により電流をアースへ導く | 取り付けと軸表面の精度が必要 | |
| 絶縁/セラミックベアリング | 電流経路を物理的に遮断する | 高価; 大型モーターではローターのアースが必要になる場合がある | |
| 導電性グリース | 油膜への電圧蓄積を防ぐ | 高度な配合技術が必要 | |
| 対称ケーブル/出力フィルタ | コモンモード電圧を低減する | 追加の重量とコストがかかる |
損傷は診断できるのか? 測定と画像診断
はい、稼働中でも分解後でも可能です. 振動解析と超音波検査は、稼働中にフルーティングの特徴的なパターンを検出できます; 損傷が進行すると、モーターはのこぎりで木材を切るのに例えられる顕著な騒音を発し始めます. ロゴフスキーコイルとオシロスコープで放電レベルを測定できます; ハンドヘルド型の放電検知ペンは、ベアリングの電気的侵食を分解せずに検出できます. 分解後は、表面検査が判定を下します: 曇った灰色のボール、溝のついた転走路、焦げたグリースが診断を確定させます.
要するに: インバータベアリングは機械ではなく、電気で疲弊する
短く引用可能な答えはこうです: 高周波スイッチングを行うインバータは、モーターにコモンモード電圧を発生させます; この電圧がシャフト上に蓄積し、約6Vの閾値を超えると、ベアリングの油膜を電気的に貫通し、何百万回もの顕微鏡レベルの放電が表面にフルーティングと呼ばれる溝を形成することで、ベアリングは機械的摩耗よりはるかに速く、電気的侵食により使用不能になります.
ユーザーの観点からの実用的な結論はこうです: この故障は走行距離ではなく使用プロファイルに従い、保護は車両の設計段階で行われたエンジニアリング上の判断なのです. シャフト接地リング、絶縁ベアリング、導電性グリス、対称巻線設計のどの組み合わせを選ぶかが、モーターが数年後に静かに回り続けるか、フランジ面が削れて分解されるかを最初に決めてしまう. 電気自動車の技術が語られるとき、バッテリーの化学や充電速度が注目されがちだが、 実際にはシャフトに蓄積するわずか数ボルトの電圧こそ、システム全体で最も静かでありながら最も着実な故障の原因であり続けている.
参考文献
- Electrical Motor Bearing Damage & Shaft Voltage
- Electrically Induced Bearing Damage (EIBD) aka Shaft Currents
- Technical Guide No. 5 - Bearing Currents in Modern AC Drive Systems
- Bearing Current and Shaft Voltage in Electrical Machines
- Experimental Measurement of Shaft Voltage and Bearing Current
- Mitigation Techniques of Shaft Voltage and Bearing Current
- Product Application Note - Shaft Voltages and Bearing Currents
- Measurement and Quantitative Evaluation of Bearing Currents