バッテリーのリサイクルは実際にはどのように行われているのか?
このページを共有する
使用寿命を終えた電気自動車のバッテリーは、車両容量の約 70-80% を下回った時点で引退となります:低下した航続距離は長距離走行を事実上不可能にするからです.しかし、このバッテリーの物語はここで終わりません.パックは解体され、セルは分離され、内部のリチウム、ニッケル、コバルト、銅が化学プロセスによって回収され、新しいセルの原材料へと生まれ変わります.要するに、寿命を迎えたEVバッテリーは廃棄物ではなく、高いグレー価値を持つ鉱石なのです.そしてリサイクルプロセスは、放電、解体、破砕、化学的回収という段階からなる、エンジニアリングの規律に基づいたチェーンなのです.
ハイライト
- 現代の湿式製錬リサイクルは、リチウム、ニッケル、コバルトについて 95%以上 の回収率を達成できます.
- リサイクルは、一次金属採掘と比較して明確に低い環境負荷を持ち、比較では 61%のカーボン削減 および 83%のエネルギー削減 が際立っています.
- 世界のリサイクル能力の 95%以上 が湿式製錬方式に基づいています.
- ダイレクトリサイクルは、従来の方式と比較して 80-90%少ないエネルギー を必要としますが、まだスケールアップの段階にあります.
まずは安全に:放電と解体の段階
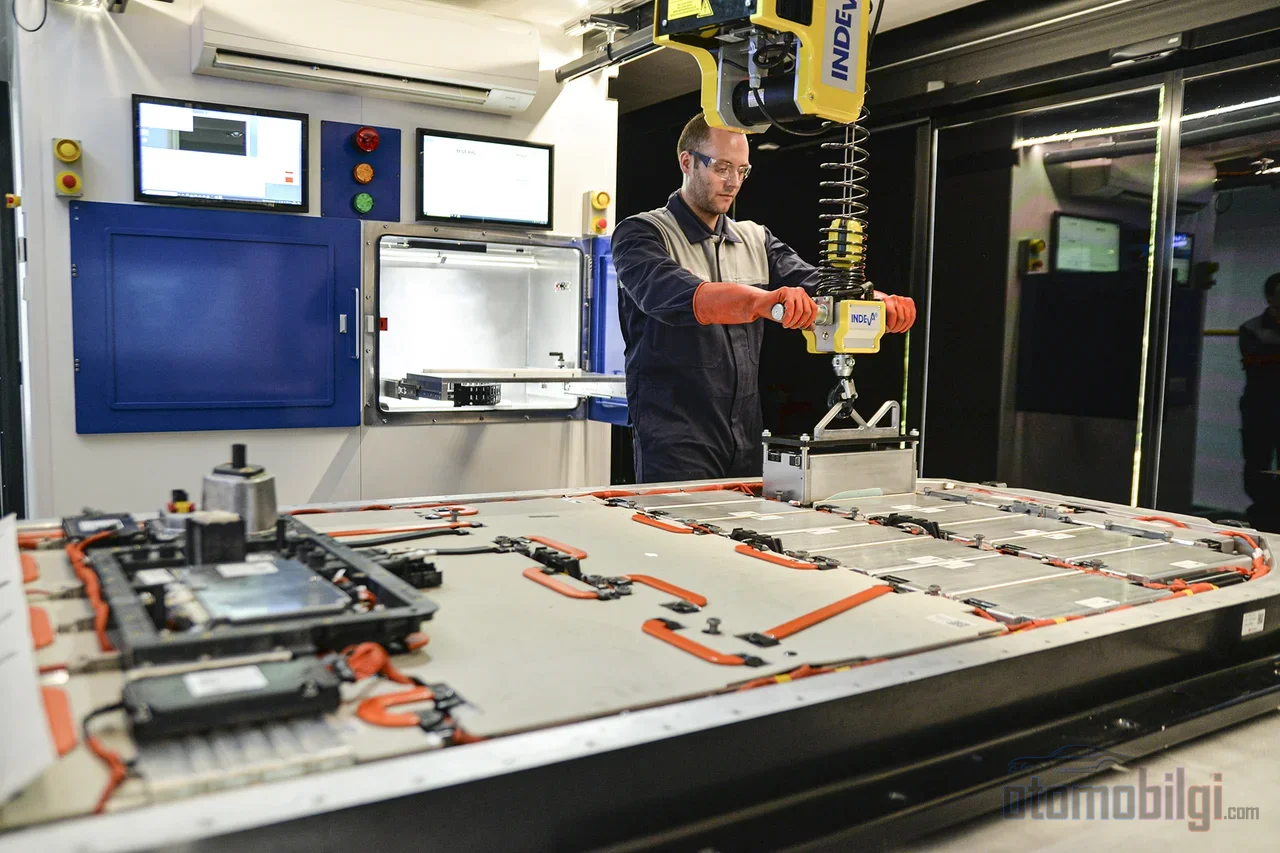
EVバッテリーがリサイクル施設に到着する際、内部には数百ボルトレベルのエネルギーが蓄えられています.そのため、チェーンの最初の段階は常に 電気的放電です:バッテリー内の残存エネルギーが安全に放出されない限り、いかなる解体作業も開始されません.次に検査が行われます;パックの化学組成、状態、構造が記録されます.
解体自体は特定の順序に従います:まずラベルのスキャンとカバーの取り外し、次にケーブルや電子部品の分離、最後にパックからモジュールへ、そしてモジュールからセルへと降りていきます.これは、実際にどれほど手間のかかる作業であるかを良く示しています.ネジはロックされた接続で取り付けられ、高圧ケーブルは筐体に固定されており、各メーカーのパックアーキテクチャは異なります.そのため、レーザー切断のような自動解体方法について活発な研究が行われており、ネジ接続の困難な取り外しだけで、それ自体が一つの技術的焦点となっています.
解体が化学的回収の前段階であることは偶然ではありません:部品が早期に分離されると、下流の化学プロセスははるかに効率的に機能します.セルが分離された後、機械的処理(破砕と粉砕)に移行し、その結果、 ブラックマス と呼ばれる、正極および負極の活性材料を含む粒状材料が得られます.ブラックマスは、リサイクルの経済的な急所です:その中の金属価値が、プロセスの収益性を決定します.
乾式製錬:高温溶解とその代償
乾式製錬は、その名が示す通り、熱に基づいています. three つの段階で構成されます:焙焼、溶解、精製.リチウムイオンバッテリー材料は 1200-1600°C の範囲の炉に入れられます;一部のプロセスでは溶解温度は1700°Cに達します.その結果、コバルト、銅、ニッケルが金属合金として回収されます.
この手法の本当の強みは柔軟性にあります.電池がどの化学組成であれ、原材料がどこから来たものであれ、混合廃棄物流を処理できます.しかし、その代償は深刻です.リチウム、アルミニウム、マンガンはスラグに移行し、経済的に回収されません.グラファイトと電解質は燃焼過程で失われます.さらに、エネルギー密度の高いこのプロセスは直接的なCO2排出を生みます.ピロメタラジーによるコバルトリサイクルでは、グラファイト、溶媒、セパレータの燃焼に起因する排出量が測定可能なレベルに達します.同じ条件下でハイドロメタラジーの直接排出影響は無視できる程度に留まります.フッ素化合物のような問題のあるガス排出も、この手法が管理すべきリスクです.
ハイドロメタラジー: 水溶液化学で95%超の回収率
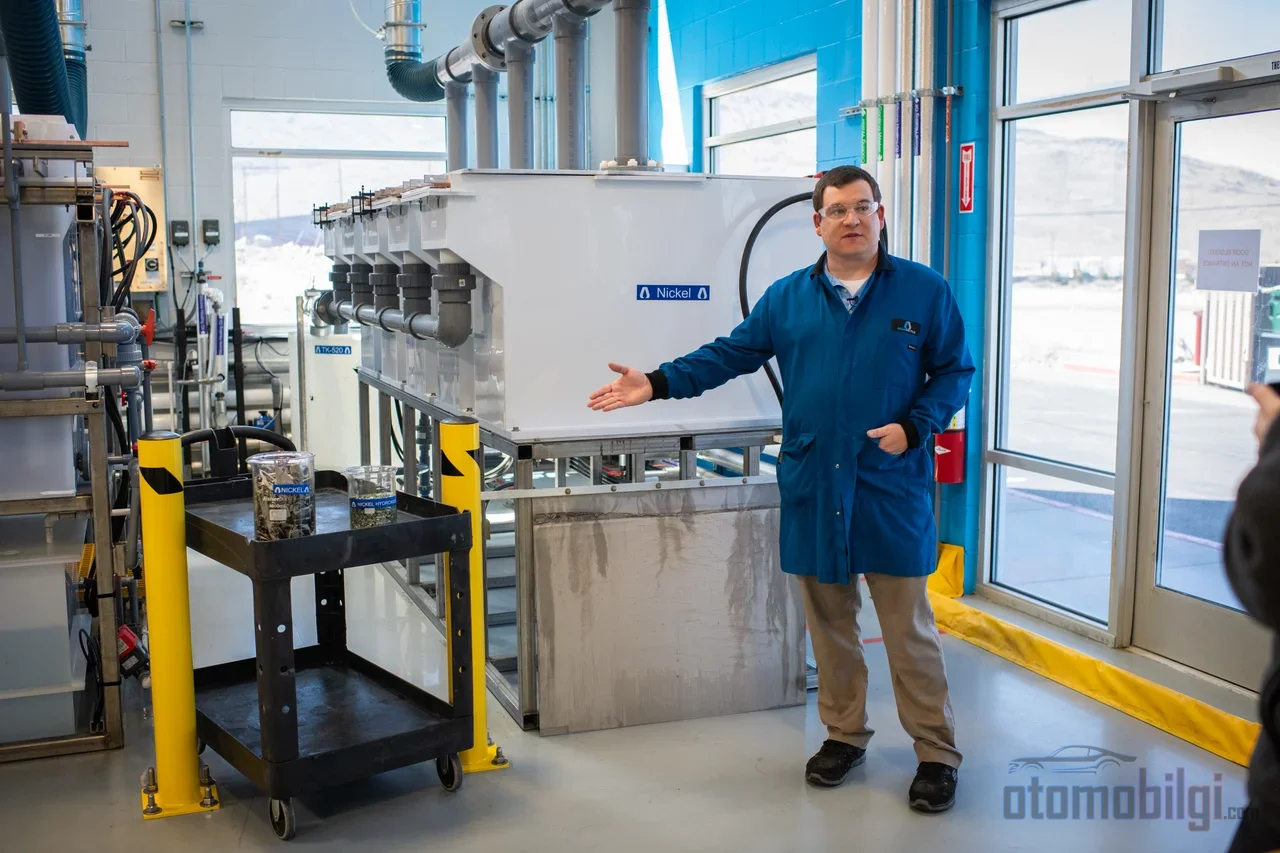
ハイドロメタラジーは熱の代わりに水溶液化学を利用します.正極材料は酸または塩基を含む溶液に溶解され、金属が一つずつ分離されます.プロセスは3つの主要段階で構成されます. 浸出 (溶解)、溶液の精製、金属の回収です.最も一般的な浸出剤は希硫酸で、塩酸や硝酸も使用されます.有機酸や共融深溶媒といったより環境に優しい代替手段も積極的に試験されています.
精製段階では溶媒抽出、化学沈殿、イオン交換、ろ過が活用されます.コバルトとニッケルの分離において溶媒抽出は特に重要です.最終段階では電解採取により 99%を超える純度の 金属が得られます.電解採取に適さない金属には、pH調整による沈殿、結晶化(炭酸リチウムはこの方法で回収されます)、セメント化などの手法が用いられます.
結果は雄弁に物語っています.100°C未満で稼働可能なこのプロセスは、銅、ニッケル、リチウムに対して 98%を超える 回収率を達成できます.商用施設では、寿命を迎えたEV電池から、平均してニッケル、コバルト、リチウム、銅の 95%を 回収できると報告されています.一部の施設では 99.5%を超える 純度のニッケル-コバルト-マンガンを製造し、材料を新たなセル製造に直接使用できる状態にしています.国連はこの手法を、現在利用可能な最も環境に優しい電池リサイクル技術と位置付けています.世界のリサイクル容量の95%以上もすでにハイドロメタラジー施設で占められています.クローズドループの水システムも普及しており、多くの施設は排水を出さずに、水と正極材料を循環させて運転しています.
2つの手法を並べて比較: 違いはどこに?
| 基準 | ピロメタラジー | ハイドロメタラジー |
|---|---|---|
| 基本メカニズム | 焙焼、溶解、精製 | 浸出、精製、金属回収 |
| 温度 | 1200-1600°C以上 | 100°C未満 |
| リチウム回収 | なし(スラグに移行) | 98%を超える可能性あり |
| 柔軟性 | 化学組成に依存しない、混合流対応 | 前処理済み材料が必要 |
| 直接排出 | 高い(グラファイト、電解質が燃焼) | 無視できるレベル |
| 世界容量シェア | 限定的 | 95%以上 |
比較は、乾式製錬を不要とする結論に導くべきではありません.最も効率的なアプローチは通常、両手法の組み合わせです.乾式製錬は混合した汚れた廃棄物をおおよそ価値のある中間製品に還元し、湿式製錬はその中間製品を精製して最終的な金属に変換します.今日、多くの大規模施設がまさにこのハイブリッドチェーンを運用しています.
直接リサイクル: セルからカソードへのワンステップ
次世代のアプローチは、材料を構成元素まで分解することを拒みます. 直接リサイクルは、カソードとアノードの工学的構造を保護しながら材料を再生します.リチウム補充(リチウム化)などのプロセスによって、劣化したカソードが再びバッテリーグレードの材料に変換されます.カソードには3つの主要な戦略が定義されています.固体焼結、溶液ベースの再生、溶融塩法であり、化学的および電気化学的なリチウム補充も適用されているその他の技術の中にあります.
このアプローチの背後にある論理は測定可能です.従来の方法と比べて 80~90%少ないエネルギー を必要とし、分子レベルでの分解を行わないため、廃棄物の発生も最小限に抑えます.商業面では、ブラックマスをおよそ 12時間 以内に直接バッテリーグレードのカソード前駆体活性物質(pCAM)に変換するプロセスが現在発表されています.ワンステップの直接リサイクル手法も最近注目されており、その目標は材料を化学成分に完全に分解することなく活用することです.
この手法の最大の制約は運用面にあります.一度に処理できるのは単一のバッテリー化学系のみで、均質な原料が必要です.実際の世界では、施設に持ち込まれるスクラップは混合物であり、NMC、LFP、さまざまなメーカーのパックが同じ出口で合流します.そのため、自動的な化学系の識別・選別システムが直接リサイクルの前提条件と見なされています.米国エネルギー省のReCellセンターは、解体コスト、自動選別、カソード再生の研究を通じて、この手法を商業規模に移行することに注力しています.市場は今日もなお非常に小さく、直接リサイクル市場は2026年に約 3,400万ドル 規模になると推定されています.Fraunhoferが2026年の第2回バッテリー直接リサイクル会議で強調したポジショニングもこの枠組みと一致しています.つまり、この手法は既存の方法に取って代わるというより、それらを補完するものです.
採掘よりもクリーンか? コストとカーボンの比較
リサイクルの本当のライバルは鉱石採掘であり、この比較は測定可能なレベルで明確です.Stanfordの産業規模でのライフサイクル分析は、リサイクルによる重要金属の回収が一次採掘に比べて明らかに低い環境影響を持つことを示しています.比較では、採掘に比べて カーボン61%減、エネルギー83%減、水消費量79%減 が際立っています.これは、井戸から取り出された金属ではなく、セルから取り出された金属の環境コストを直接反映しています.
経済的な側面も同様に読み解けます.バッテリーセルの製造コストが約 95ドル/kWh であるのに対し、リサイクルのコストは 9ドル/kWh未満です 残ります.つまりリサイクルは、総コスト構造を損なうことなくセルの環境負荷を低減しています.ポテンシャルの大きさも壮大です.寿命を迎えたEVバッテリー中のすべてのリチウム、コバルト、ニッケルが回収されるシナリオでは、年間節約額は2040年までに 250億ドルに 達しうると試算されています.
なぜリサイクル容量はEV販売の伸びに追いつかないのか?
この問題の答えは、その大部分が暦の中に隠れています.EVバッテリーの車両での寿命はおよそ 12年 程度であり、2010年代半ばの大きな販売波はまだ寿命の終わりに達していません.つまり、今日の施設が処理すべき廃バッテリーの量は、将来の量に比べればまだ小さいのです.モデルはこの現実を反映しており、リサイクルの材料供給への寄与は、最初のEV世代が寿命を迎える2040年以降に加速しうるとされ、その時点以降、バッテリー材料需要の 50-100%を 賄えると試算されています.ニッケル-コバルト-マンガンの回収率も、化学組成に応じて現在の 30-45%の 水準から50-100%へ上昇すると予測されています.
この状況には印象的な対比があります.米国では鉛酸バッテリーの 99%が リサイクルされる一方で、経済的価値が2倍から10倍高いリチウムイオンバッテリーの世界リサイクル率は 2-47%の 範囲にとどまっています.鉛酸バッテリー側の成功の秘訣は、数十年にわたり成熟した回収・処理ネットワークの存在であり、リチウムイオン側ではそのインフラがまだ構築段階にあります.なお、「EVバッテリーのわずか5%しかリサイクルされていない」という表現がネット上で広く流布する主張であること、また一部の分析では世界の割合を約59%と評価していることを指摘しておく必要があります.この差異は、どのバッテリーの流れ(製造廃棄物、寿命を迎えたパック、破損したパック)を算数に含めるかによって生じています.共通の要点は、いずれの定義でもその割合は低く、拡大するキャパシティの不足を埋めるには大規模な投資の波が必要だということです.
連鎖の果てに:新しいセル、古い金属
リサイクル工程の全体は、真のクローズドループを目指しています.寿命を迎えたパックから取り出されるニッケル、コバルト、リチウムは、精製された後に新たな正極材へと加工され、その材料は新しいセルの製造に使われます.今日の施設では 99.5%を超える 純度で金属を回収できます.つまり、昨日のセルが明日のセルの原材料になり得るのです.電流を化学添加剤の代わりに触媒として用いる、レジェネラティブ電気・湿式製錬のような新しいアプローチが、このサイクルをさらにクリーンにすると予想されています.バッテリーの化学体系が多様化し、初世代のパックが寿命を迎えるにつれ、リサイクルは採掘に依存しない材料供給源へと変わっていきます.その技術的基盤は、今日すでに整っています.
出典
- 先進的なバッテリーリサイクル技術の仕組み
- 湿式製錬と乾式製錬によるバッテリーリサイクル
- 湿式製錬リサイクルプロセス:手順、メリット、課題
- バッテリーリサイクルプロセスとリスク推定に関する研究
- リチウムイオンバッテリー解体に関するシステマティックレビュー
- 産業規模リチウムイオンバッテリーリサイクルのライフサイクル比較
- リチウムイオンバッテリーのリサイクルがもたらす大きなメリット
- バッテリーリサイクルのコスト、カーボンフットプリント、環境への影響
- バッテリーリサイクルと電動モビリティにおける重要物質需要
- EVバッテリーリサイクルが将来の鉱物供給ギャップにどう対応できるか
- リチウムイオンバッテリー材料の直接リサイクル
- 増加するEV需要に応えるために必要なバッテリーリサイクル
- リチウムイオンバッテリーの何割がリサイクルされているのか?
- 第2回バッテリー直接リサイクル会議