Hogyan működik valójában az akkumulátor-újrahasznosítás?
Az oldal megosztása
Élettartalmának végére ért elektromos jármű akkumulátora akkor vonul nyugdíjba, amikor a jármű kapacitásának körülbelül 70-80%-a alá csökken: a csökkenő hatótáv hosszú utak gyakorlatilag lehetetlenné teszi. De ennek az akkumulátornak itt még nincs vége a története. A csomagot szétszerelik, a cellákat szétválogatják, és a bennük lévő lítiumot, nikkelt, kobaltot és rezet kémiai folyamatokkal visszanyerik, majd új cellák nyersanyagává alakítják. Röviden: az élettartamának végére ért EV-akkumulátor nem hulladék, hanem magas fémértékű érc; az újrahasznosítási folyamat pedig a kisütés, szétszerelés, méretcsökkentés és kémiai visszanyerés lépéseiből álló, mérnöki fegyelemmel kidolgoztott lánc.
Kiemelt tények
- A modern hidrometallurgiai újrahasznosítás a lítium, a nikkel és a kobalt esetében 95%-nál nagyobb mértékű visszanyerést tud biztosítani.
- Az újrahasznosítás az elsődleges fémbányászathoz képest jelentősen alacsonyabb környezeti hatással jár; az összehasonlításokban 61%-kal kevesebb karbon és 83%-kal kevesebb energia emelkedik ki.
- A globális újrahasznosítási kapacitás több mint 95%-a hidrometallurgiai módszeren alapul.
- A direkt újrahasznosítás a hagyományos módszerekhez képest 80-90%-kal kevesebb energiát igényel, de még a skálázódás szakaszában van.
Először a biztonság: a kisütési és szétszerelési szakasz
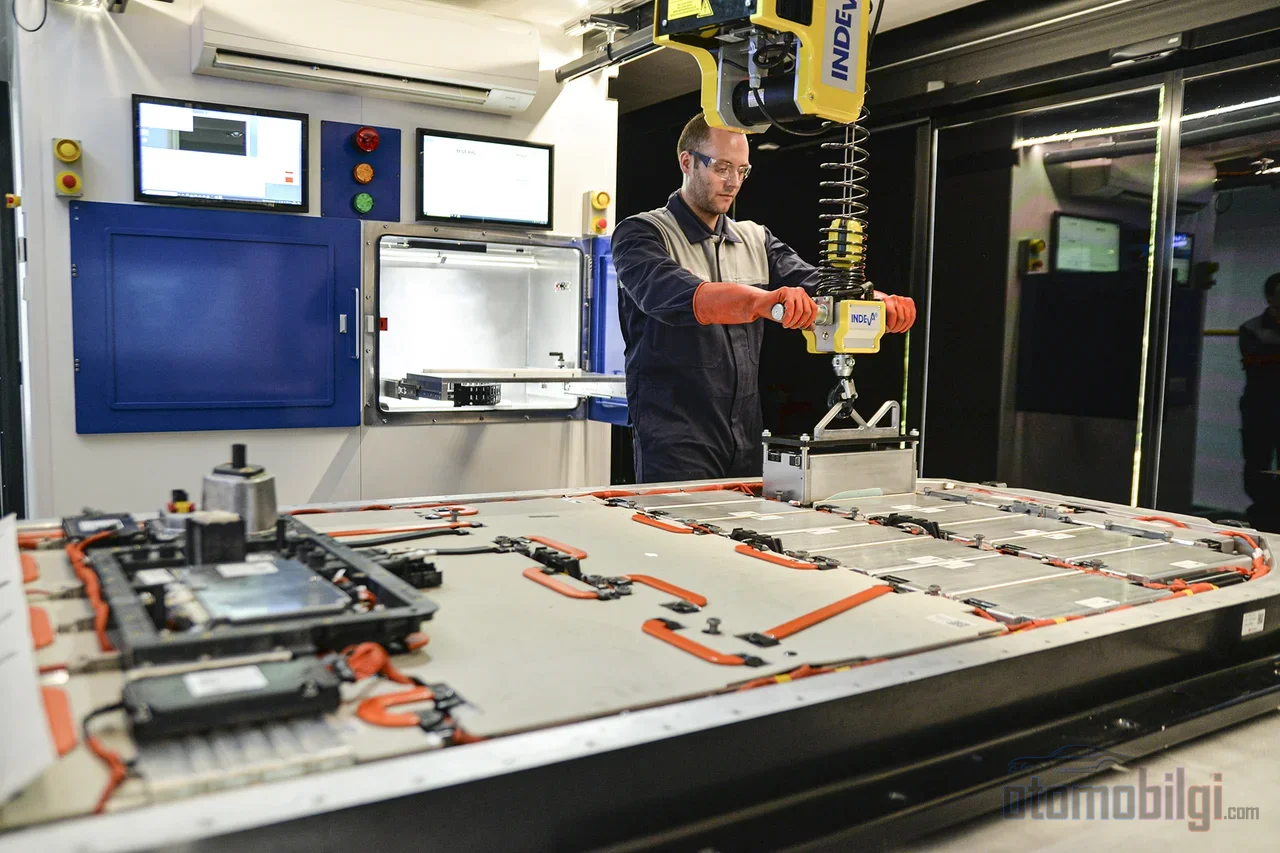
Amikor egy EV-akkumulátor megérkezik az újrahasznosító telepre, belsejében több száz volt szintjén tárolt energiával érkezik. Ezért a lánc első láncszeme mindig az elektromos kisütés: az akkumulátorban maradt energiát biztonságosan le nem ürítve semmilyen szétszerelési műveletet nem lehet megkezdeni. Ezt követi az ellenőrzés; a csomag kémiáját, állapotát és felépítését nyilvántartásba veszik.
A szétszerelés maga meghatározott sorrendet követ: először a címke beolvasása és a fedél eltávolítása, majd a kábelek és az elektronikus alkatrészek szétválasztása, végül a csomagtól a modulokig, a moduloktól pedig a cellákig kell lemenni. Ez jó képet ad arról, hogy a valóságban mennyire fáradságos munka ez. A csavarok reteszelő csatlakozásokkal vannak felszerelve, a nagyfeszültségű kábelek a karosszériához rögzítve, és minden gyártó csomagarchitektúrája eltérő. Ezért a lézervágáshoz hasonló automatizált szétszerelési módszereken intenzív kutatás folyik; a csavaros csatlakozások nehéz kinyitása önmagában is technikai fókuszterület.
Nem véletlen, hogy a szétszerelés a kémiai visszanyerés előzetes lépése: ha az alkatrészeket korán szétválogatják, az alsóbb lépcsőfokon lévő kémiai folyamatok sokkal hatékonyabban működnek. A cellák szétválogatása után mechanikus feldolgozás (törés és őrlés) következik, és ennek eredményeként feketetömegnek nevezett, szemcsés anyag keletkezik, amely az aktív katódot és anódanyagokat tartalmazza. A feketetömeg az újrahasznosítás gazdasági csapásmérő pontja: a benne lévő fémérték határozza meg a folyamat jövedelmezőségét.
Pirometallurgia: magas hőfokú olvasztás és az ára
A pirometallurgia, ahogy a neve is utal rá, hőre épül. Három szakaszból áll: pörkölés, olvasztás és finomítás. A lítiumion-akkumulátor anyagai 1200-1600°C tartományú kemencékbe kerülnek; egyes folyamatokban az olvasztási hőmérséklet 1700°C-ig emelkedik. Végül a kobalt, a réz és a nikkel fémozzeatként gyűjtik össze.
A módszer igazi ereje a rugalmassága: az akkumulátor kémiai összetételétől és az alapanyag származási helyétől függetlenül képes feldolgozni a kevert hullámáramokat. De az ára komoly. A lítium, az alumínium és a mangán a salakba kerül, és gazdaságilag nem hasznosítható újra; a grafit és az elektrolit pedig elég a folyamaton során. Emellett ez a nagy energiasűrűségű folyamat közvetlen CO2-kibocsátást is termel: a pirometallurgiai kobaltrustalamosításnál a grafit, az oldószer és a szeparátorlapok elégetéséből származó kibocsátás mérhető szintű; ugyanezekben a körülmények között a hidrometallurgia közvetlen kibocsátási hatása elhanyagolható marad. A fluorvegyületekhez hasonló problémás gázkibocsátások is ennek a módszernek kezelendő kockázatát jelentik.
Hidrometallurgia: több mint 95%-os kinyerési arány vizes kémiával
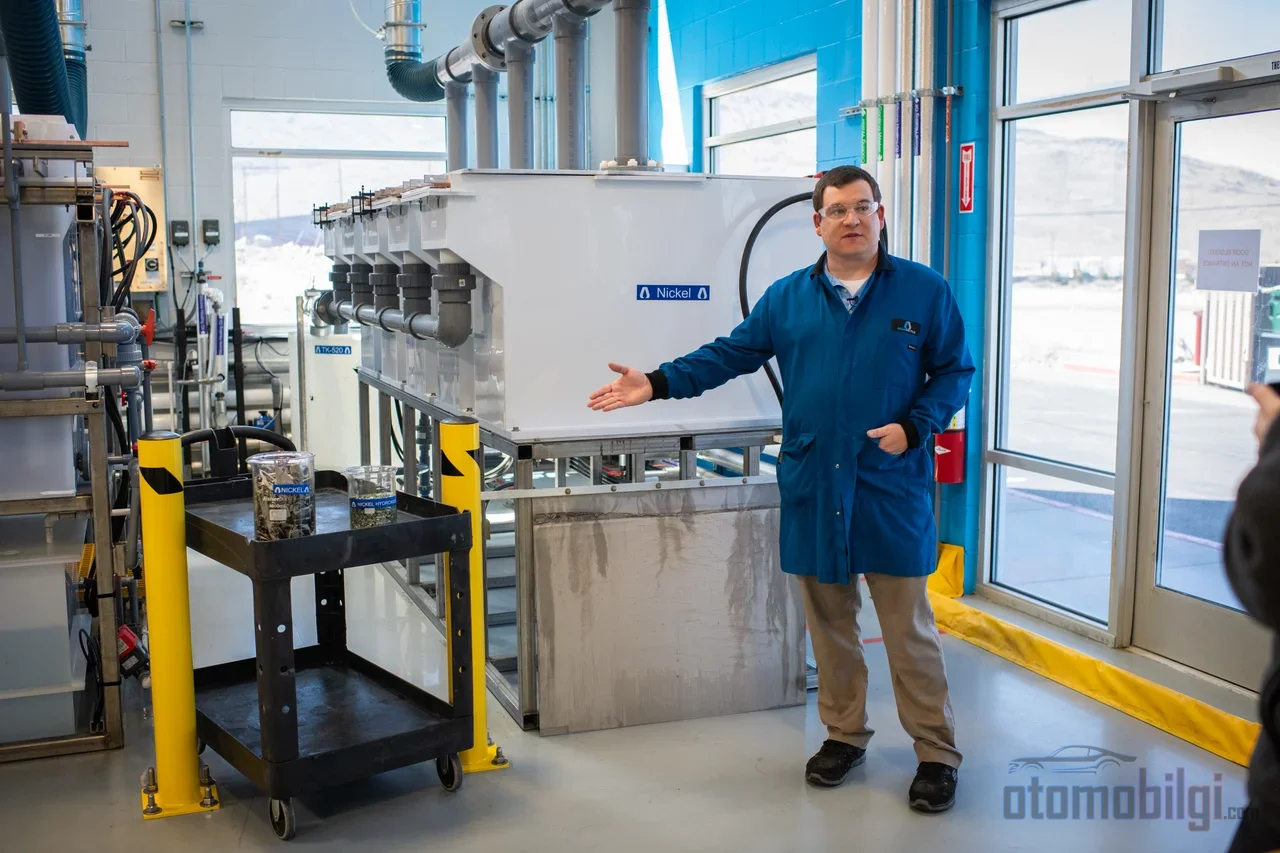
A hidrometallurgia hő helyett vizes kémiát használ: a katódanyag savas vagy lúgos oldattal feloldódik, és a fémek egyenként elválasztásra kerülnek. A folyamat három fő szakaszból áll: kilúgozás (oldás), az oldat tisztítása és a fém kinyerése. A leggyakoribb kilúgozó szer a híg kénsav; sósav és salétromsav is használatos. A környezetbarátabb alternatívákat, mint a szerves savak és a mélyeutektikus oldószerek, aktívan tesztelik.
A tisztítási szakaszban oldószeres extrakció, kémiai kicsapás, ioncsere és szűrés lép működésbe; a kobalt és a nikkel izolálásában az oldószeres extrakció különösen kritikus. Az utolsó lépésben elektrolitikus kinyeréssel 99% feletti tisztaságú fémek nyerhetők. Az elektrolitikus kinyerésre nem alkalmas fémeknél pH-szabályozott kicsapást, kristályosítást (így nyerik a lítium-karbonátot) és cementációt alkalmaznak.
Az eredmények magukért beszélnek: ez a 100 °C alatt is működő folyamat a réz, a nikkel és a lítium esetében 98%ot meghaladó visszanyerést tesz lehetővé. A kereskedelmi üzemek arról számolnak be, hogy az élettartamuk végére érkezett EV-akkumulátorokból az átlagos nikkel, kobalt, lítium és réz 95%-át ki tudják nyerni; egyes üzemek 99,5% feletti tisztaságú nikkel-kobalt-mangánt állítanak elő, így az anyag közvetlenül felhasználhatóvá válik az új cellák gyártásában. Az Egyesült Nemzetek ezt a módszert a ma elérhető legkörnyezetbarátabb akkumulátor-újrahasznosítási technológiaként írja le. A globális újrahasznosítási kapacitás több mint 95%-a már most is hidrometallurgiai üzemekből áll. A zárt körű vízrendszerek is elterjednek; számos üzem szennyvíz képződése nélkül, a víz és a katódanyag körben tartásával működik.
A két módszer egymás mellett: hol vannak a különbségek?
| Szempont | Pirometallurgia | Hidrometallurgia |
|---|---|---|
| Alapvető mechanizmus | Pörkölés, olvasztás, finomítás | Kilúgozás, tisztítás, fémkinyerés |
| Hőmérséklet | 1200–1600 °C és efölött | 100 °C alatt |
| Lítium-visszanyerés | Nincs (a salakba kerül) | Elérheti a 98%-ot |
| Rugalmasság | Kémiától független, kevert áramok | Előkezelt anyagot igényel |
| Közvetlen kibocsátás | Magas (a grafit és az elektrolit elég) | Elhanyagolható szintű |
| Globális kapacitásarány | Korlátozott | 95% feletti |
Az összehasonlítás nem arra a következtetésre vezethet, hogy a pirometallurgia szükségtelen. A leghatékonyabb megközelítés jellemzően a két módszer kombinációja: a pirometallurgia a kevert és szennyezett hulladékot nagyjából értékes köztitermékké redukálja, a hidrometallurgia pedig ezt a köztiterméket tisztítja és alakítja végleges fémmé. Számos nagy üzem ma pontosan ezt a hibrid láncot működteti.
Közvetlen újrahasznosítás: egyetlen lépés a cellától a katódig
Az új generációs megközelítés elutasítja az anyag összetevő elemeire való lebontását. Közvetlen újrahasznosítás, amely megőrzi a katóda és az anód mérnöki szerkezetét, megújítja az anyagot: a litium-utánpótlás (relitiáció) olyan eljárásaival a kopott katód újra akkumulátor-minőségű anyaggá alakítható. A katódra három fő stratégiát különböztetnek meg: szilárd fázisú szinterelés, oldaton alapuló regeneráció és olvadéksó módszer; a kémiai és elektrokémiai relitiáció is az alkalmazott további technikák közé tartozik.
A megközelítés mögötti logika mérhető: a hagyományos módszerekhez képest 80-90%-kal kevesebb energiát igényel, és mivel molekuláris szintű szétbontást nem végez, a legkevesebb hulladékot termeli. A kereskedelmi oldalon olyan eljárásokat mutatnak be ma, amelyek a fekete tömeget körülbelül 12 órán belül közvetlenül akkumulátor-minőségű katód-prekurzor aktív anyaggá (pCAM) alakítják. Az egylépéses közvetlen újrahasznosítási módszerek is az utóbbi időban felmerültek; a cél az anyagok értékelése kémiai összetevőikre való teljes lebontás nélkül.
A módszer legnagyobb korláta operatív: egyszerre csak egyetlen akkumulátor-kémiát tud hatékonyan feldolgozni, és homogén nyersanyagot igényel. A valóságban az üzembe érkező hulladék kevert - az NMC, az LFP és a különböző gyártók csomagjai ugyanazon a kijáraton találkoznak. Ezért az automatikus kémia-azonosító és -rendező rendszereket a közvetlen újrahasznosítás előfeltételének tekintik. Az Amerikai Energiaügyi Minisztérium ReCell központja a bontási költség, az automatikus rendezés és a katód-megújítás kutatásaival arra összpontosít, hogy a módszert kereskedelmi léptékre vigye. A piac pedig ma még nagyon kicsi: a közvetlen újrahasznosítás piacát 2026-ban körülbelül 34 millió dollár szintre becsülik. A Fraunhofer 2026-os második Akkumulátor-Közvetlen Újrahasznosítási Konferenciáján hangsúlyozott pozicionálás is ebbe a keretbe illeszkedik: a módszer inkább kiegészíti a bevezetett módszereket, mint hogy helyettesítené azokat.
Tisztább a bányászatnál? Költség- és szénösszehasonlítás
Az újrahasznosítás valódi versenytársa az érctelep, és ez az összehasonlítás mérhető szinten egyértelmű. A Stanford ipari léptékű életciklus-elemzése kimutatja, hogy az újrahasznosítás kritikus fémkinyerése az elsődleges bányászathoz képest jelentősen alacsonyabb környezeti hatással jár: az összehasonlításokban a bányászathoz képest 61%-kal kevesebb szén, 83%-kal kevesebb energia és 79%-kal kevesebb víz fogyasztás tűnik ki. Ez közvetlenül tükrözi a kútból kinyert fém helyett a cellából kinyert fém környezeti költségét.
A gazdasági oldal hasonlóan olvasható. Az akkumulátorcellák gyártási költsége körülbelül 95 $/kWh szinten van, míg az újrahasznosítás költsége 9 $/kWh alatt van marad; vagyis az újrahasznosítás a teljes költségstruktúra megbontása nélkül csökkenti a cellák környezeti hatását. A potenciál nagysága is ambiciózus: olyan forgatókönyvben, ahol az élettartamuk végére ért EV-akkumulátorok összes lítiumát, kobaltját és nikkelét visszanyerik, az éves megtakarítás 2040-ig 25 milliárd dollárig emelkedhet - számolnak azzal.
Miért Marad az Újrahasznosítási Kapacitás Le Az EV-Értékesítések Mögött?
A probléma válasza nagyrészt a naptárban rejlik. Egy EV-akkumulátor élettartama a járműben körülbelül 12 év szinten van; a 2010-es évek közepén bekövetkezett nagy értékesítési hullám még nem érte el élettartama végét. Vagyis a mai létesítményeknek feldolgozandó roncsakkumulátor-mennyisége a jövőbeli mennyiség mellett még mindig kicsi. A modellek ezt a tényt tükrözik: az újrahasznosítás nyersanyag-ellátáshoz való hozzájárulása csak az első nagy EV-generáció élettartamának kitöltése után, tehát 2040 után gyorsulhat fel, és ettől a ponttól az akkumulátor-alapanyag-igény 50-100%-át fedezheti - így a számítások. A nikkel-kobalt-mangán visszanyerési arányok is a kémiától függően a jelenlegi 30-45%-os sávból 50-100%-ra emelkednek az előrejelzések szerint.
Ebben a képben feltűnő ellentmondás van: az USA-ban a savas ólomakkumulátorok 99%-át újrahasznosítják, míg a gazdasági értékük két-egyszeres-tízszeresét elérő lítium-ion akkumulátorok globális újrahasznosítási aránya 2-47% tartományban marad. A savas ólom oldali siker titka az évtizedek óta kiforrott begyűjtési és feldolgozási hálózat; a lítium-ion oldalon ez az infrastruktúra még építés alatt áll. Közben meg kell jegyezni, hogy az "az EV-akkumulátoroknak csak 5%-át hasznosítják újra" kijelentés az interneten keringő elterjedt állítás, egyes elemzések pedig a globális arányt körülbelül 59%-ra értékelik - a különbség abból ered, hogy melyik akkumulátor-áramlásokat (gyártási hulladék, élettartam-végi csomagok, sérült csomagok) számítják bele a számba. A közös nevező ez: az arány minden definícióban alacsony, és a növekvő kapacitási rés bezárásához komoly beruházási hullámra van szükség.
A Lánc Vége: Új Cellák, Régi Fémek
Az újrahasznosítási folyamat teljes egésze valódi zárt kört céloz meg: az élettartam végén lévő csomagból kinyert nikkel, kobalt és lítium tisztítása után új katódanyaggá dolgozzák fel, és ez az anyag az új cellák gyártásába kerül. A mai létesítmények 99,5% fölötti tisztaságban tudják a fémeket visszanyerni; más szóval a tegnapi cella a holnapi cella nyersanyagává válhat. Az olyan új megközelítések, mint a regeneratív elektro-hidrometalurgia, a kémiai adalékanyagok helyett az elektromos áramot katalizátorként használva várhatóan még tisztábbá teszik ezt a kört. Ahogy az akkumulatorkémiák sokszínűbbé válnak, és az első generációs csomagok lejárnak, az újrahasznosítás a bányászattól független nyersanyagforrássá válik - a technikai alapok már ma készen állnak.
Források
- How Advanced Battery Recycling Technology Works
- Hydrometallurgy and Pyrometallurgy Battery Recycling
- Hydrometallurgical Recycling Process: Steps, Benefits, Challenges
- A Study on the Battery Recycling Process and Risk Estimation
- A Systematic Review on Lithium-Ion Battery Disassembly
- Life cycle comparison of industrial-scale lithium-ion battery recycling
- Recycling lithium-ion batteries delivers significant benefits
- Costs, carbon footprint, and environmental impacts of battery recycling
- Battery recycling and critical material demand in electric mobility
- Understanding How EV Battery Recycling Can Address Future Mineral Supply Gaps
- Direct recycling of lithium-ion battery materials
- Recycling batteries necessary to meet growing EV demand
- What share of lithium-ion batteries are recycled?
- 2nd Conference on Battery Direct Recycling