Wie funktioniert die Batterierecycling wirklich?
Diese Seite teilen
Ein Elektrofahrzeug-Akku, der seine Nutzungsdauer erreicht hat, wird ausgemustert, wenn die Kapazität des Fahrzeugs auf etwa 70–80 % gefallen ist: Die sinkende Reichweite macht Langfahrten faktisch unmöglich. Doch damit endet die Geschichte dieses Akkus nicht. Das Paket wird zerlegt, die Zellen werden getrennt, und das darin enthaltene Lithium, Nickel, Kobalt und Kupfer wird durch chemische Prozesse zurückgewonnen und zum Rohstoff für neue Zellen. Kurz gesagt: Ein ausgedienter EV-Akku ist kein Abfall, sondern ein Erz mit hohem Grauwert; der Recyclingsprozess ist eine ingenieurwissenschaftlich disziplinierte Kette aus den Schritten Entladung, Demontage, Zerkleinerung und chemische Rückgewinnung.
Die wichtigsten Punkte
- Das moderne hydrometallurgische Recycling kann für Lithium, Nickel und Kobalt über 95 % zurückgewinnen.
- Recycling hat im Vergleich zum primären Metallbergbau deutlich geringere Umweltauswirkungen; in Vergleichen stechen 61 % weniger Kohlenstoff und 83 % weniger Energie heraus.
- Mehr als 95 % der globalen Recyclingkapazität beruht auf dem hydrometallurgischen Verfahren.
- Das Direktrecycling erfordert im Vergleich zu konventionellen Verfahren 80–90 % weniger Energie befindet sich aber noch in der Skalierungsphase.
Zuerst die Sicherheit: Entlade- und Demontagephase
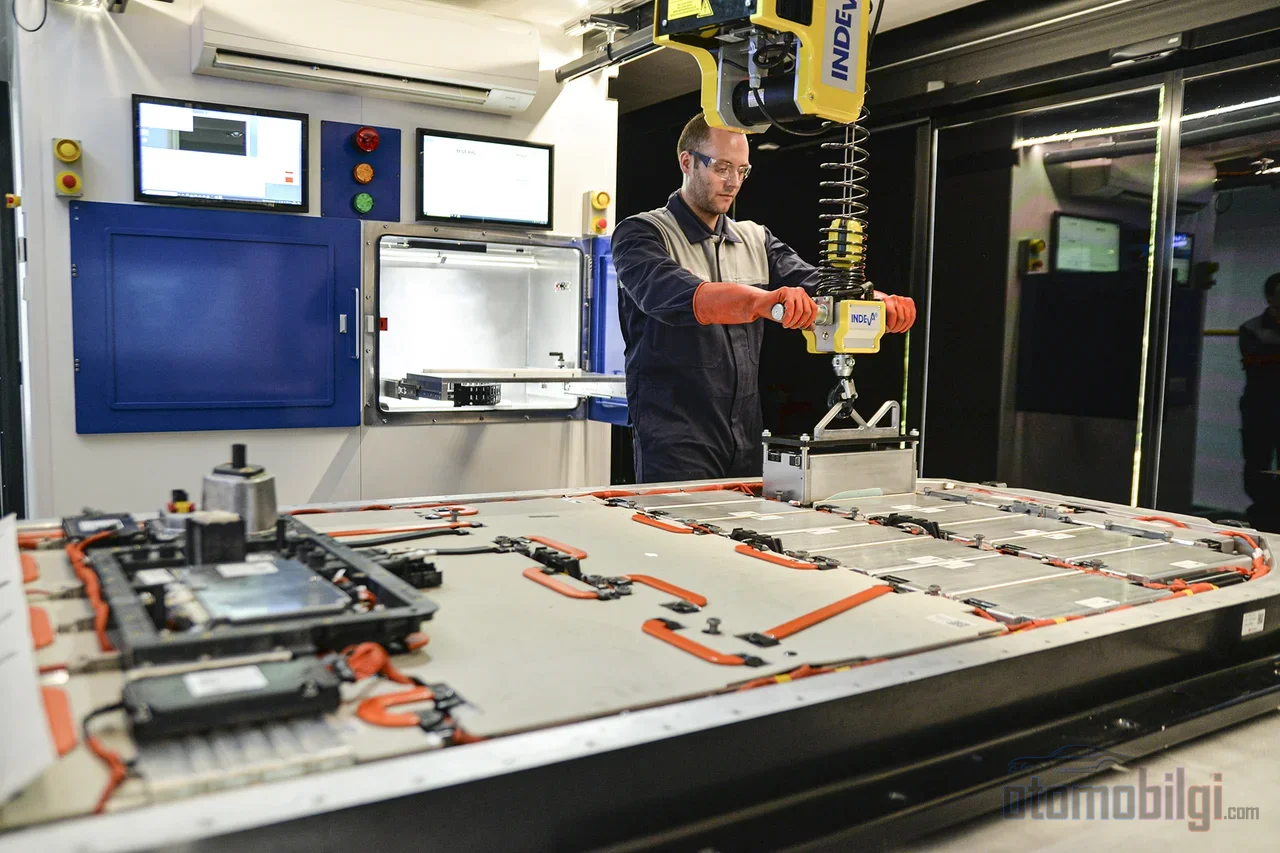
Wenn ein EV-Akku in einem Recyclingwerk ankommt, kommt er mit hunderten Volt gespeicherter Energie daher. Deshalb ist das erste Glied der Kette immer die elektrische Entladung: Erst wenn die restliche Energie im Akku sicher abgeführt wurde, darf mit keiner Demontage begonnen werden. Danach folgt die Inspektion; Chemie, Zustand und Struktur des Pakets werden dokumentiert.
Die Demontage selbst folgt einer bestimmten Reihenfolge: zuerst Etikettenscan und Abnehmen der Abdeckung, dann Trennung der Kabel und elektronischen Komponenten, schließlich geht es vom Paket zu den Modulen und von den Modulen zu den Zellen hinab. Das vermittelt eine gute Vorstellung davon, wie mühsam diese Arbeit tatsächlich ist. Die Schrauben sind mit gesicherten Verbindungen montiert, die Hochvoltkabel am Gehäuse fixiert und die Paketarchitektur jedes Herstellers ist unterschiedlich. Deshalb wird intensiv an automatisierten Demontageverfahren wie dem Laserschneiden geforscht; das schwierige Lösen der Schraubverbindungen ist bereits ein eigenes technisches Forschungsfeld.
Dass die Demontage der vorbereitende Schritt der chemischen Rückgewinnung ist, ist kein Zufall: Werden die Komponenten früh getrennt, arbeiten die nachgelagerten chemischen Prozesse deutlich effizienter. Nach dem Aufschlüsseln der Zellen folgt die mechanische Aufbereitung (Brechen und Mahlen), und am Ende erhält man ein granuliertes Material, das Schwarzmasse genannt wird und die aktiven Kathoden- und Anodenmaterialien enthält. Die Schwarzmasse ist der wirtschaftliche Knackpunkt des Recyclings: Der darin enthaltene Metallwert bestimmt die Rentabilität des Prozesses.
Pyrometallurgie: Hochtemperaturschmelzen und ihr Preis
Die Pyrometallurgie beruht, wie der Name schon andeutet, auf Wärme. Sie besteht aus drei Phasen: Röstung, Schmelzen und Raffination. Die Materialien von Lithium-Ionen-Akkus gelangen in Öfen im Bereich von 1200–1600 °C ; in einigen Prozessen steigt die Schmelztemperatur bis auf 1700 °C. Am Ende werden Kobalt, Kupfer und Nickel als Metalllegierung gewonnen.
Die eigentliche Stärke des Verfahrens ist seine Flexibilität: Unabhängig davon, in welcher Chemie die Batterie vorliegt und woher das Rohmaterial stammt, kann es gemischte Abfallströme verarbeiten. Doch der Preis ist erheblich. Lithium, Aluminium und Mangan gehen in die Schlacke über und werden wirtschaftlich nicht zurückgewonnen; Graphit und Elektrolyt werden im Verbrennungsprozess zerstört. Zudem erzeugt dieser energieintensive Prozess direkte CO2-Emissionen: Bei der pyrometallurgischen Kobalt-Recycling sind die Emissionen aus der Verbrennung von Graphit, Lösungsmittel und Separatorfolien messbar; unter denselben Bedingungen bleibt die direkte Emissionswirkung der Hydrometallurgie vernachlässigbar. Probleatische Gasemissionen wie Fluorverbindungen sind ein weiteres Risiko, das bei diesem Verfahren bewältigt werden muss.
Hydrometallurgie: Über 95 % Rückgewinnung mit wässriger Chemie
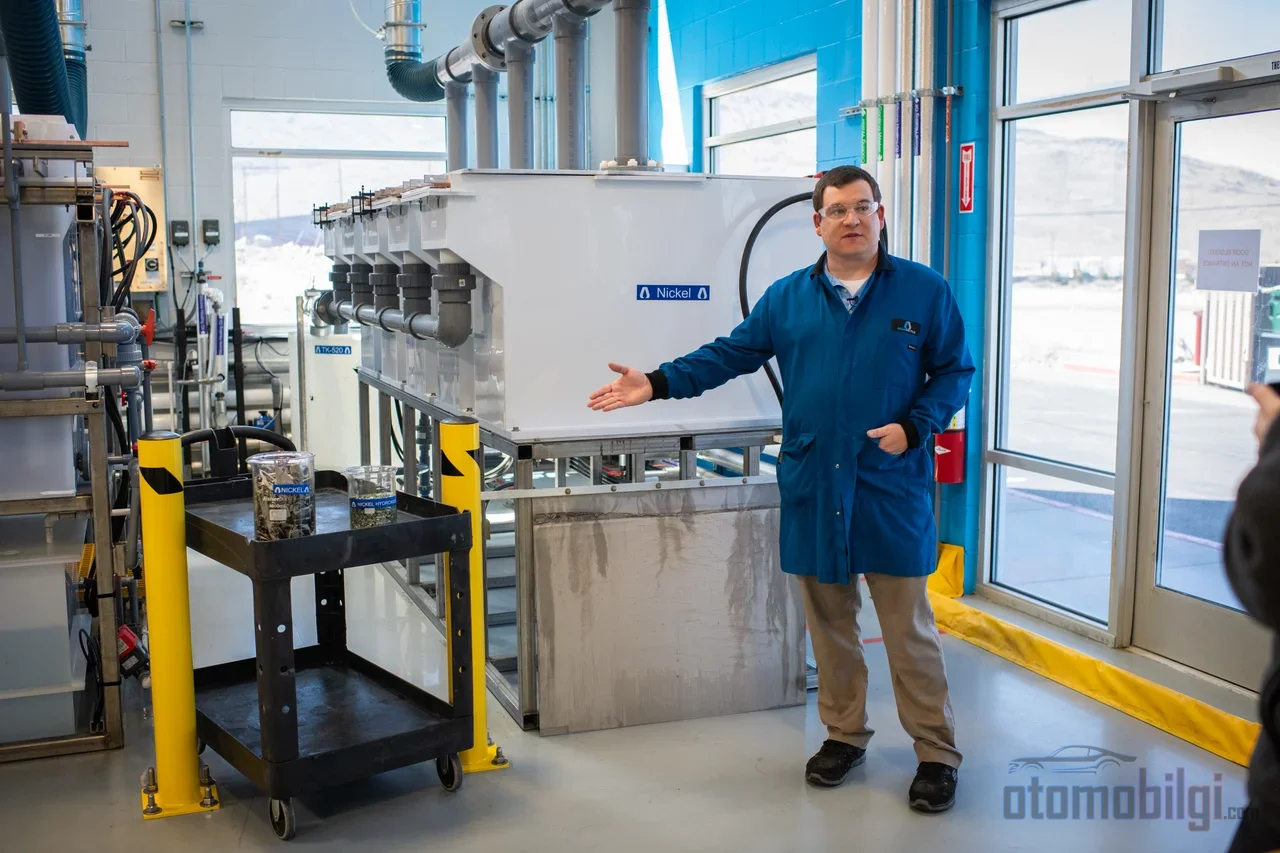
Die Hydrometallurgie nutzt statt Hitze wässrige Chemie: Das Kathodenmaterial wird mit einer säure- oder basenhaltigen Lösung aufgelöst und die Metalle werden einzeln getrennt. Der Prozess besteht aus drei Hauptstufen: Laugung (Auflösung), Lösungspurifizierung und Metallgewinnung. Das häufigste Laugungsmittel ist verdünnte Schwefelsäure; auch Salzsäure und Salpetersäure werden verwendet. Umweltfreundlichere Alternativen wie organische Säuren und tiefeutektische Lösungsmittel werden aktiv erprobt.
In der Reinigungsstufe kommen Lösungsmittelextraktion, chemische Fällung, Ionenaustausch und Filtration zum Einsatz; bei der Isolierung von Kobalt und Nickel ist die Lösungsmittelextraktion besonders kritisch. Im letzten Schritt werden durch Elektrogewinnung Metalle mit einer Reinheit von über 99 % gewonnen. Für Metalle, die sich nicht für die Elektrogewinnung eignen, werden Verfahren wie pH-geregelte Fällung, Kristallisation (so wird Lithiumkarbonat gewonnen) und Zementation eingesetzt.
Die Ergebnisse sprechen für sich: Dieser bei unter 100 °C arbeitende Prozess kann für Kupfer, Nickel und Lithium über 98 % Rückgewinnung erreichen. Kommerzielle Anlagen melden, dass sie durchschnittlich 95 % des Nickels, Kobalts, Lithiums und Kupfers aus Batterien von EVs am Lebensende zurückgewinnen können; einige Anlagen produzieren Nickel-Kobalt-Mangan mit einer Reinheit von über 99,5 % und machen das Material damit direkt für die neue Zellenproduktion verwendbar. Die Vereinten Nationen bezeichnen dieses Verfahren heute als die umweltfreundlichste derzeit verfügbare Batterierecycling-Technologie. Mehr als 95 % der globalen Recyclingkapazität besteht bereits aus hydrometallurgischen Anlagen. Geschlossene Wasserkreisläufe sind ebenfalls weit verbreitet; viele Anlagen arbeiten ohne Abwasserproduktion und halten Wasser und Kathodenmaterial im Kreislauf.
Beide Verfahren im Vergleich: Wo liegen die Unterschiede?
| Kriterium | Pyrometallurgie | Hydrometallurgie |
|---|---|---|
| Grundmechanismus | Rösten, Schmelzen, Raffination | Laugung, Reinigung, Metallgewinnung |
| Temperatur | 1200-1600 °C und darüber | unter 100 °C |
| Lithiumrückgewinnung | Nein (geht in die Schlacke über) | kann über 98 % erreichen |
| Flexibilität | Chemieunabhängig, gemischte Ströme | Erfordert aufbereitetes Material |
| Direkte Emissionen | Hoch (Graphit, Elektrolyt verbrennen) | Vernachlässigbar |
| Anteil an globaler Kapazität | Gering | über 95 % |
Der Vergleich sollte nicht zu dem Schluss führen, dass die Pyrometallurgie überflüssig ist. Der effizienteste Ansatz ist in der Regel eine Kombination beider Verfahren: Die Pyrometallurgie reduziert gemischten und verschmutzten Abfall grob zu einem wertreichen Zwischenprodukt, während die Hydrometallurgie dieses Zwischenprodukt reinigt und in das Endmetall überführt. Viele große Anlagen betreiben heute genau diese hybride Kette.
Direktrecycling: Vom Zellerzum Kathod in einem Schritt
Der Ansatz der neuen Generation verweigert sich der Zerlegung des Materials in seine Elemente. Direktrecycling, erneuert das Material unter Erhalt der technischen Struktur von Kathode und Anode: Durch Verfahren wie die Lithium-Anreicherung (Relithiierung) wird die abgenutzte Kathode wieder in batteriefähiges Material umgewandelt. Für die Kathode werden drei Hauptstrategien definiert: Festphasensintern, lösungsbasierte Regeneration und Schmelzsalzverfahren; auch die chemische und elektrochemische Relithiierung zählen zu den weiteren angewandten Techniken.
Die Logik hinter diesem Ansatz ist messbar: Im Vergleich zu herkömmlichen Verfahren benötigt er 80-90 % weniger Energie und erzeugt, da keine molekulare Zerlegung stattfindet, den geringsten Abfall. Auf der kommerziellen Seite werden heute Verfahren vorgestellt, die die Schwarze Masse in etwa 12 Stunden direkt in batteriefähiges Kathodenvorläufer-Aktivmaterial (pCAM) umwandeln. Einstufige Direktrecyclingverfahren sind ebenfalls kürzlich ins Gespräch gekommen; das Ziel ist, die Materialien zu verwerten, ohne sie vollständig in ihre chemischen Bestandteile zu zerlegen.
Die größte Einschränkung des Verfahrens ist operativer Natur: Es kann jeweils nur eine einzige Batteriechemie effizient verarbeiten und erfordert homogenes Ausgangsmaterial. In der realen Welt ist der Schrott, der in der Anlage ankommt, gemischt - NMC, LFP und Pakete verschiedener Hersteller treffen am selben Ausgang aufeinander. Deshalb gelten automatische Chemie-Erkennungs- und Sortiersysteme als Voraussetzung für das Direktrecycling. Das ReCell-Zentrum des US-Energieministeriums konzentriert sich darauf, das Verfahren durch Arbeiten zu Demontagekosten, automatischer Sortierung und Kathodenverjüngung auf kommerzielle Skala zu heben. Der Markt ist heute allerdings noch sehr klein: Es wird geschätzt, dass der Direktrecyclingmarkt im Jahr 2026 bei etwa 34 Millionen US-Dollar liegen wird. Die Positionierung, die auf der zweiten Fraunhofer-Konferenz für Batterie-Direktrecycling 2026 betont wurde, passt ebenfalls in diesen Rahmen: Das Verfahren wird die etablierten Verfahren weniger ersetzen als vielmehr ergänzen.
Sauberer als Bergbau? Kosten- und Carbonvergleich
Der wahre Konkurrent des Recyclings ist der Erzbergbau, und dieser Vergleich ist auf messbarem Niveau eindeutig. Die Lebenszyklusanalyse von Stanford im industriellen Maßstab zeigt, dass der Rückgewinnung kritischer Metalle durch Recycling im Vergleich zum Primärbergbau deutlich geringere Umweltauswirkungen hat: In den Vergleichen stechen im Vergleich zum Bergbau 61 % weniger Kohlenstoff, 83 % weniger Energie und 79 % weniger Wasser heraus. Dies spiegelt direkt die Umweltkosten des Metalls wider, das nicht aus der Mine, sondern aus der Zelle gewonnen wird.
Auch die wirtschaftliche Seite liest sich ähnlich. Während die Produktionskosten von Batteriezellen bei etwa 95 $/kWh liegen, liegen die Kosten des Recyclings unter 9 $/kWh bleibt; das Recycling senkt also die Umweltbelastung der Zellen, ohne die Gesamtkostenstruktur zu stören. Auch das Ausmaß des Potenzials ist ehrgeizig: In einem Szenario, in dem das gesamte Lithium, Kobalt und Nickel aus EV-Batterien am Lebensende zurückgewonnen wird, wird berechnet, dass die jährliche Einsparung bis 2040 25 Milliarden US-Dollar erreichen könnte.
Warum bleibt die Recyclingkapazität hinter den EV-Verkäufen zurück?
Die Antwort auf das Problem liegt größtenteils im Kalender versteckt. Die Lebensdauer einer EV-Batterie im Fahrzeug beträgt etwa 12 Jahre ; die große Verkaufswelle der 2010er Jahre hat das Lebensende noch nicht erreicht. Das Volumen an Schrott-Batterien, das heutige Anlagen verarbeiten müssten, ist im Vergleich zum künftigen Volumen noch klein. Die Modelle spiegeln diese Realität wider: Es wird berechnet, dass der Beitrag des Recyclings zur Materialversorgung erst beschleunigen kann, wenn die erste große EV-Generation ihr Lebensende erreicht hat, also nach 2040, und dass der Bedarf an Batteriematerialien von diesem Zeitpunkt an zu 50-100 % gedeckt werden könnte. Es wird außerdem prognostiziert, dass die Rückgewinnungsquoten von Nickel-Kobalt-Mangan je nach Chemie von der heutigen Spanne von 30-45 % auf 50-100 % steigen werden.
In diesem Bild gibt es einen auffälligen Kontrast: Während in den USA 99 % der Blei-Säure-Batterien recycelt werden, bleibt die globale Recyclingquote von Lithium-Ionen-Batterien, deren wirtschaftlicher Wert zwei- bis zehnmal höher ist, im Bereich von 2-47 % . Das Geheimnis des Erfolgs bei Blei-Säure-Batterien ist ein seit Jahrzehnten ausgereiftes Sammel- und Verarbeitungsnetz; bei Lithium-Ionen befindet sich diese Infrastruktur noch im Aufbau. Dabei ist anzumerken, dass die Aussage "nur 5 % der EV-Batterien werden recycelt" eine im Internet kursierende weitverbreitete Behauptung ist, während manche Analysen die globale Quote auf etwa 59 % beziffern - der Unterschied ergibt sich daraus, welche Batterieströme (Produktionsabfälle, Pakete am Lebensende, beschädigte Pakete) in die Berechnung einbezogen werden. Der gemeinsame Nenner lautet: Die Quote ist bei jeder Definition niedrig, und um die wachsende Kapazitätslücke zu schließen, ist eine erhebliche Investitionswelle erforderlich.
Das Ende der Kette: Neue Zelle, altes Metall
Der gesamte Recyclingprozess zielt auf einen echten Kreislauf ab: Nickel, Kobalt und Lithium aus dem End-of-Life-Paket werden nach der Aufreinigung zu neuem Kathodenmaterial verarbeitet, und dieses Material geht in die Produktion neuer Zellen ein. Heute können die Anlagen über 99,5 % Metall in Reinheit zurückgewinnen; mit anderen Worten: Die Zelle von gestern kann zum Rohstoff der Zelle von morgen werden. Es wird erwartet, dass neue Ansätze wie die regenerative Elektro-Hydrometallurgie diesen Kreislauf durch den Einsatz von elektrischem Strom statt chemischer Zusatzstoffe als Katalysator noch sauberer machen werden. Während die Batteriechemien vielfältiger werden und Pakete der ersten Generation ihre Lebensdauer erreichen, wird das Recycling zu einer vom Bergbau unabhängigen Materialquelle - die technischen Grundlagen stehen heute schon bereit.
Quellen
- How Advanced Battery Recycling Technology Works
- Hydrometallurgy and Pyrometallurgy Battery Recycling
- Hydrometallurgical Recycling Process: Steps, Benefits, Challenges
- A Study on the Battery Recycling Process and Risk Estimation
- A Systematic Review on Lithium-Ion Battery Disassembly
- Life cycle comparison of industrial-scale lithium-ion battery recycling
- Recycling lithium-ion batteries delivers significant benefits
- Costs, carbon footprint, and environmental impacts of battery recycling
- Battery recycling and critical material demand in electric mobility
- Understanding How EV Battery Recycling Can Address Future Mineral Supply Gaps
- Direct recycling of lithium-ion battery materials
- Recycling batteries necessary to meet growing EV demand
- What share of lithium-ion batteries are recycled?
- 2nd Conference on Battery Direct Recycling