电池回收究竟是如何进行的?
分享此页面
达到使用寿命的电动汽车电池,当其容量下降到车辆初始容量的约 %70–80 以下时便会退役:不断缩小的续航里程使长途行驶实际上变得不可能.但这块电池的故事并未就此结束.电池包被拆解,电芯被分选,其中的锂、镍、钴和铜通过化学工艺得以回收,并转化为新电芯的原材料.简而言之,寿命耗尽的EV电池并非废物,而是一种高 gray 值的矿石;回收过程则是一条由放电、拆解、减量化和化学回收等步骤组成的、具有工程纪律的链条.
亮点
- 现代湿法冶金回收对锂、镍和钴可实现 %95以上 的回收率.
- 与原生金属开采相比,回收具有明显更低的环境影响;对比数据显示 碳排放减少%61 以及 能耗减少%83 尤为突出.
- 全球回收产能的 %95以上 基于湿法冶金方法.
- 直接回收相比传统方法 能耗减少%80–90 但仍处于规模化阶段.
安全第一:放电与拆解阶段
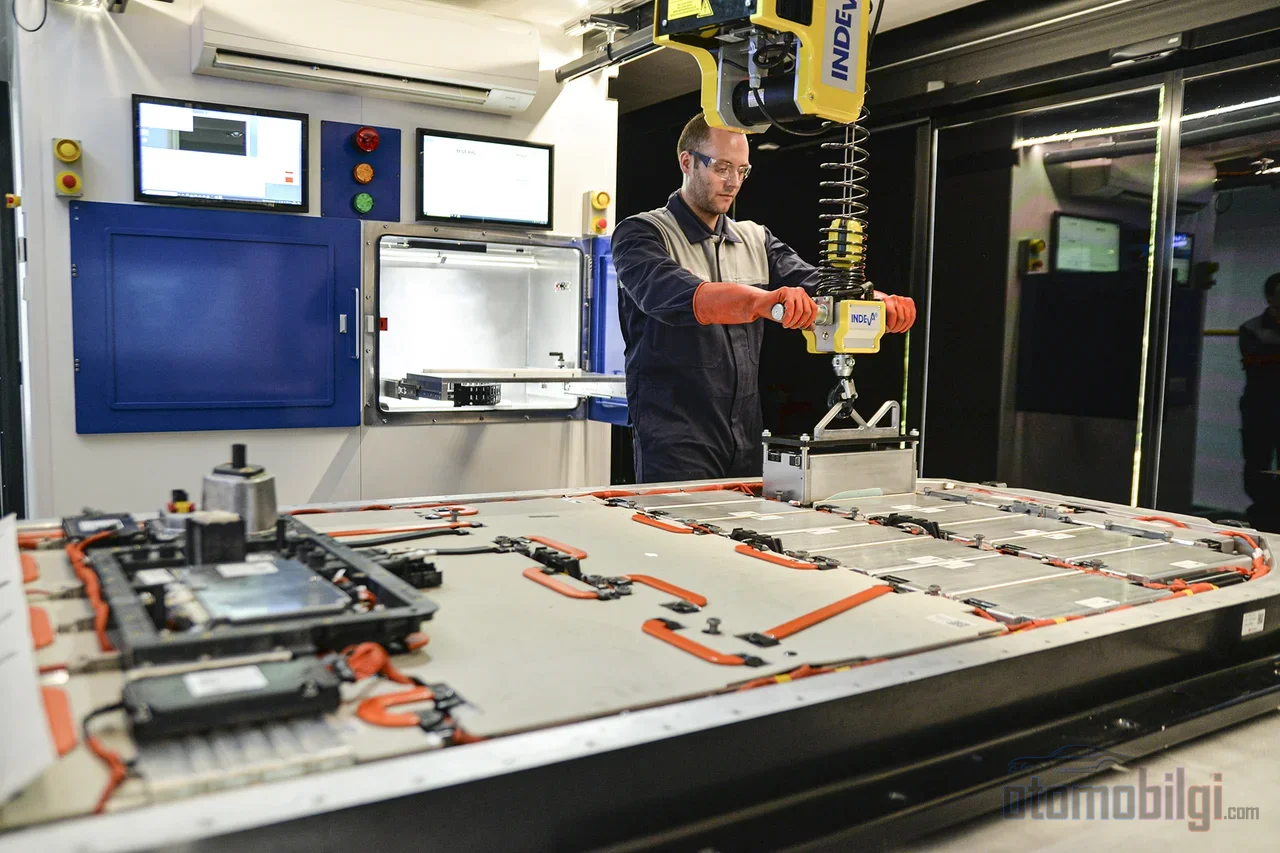
当一块EV电池抵达回收设施时,其内部仍储存着数百伏等级的能量.因此,链条的第一个环节始终是 电放电:在电池中的剩余能量被安全释放之前,不会开始任何拆解作业.随后是检测环节;电池包的化学成分、状态和结构都会被记录在案.
拆解本身遵循特定的顺序:先是标签扫描和盖板拆卸,然后分离线缆和电子元件,最后从电池包深入到模组,再从模组深入到电芯.这让人对这项工作实际有多繁琐有了很好的认识.螺栓采用锁定式连接安装,高压线缆固定在壳体上,而且每家制造商的电池包架构都各不相同.因此,激光切割等自动化拆解方法正在被深入研究;螺栓连接的艰难拆卸本身就是一个技术攻关方向.
拆解作为化学回收的前置步骤并非偶然:当组件被早期分选后,下游的化学工艺运行效率要高得多.电芯被分选后,进入机械处理(破碎和研磨)环节,最终获得一种称为 黑质 的、含有活性正极和负极材料的颗粒状材料.黑质是回收的经济关键点:其中的金属价值决定了整个流程的盈利能力.
火法冶金:高温熔炼及其代价
火法冶金,顾名思义,以热量为基础.它由三个阶段组成:焙烧、熔炼和精炼.锂离子电池材料 1200–1600°C 进入该温度区间的熔炉;在某些工艺中,熔炼温度可高达1700°C.最终,钴、铜和镍以金属合金的形式被收集起来.
这种方法真正的优势在于灵活性:无论电池采用何种化学体系、原材料来自何处,它都能处理混合废料流.但代价也很高.锂、铝和锰会进入炉渣,在经济上无法回收;而石墨和电解液则在燃烧过程中被销毁.此外,这种高能耗工艺还会产生直接的二氧化碳排放:在火法冶金钴回收中,石墨、溶剂和隔膜燃烧产生的排放是可以测量到的;而在相同条件下,湿法冶金的直接排放影响则微乎其微.氟化合物等有问题的气体排放也是该方法需要管理的风险之一.
湿法冶金:利用水溶液化学实现95%以上的回收率
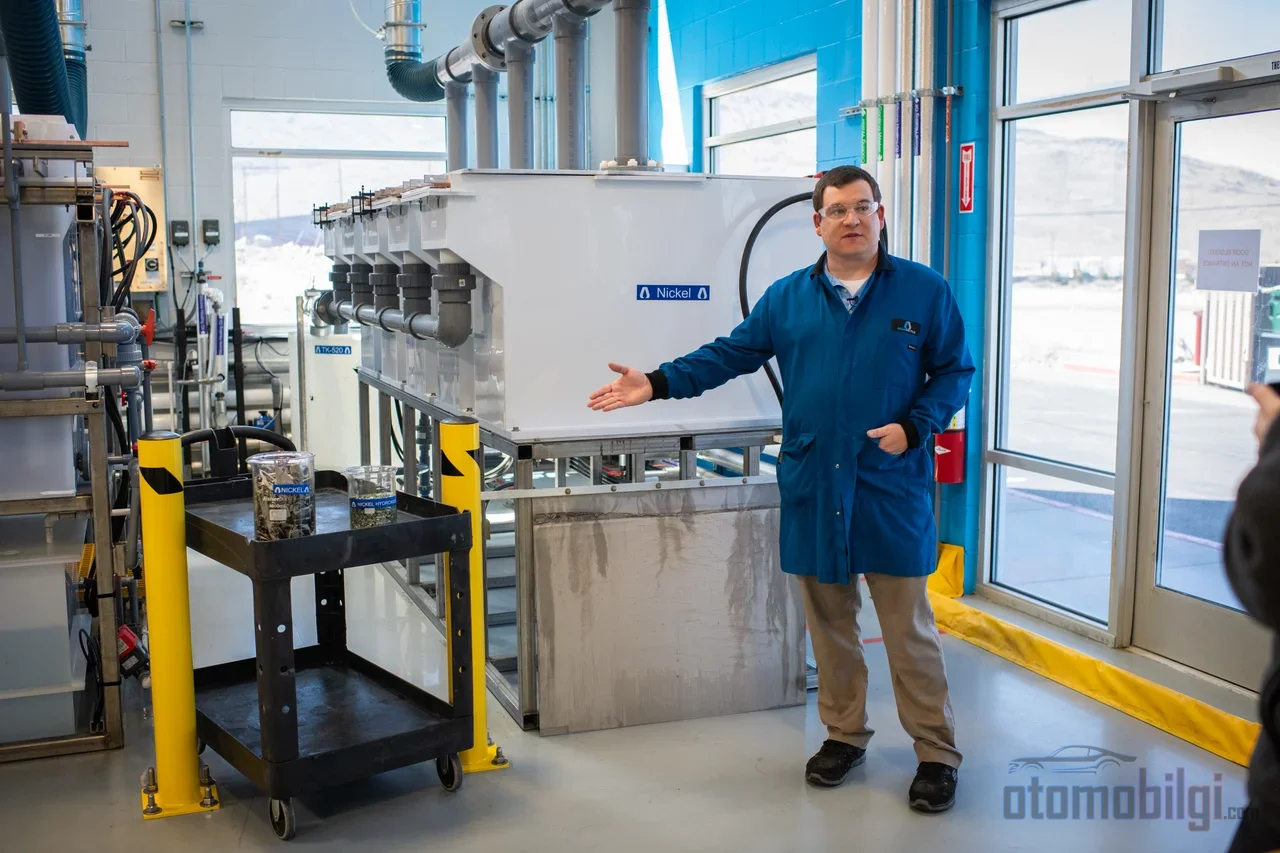
湿法冶金不使用高温,而是依靠水溶液化学:正极材料被含有酸或碱的溶液溶解,金属被逐一分离.该工艺由三个主要阶段组成: 浸出 (溶解)、溶液净化和金属回收.最常用的浸出剂是稀硫酸;盐酸和硝酸也被使用.有机酸和深共熔溶剂等更环保的替代方案正在积极试验中.
在净化阶段,溶剂萃取、化学沉淀、离子交换和过滤发挥作用;在钴和镍的分离中,溶剂萃取尤为关键.最后一步通过电积获得 纯度超过99%的 金属.对于不适合电积回收的金属,则采用pH调节沉淀、结晶(碳酸锂就是这样获得的)和置换等方法.
结果很有说服力:该工艺可在100°C以下运行,铜、镍和锂的 回收率可超过98%. 商业设施报告称,从寿命终结的电动车电池中平均可回收镍、钴、锂和铜的 95%; 一些设施生产出 纯度在99.5%以上的 镍钴锰,使材料可直接用于新电池的生产.联合国将这种方法定义为目前最环保的电池回收技术.全球回收能力的95%以上已经由湿法冶金设施构成.闭环水系统也在普及;许多设施在不产生废水的情况下运行,将水和正极材料保持在循环中.
两种方法并排对比:差异在哪里?
| 标准 | 火法冶金 | 湿法冶金 |
|---|---|---|
| 基本机制 | 焙烧、熔炼、精炼 | 浸出、净化、金属回收 |
| 温度 | 1200-1600°C及以上 | 100°C以下 |
| 锂回收 | 无(进入炉渣) | 可超过98% |
| 灵活性 | 不依赖化学体系,可处理混合废料流 | 需要经过处理的材料 |
| 直接排放 | 高(石墨、电解液燃烧) | 微乎其微 |
| 全球产能份额 | 有限 | 95%以上 |
不应因比较而得出火法冶金多余的结论.最有效的方法通常是两种方法的结合:火法冶金将混杂污浊的废料粗略还原为有价值的中间产品,湿法冶金则将这一中间产品提纯并转化为最终金属.许多大型设施如今运行的正是这种混合流程.
直接回收:从电池到正极的一步完成
新一代方法拒绝将材料分解为组成元素. 直接回收在保留正极和负极工程结构的前提下更新材料:通过补锂(relithiation)等工艺,老化的正极被重新转化为电池级材料.针对正极定义了三种主要策略:固相烧结、溶液法再生和熔盐法;化学补锂和电化学补锂也是应用中的其他技术.
这一方法背后的逻辑是可量化的:与传统方法相比, 能耗减少80%至90% ,并且由于不进行分子层面的分解,产生的废物最少.在商业化方面,如今正在推广能在约 12小时 内将黑粉直接转化为电池级正极前驱体活性材料(pCAM)的工艺.一步式直接回收方法近来也备受关注;其目标是在不完全分解为化学组分的情况下利用材料.
该方法最大的限制在于运营层面:它一次只能高效处理单一电池化学体系,且需要均质的原料.在现实中,进入设施的废料是混杂的——NMC、LFP以及不同制造商的电池包在同一个出口汇合.因此,自动化学识别和分选系统被视为直接回收的先决条件.美国能源部的ReCell中心专注于拆解成本、自动分选和正极更新研究,致力于将该方法推向商业化规模.而市场目前仍然很小:据估计,2026年直接回收市场规模约为 3400万美元 .Fraunhofer在2026年第二届电池直接回收会议上强调的定位也符合这一框架:该方法更多是对现有方法的补充,而非取代.
碳排放减少61%,能耗减少83%,水消耗减少79%
回收的真正对手是矿石开采,这一比较在可量化的层面上非常清晰.斯坦福大学在工业规模上进行的生命周期分析显示,回收获得的关键金属相比原生开采具有明显更低的环境影响:对比中, 碳减排61%,能耗降低83%,用水减少79% 的数据十分突出.这直接反映了从电池中提取的金属相比从矿井中开采的金属在环境成本上的差异.
经济方面也可作类似解读.电池电芯的生产成本约为 95美元/kWh ,而回收的成本则 低于9美元/kWh 也就是说,回收在不破坏总成本结构的前提下,降低了电池对环境的影响.其潜力之大也颇为可观:据测算,在一个将报废电动车电池中的所有锂、钴、镍全部回收利用的情景下,到2040年 250亿美元 的年度节省额是可能实现的.
为什么回收产能落后于电动车销量?
这个问题的答案很大程度上隐藏在时间表里.一块电动车电池在车辆中的使用寿命约为 12年 ;2010年代中期的销售高峰尚未到达报废期.也就是说,如今的处理设施需要处理的报废电池量,与未来的量相比仍然很小.模型反映了这一现实:据测算,回收对材料供应的贡献,只有在第一代大批电动车寿命到期后,也就是2040年之后才可能加速,届时电池材料需求的 50%-100% 有望得到满足.预计镍-钴-锰的回收率也将取决于电池化学体系,从目前的 30%-45% 区间提升至50%-100%.
这一图景中存在一个鲜明的对比:美国的铅酸电池 99% 得到回收,而经济价值高出两到十倍的锂离子电池,全球回收率却仍停留在 2%-47% 的区间.铅酸电池方面成功的秘诀在于一个成熟了数十年的收集和处理网络;锂离子电池方面,这一基础设施尚在建设之中.同时需要指出的是,"电动车电池只有5%被回收"是网上流传甚广的说法,而一些分析则将全球回收率评估为约59%——差异源于哪些电池流(生产废料、报废电池包、受损电池包)被计入统计.共同点是:无论采用哪种定义,回收率都很低,要弥合不断扩大的产能缺口,需要一波大规模投资.
链条的尽头:新电池,旧金属
整个回收过程以真正的闭环为目标:从报废电池包中提取的镍、钴和锂在提纯后被加工成新的正极材料,这些材料进入新电池的生产.目前,工厂能够回收纯度超过 99.5% 的金属;换句话说,昨天的电池可以成为明天电池的原材料.预计再生电-湿法冶金等新方法将用电流代替化学添加剂作为催化剂,使这一循环更加清洁.随着电池化学体系的多样化以及第一代电池包逐渐到达寿命终点,回收将成为独立于采矿的材料来源——其技术基础今天已经就绪.