Jak naprawdę działa recykling baterii?
Udostępnij tę stronę
Bateria pojazdu elektrycznego, która wyczerpała swój okres użytkowania, trafia na emeryturę, gdy pojemność spada poniżej około 70–80% pierwotnej wartości: malejący zasięg praktycznie uniemożliwia podróżowanie na długich dystansach. Ale historia tej baterii nie kończy się tutaj. Pakiet jest rozbierany, ogniwa segregowane, a zawarty w nich lit, nikiel, kobalt i miedź odzyskiwane są za pomocą procesów chemicznych i przekształcane w surowiec do produkcji nowych ogniw. Krótko mówiąc, bateria EV, która wyczerpała swój okres eksploatacji, nie jest odpadem, lecz rudą o wysokiej wartości: proces recyklingu to natomiast inżynierski łańcuch dyscyplin obejmujący etapy rozładowania, demontażu, redukcji wymiarów i odzysku chemicznego.
Najważniejsze informacje
- Nowoczesny recykling hydrometalurgiczny pozwala odzyskać ponad 95% litu, niklu i kobaltu.
- Recykling ma wyraźnie mniejszy wpływ na środowisko niż pierwotne wydobycie metali; w porównaniach wyróżniają się 61% mniej emisji węgla oraz 83% mniej energii.
- Ponad 95% globalnej mocy recyklingowych opiera się na metodzie hydrometalurgicznej.
- Bezpośredni recykling wymaga 80–90% mniej energii niż metody tradycyjne, ale wciąż znajduje się w fazie skalowania.
Najpierw bezpieczeństwo: Etap rozładowania i demontażu
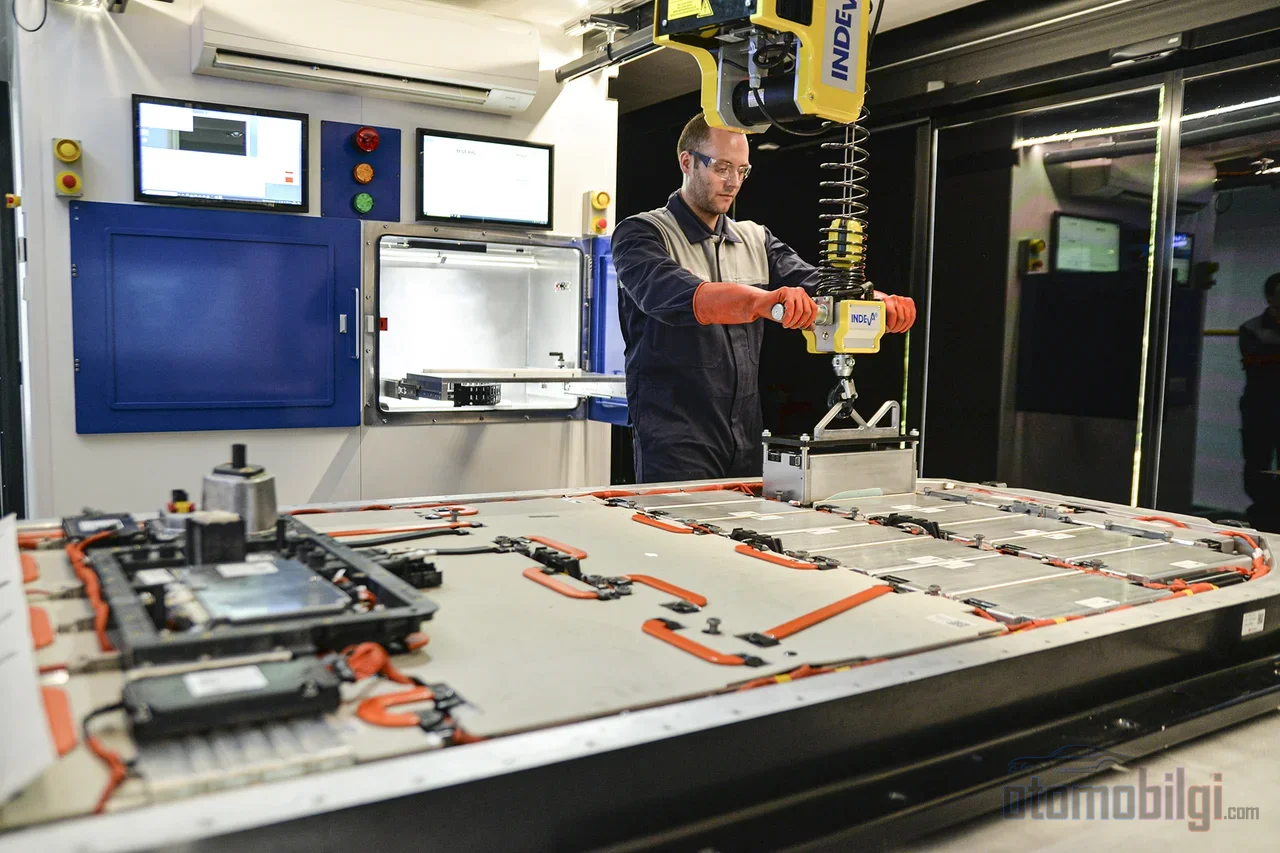
Bateria EV docierająca do zakładu recyklingu przywozi ze sobą energię zmagazynowaną na poziomie setek woltów. Dlatego pierwszym ogniwem łańcucha jest zawsze rozładowanie elektryczne: żadnych prac demontażowych nie rozpoczyna się, dopóki pozostała energia w baterii nie zostanie bezpiecznie rozładowana. Następnie następuje inspekcja; chemia, stan i konstrukcja pakietu są rejestrowane.
Sam demontaż przebiega według określonej kolejności: najpierw skanowanie etykiet i zdejmowanie pokryw, potem odłączanie okablowania i komponentów elektronicznych, na końcu schodzi się od pakietu do modułów, a od modułów do ogniw. To daje dobre wyobrażenie o tym, jak bardzo pracochłonna jest to praca w rzeczywistości. Śruby montowane są połączeniami zabezpieczonymi przed odkręceniem, kable wysokiego napięcia są przymocowane do nadwozia, a architektura pakietu każdego producenta jest inna. Dlatego prowadzone są intensywne badania nad automatycznymi metodami demontażu, takimi jak cięcie laserowe; trudne rozkręcanie połączeń śrubowych to samodzielny obszar koncentracji technicznej.
To nie przypadek, że demontaż poprzedza odzysk chemiczny: gdy komponenty są wcześnie segregowane, procesy chemiczne dalszego etapu działają znacznie wydajniej. Po rozdrobnieniu ogniw przechodzi się do obróbki mechanicznej (kruszenie i mielenie), w wyniku czego otrzymuje się granulowany materiał zwany masą czarną, zawierający aktywne materiały katodowe i anodowe. Masa czarna to ekonomiczny punkt uderzeniowy recyklingu: wartość metali, którą zawiera, określa rentowność całego procesu.
Pirometalurgia: Wytop w wysokiej temperaturze i jego cena
Pirometalurgia, jak sugeruje sama nazwa, opiera się na cieple. Składa się z trzech etapów: prażenie, wytop i rafinacja. Materiały baterii litowo-jonowych trafiają do pieców o temperaturze w zakresie 1200–1600°C; w niektórych procesach temperatura wytopu sięga aż 1700°C. W efekcie kobalt, miedź i nikel zbierane są jako stop metaliczny.
Prawdziwa siła tej metody to elastyczność: może przetwarzać mieszane strumienie odpadów, niezależnie od chemii baterii i pochodzenia surowca. Ale cena jest poważna. Lit, aluminium i mangan przechodzą do żużlu i nie są ekonomicznie odzyskiwane; grafit i elektrolit natomiast ulegają zniszczeniu w procesie spalania. Ponadto ten wysokoenergetyczny proces generuje bezpośrednie emisje CO2: w pirometalurgicznym recyklingu kobaltu emisje z spalania grafitu, rozpuszczalnika i separatorów są mierzalne; przy tych samych warunkach bezpośredni wpływ emisji hydrometalurgii pozostaje pomijalny. Problematyczne emisje gazów, takie jak związki fluoru, to kolejne ryzyko tej metody, które należy zarządzać.
Hydrometalurgia: Odzysk ponad 95% dzięki chemii wodnej
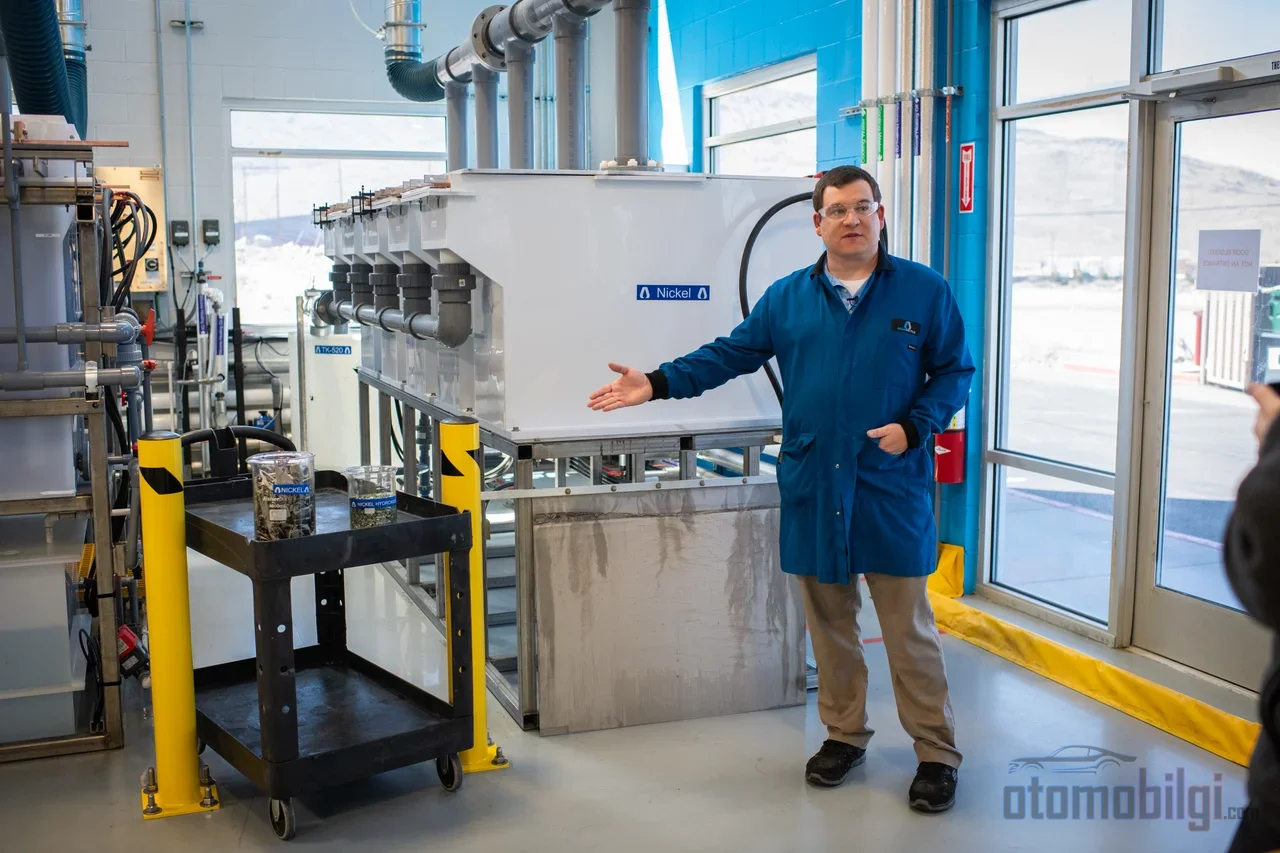
Hydrometalurgia zamiast ciepła wykorzystuje chemię wodną: materiał katodowy rozpuszcza się w roztworze zawierającym kwas lub zasadę, a metale oddziela się pojedynczo. Proces składa się z trzech głównych etapów: ługowanie (rozpuszczanie), oczyszczanie roztworu i odzysk metali. Najczęstszym odczynnikiem ługującym jest rozcieńczony kwas siarkowy; stosuje się również kwas solny i azotowy. Bardziej przyjazne środowisku alternatywy, takie jak kwasy organiczne i głębokie rozpuszczalniki eutektyczne, są aktywnie testowane.
W etapie oczyszczania wchodzą do gry ekstrakcja rozpuszczalnikowa, strącanie chemiczne, wymiana jonowa i filtracja; przy izolacji kobaltu i niklu ekstrakcja rozpuszczalnikowa jest szczególnie krytyczna. W ostatnim kroku za pomocą elektrolizy otrzymuje się metale o czystości powyżej 99%. Dla metali nienadających się do elektrolizy stosuje się metody takie jak strącanie z regulacją pH, krystalizacja (tak otrzymuje się węglan litu) i cementacja.
Wyniki mówią same za siebie: ten proces, działający poniżej 100°C, może zapewnić odzysk powyżej 98% dla miedzi, niklu i litu. Obiekty komercyjne zgłaszają, że z baterii EV po życiu eksploatacyjnym mogą odzyskiwać średnio 95% niklu, kobaltu, litu i miedzi; niektóre zakłady produkują nikiel-kobalt-mangan o czystości powyżej 99,5%, dzięki czemu materiał nadaje się bezpośrednio do produkcji nowych ogniw. Organizacja Narodów Zjednoczonych uznaje tę metodę dziś za najbardziej ekologiczną technologię recyklingu baterii. Ponad 95% globalnych mocy recyklingowych już teraz stanowią zakłady hydrometalurgiczne. Systemy w obiegu zamkniętym również się upowszechniają; wiele zakładów działa bez wytwarzania ścieków, utrzymując wodę i materiał katodowy w obiegu.
Obie metody obok siebie: Gdzie leżą różnice?
| Kryterium | Pirometalurgia | Hydrometalurgia |
|---|---|---|
| Podstawowy mechanizm | Prażenie, topienie, rafinacja | Ługowanie, oczyszczanie, odzysk metali |
| Temperatura | 1200-1600°C i więcej | Poniżej 100°C |
| Odzysk litu | Brak (przechodzi do żużlu) | Może przekroczyć 98% |
| Elastyczność | Niezależna od chemii, mieszane strumienie | Wymaga przetworzonego materiału |
| Bezpośrednie emisje | Wysokie (spala się grafit, elektrolit) | Poziom pomijalny |
| Udział w globalnych mocach | Ograniczony | Ponad 95% |
Porównanie nie powinno prowadzić do wniosku, że pirometalurgia jest zbędna. Najbardziej efektywne podejście to zazwyczaj połączenie obu metod: pirometalurgia sprowadza zanieczyszczony i wymieszany odpad do wartościowego produktu pośredniego, a hydrometalurgia oczyszcza ten produkt pośredni i przekształca go w metal końcowy. Wiele dużych zakładów obsługuje dziś dokładnie ten hybrydowy łańcuch.
Recykling bezpośredni: Od ogniwa do katody w jednym kroku
Nowe podejście odrzuca rozbijanie materiału na pierwiastki składowe. Recykling bezpośredni odnawia materiał, zachowując strukturę inżynieryjną katody i anody: dzięki procesom takim jak uzupełnianie litu (relitiacja) zużyta katoda jest ponownie przekształcana w materiał klasy bateryjnej. Dla katody określa się trzy główne strategie: spiekanie w stanie stałym, regenerację w roztworze i metodę stopionych soli; wśród stosowanych innych technik znajdują się też relitiacja chemiczna i elektrochemiczna.
Logika stojąca za tym podejściem jest mierzalna: wymaga o 80–90% mniej energii niż metody tradycyjne, a ponieważ nie prowadzi rozkładu na poziomie molekularnym, wytwarza najmniej odpadów. Po stronie komercyjnej dziś prezentowane są procesy przekształcające czarną masę w bezpośrednio aktywny materiał prekursorowy katody klasy bateryjnej (pCAM) w około 12 godzin. Jednostopniowe metody recyklingu bezpośredniego również pojawiły się ostatnio w debacie; celem jest zagospodarowanie materiałów bez pełnego rozbijania ich na składniki chemiczne.
Największym ograniczeniem metody jest jej operacyjność: jest w stanie wydajnie przetwarzać w tym samym czasie tylko jedną chemię bataryi i wymaga jednorodnego surowca. W rzeczywistym świecie złom trafiający do recyklingu jest zróżnicowany - NMC, LFP i ogniwa różnych producentów spotykają się na tym samym wyjściu. Dlatego automatyczne systemy identyfikacji i sortowania chemii uważa się za warunek wstępny recyklingu bezpośredniego. Centrum ReCell amerykańskiego Departamentu Energii koncentruje się na przeniesieniu metody na skalę komercyjną dzięki pracom nad kosztem demontażu, automatycznym sortowaniem i odnawianiem katod. Rynek jest natomiast na dziś dzień wciąż bardzo mały: szacuje się, że rynek recyklingu bezpośredniego w 2026 roku osiągnie poziom około 34 milionów dolarów. Pozycjonowanie podkreślone na drugiej Konferencji Recyklingu Bezpośredniego Bataryi organizowanej przez Fraunhofera w 2026 roku wpisuje się w ten obraz: metoda nie zastąpi metod ustalonych, lecz będzie je uzupełniać.
Czyżystsze niż górnictwo? Porównanie kosztów i emisji dwutlenku węgla
Rywalkiem recyklingu jest wydobycie rud i to porównanie jest w zasadzie jednoznaczne. Analiza cyklu życia w skali przemysłowej przeprowadzona przez Stanford ujawnia, że odzysk krytycznych metali z recyklingu ma wyraźnie niższy wpływ na środowisko niż górnictwo pierwotne: w porównaniach wypadają 61% mniej dwutlenku węgla, 83% mniej energii i 79% mniej zużycia wody w stosunku do górnictwa. Odwzorowuje to bezpośrednio koszt środowiskowy metalu wydobytego z ogniwa zamiast metalu pozyskanego z ziemi.
Podobnie czyta się stronę ekonomiczną. Koszt produkcji ogniw baterii wynosi około 95 $/kWh, podczas gdy koszt recyklingu pozostaje poniżej 9 $/kWh; czyli recykling zmniejsza wpływ ogniw na środowisko bez zaburzania całkowitej struktury kosztów. Skala potencjału też robi wrażenie: w scenariuszu, w którym cały lit, kobalt i nikiel z baterii EV po okresie eksploatacji są odzyskiwane, roczne oszczędności szacuje się na nawet 25 miliardów dolarów do 2040 roku.
Dlaczego moce recyklingu pozostają w tyle za sprzedażą EV?
Odpowiedź na to pytanie w dużej mierze kryje się w kalendarzu. Żywotność baterii EV w pojeździe wynosi około 12 lat; duża fala sprzedaży z połowy lat 2010. jeszcze nie dobiegła końca. Dlatego objętość zużytych baterii, którą dzisiejsze zakłady muszą przetwarzać, jest wciąż niewielka w porównaniu z przyszłą. Modele odzwierciedlają tę rzeczywistość: wkład recyklingu w podaż materiałów będzie mógł przyspieszyć dopiero, gdy pierwsza wielka generacja EV zakończy swoją żywotność, czyli po 2040 roku, i od tego momentu może pokrywać 50-100% zapotrzebowania na materiały do baterii. Przewiduje się również, że wskaźniki odzysku niklu, kobaltu i manganu wzrosną z obecnego przedziału 30-45% do 50-100%, w zależności od chemii baterii.
W tym obrazie jest uderzający kontrast: w USA recyklingowi poddaje się 99% baterii kwasowo-ołowiowych, podczas gdy globalny wskaźnik recyklingu baterii litowo-jonowych, których wartość ekonomiczna jest dwa do dziesięciu razy wyższa, pozostaje w przedziale 2-47%. Sekret sukcesu po stronie kwasowo-ołowiowej to dojrzała od dziesięcioleci sieć zbierania i przetwarzania; po stronie litowo-jonowej infrastruktura ta jest dopiero w budowie. Warto przy tym zaznaczyć, że stwierdzenie "tylko 5% baterii EV jest poddawanych recyklingowi" to popularny mit krążący w internecie, a niektóre analizy szacują globalny wskaźnik na około 59% - różnica wynika z tego, które strumienie baterii (odpady produkcyjne, zużyte pakiety, uszkodzone pakiety) są wliczane do obliczeń. Wspólny mianownik jest taki: wskaźnik jest niski w każdej definicji, a zamknięcie rosnącej luki wymaga poważnej fali inwestycji.
Koniec łańcucha: Nowe ogniwo, stary metal
Cały proces przypomina prawdziwą pętlę zamkniętą: nikiel, kobalt i lit wydobyte z zużytych pakietów, po oczyszczeniu, są przetwarzane na nowy materiał katodowy, a ten materiał trafia do produkcji nowych ogniw. Dzisiejsze zakłady potrafią odzyskiwać metale o czystości ponad 99,5%; innymi słowy, ogniwa wczoraj mogą stać się surowcem dla jutra. Przewiduje się, że nowe podejścia, takie jak regeneracyjna elektro-hydrometalurgia, które zamiast dodatków chemicznych wykorzystują prąd elektryczny jako katalizator, jeszcze bardziej oczyszczą ten cykl. W miarę jak chemie baterii będą się różnicować, a pierwsze generacje pakietów kończyć swoją żywotność, recykling stanie się źródłem materiałów niezależnym od górnictwa - podstawy techniczne są gotowe już dziś.
Źródła
- Jak działa zaawansowana technologia recyklingu baterii
- Recykling baterii metodami hydrometalurgicznymi i pirometalurgicznymi
- Proces recyklingu hydrometalurgicznego: etapy, korzyści, wyzwania
- Badanie procesu recyklingu baterii i szacowania ryzyka
- Systematyczny przegląd demontażu baterii litowo-jonowych
- Porównanie cyklu życia przemysłowego recyklingu baterii litowo-jonowych
- Recykling baterii litowo-jonowych przynosi znaczące korzyści
- Koszty, ślad węglowy i wpływ recyklingu baterii na środowisko
- Recykling baterii i popyt na krytyczne materiały w elektromobilności
- W jaki sposób recykling baterii EV może zaspokoić przyszłe luki w podaży surowców
- Bezpośredni recykling baterii litowo-jonowych
- Recykling baterii niezbędny do zaspokojenia rosnącego popytu na pojazdy elektryczne
- Jaki odsetek baterii litowo-jonowych podlega recyklingowi?
- 2. Konferencja poświęcona bezpośredniemu recyklingowi baterii