Száraz elektróda gyorsítja az akkumulátorgyártást
Az oldal megosztása
Ha lition-ion akkumulátorról esik szó, mindenkinek a kémia jut eszébe: új katódok, szilícium anódok, sziládtest-ígéretek. Ám 2026-ban valójában nem a laboratóriumi képlet, hanem a gyártócsarnokban futó gyártósor rázta meg az iparágat. A száraz elektróda-eljárás évtizedek óta változatlan nedves bevonatot tisztítja meg az oldószerektől, és teljesen más módszerrel ígéri az akkumulátor előállítását a korábbinál. De ebből az ígéretből mennyi jutott el ténylegesen a gyártócsarnok padlójáig? Nézzük meg, mert a válasz nem annyira egyértelmű, mint gondolnád.
Mi az a száraz elektródás gyártás, és miben tér el a nedves bevonattól?
Kezdjük az egyszerűvel. A klasszikus nedves bevonatnál az aktív anyagot, a vezető adalékot és a kötőanyagot folyékony oldószerrel pasztává keverik. A katód oldalon ez az oldószer egy NMP nevű mérgező vegyszer, az anód oldalon pedig víz. Ezt a pasztát réz- és alumíniumfóliákra hordják fel, majd megkezdődik a munka legfárasztóbb része: a szárítás. Az elektródák több tízméter hosszú, gyakran 100 °C felett működő kemencéken haladnak keresztül. Ráadásul ezek a kemencék az lítium-ion akkumulátor gyártás teljes energiafogyasztásának körülbelül 39%-át emésztik fel. Igen, egyetlen lépés majdnem az energia fele!
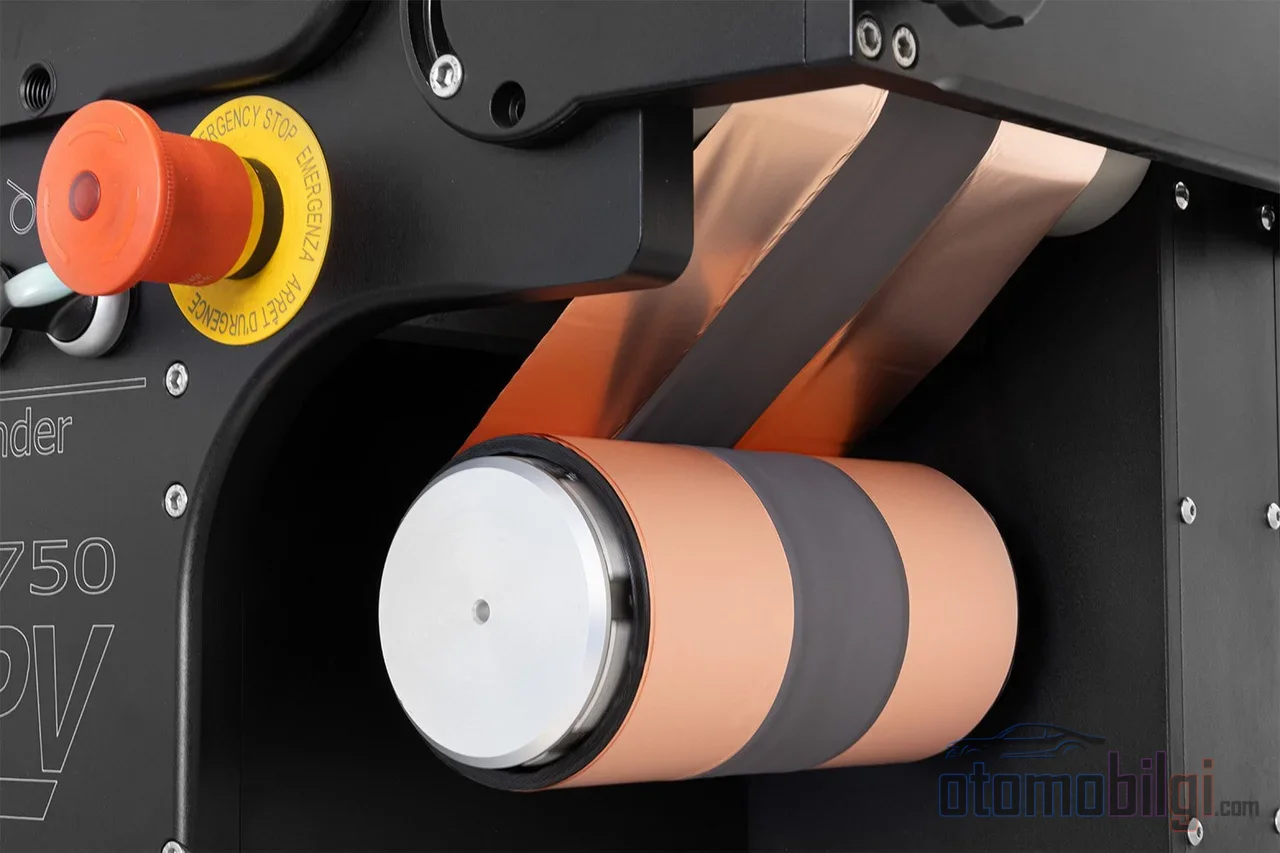
A száraz elektródás eljárásban nincs olyan, hogy oldószer. A porokat szárazon keverik, kötőanyagként PTFE-t használnak, és nyíróerő hatására ez a kötőanyag szálakká nyúlik, olyan hálózatot hozva létre, amely összeköti a részecskéket. A szakmai neve fibrilláció, de az én hasonlatom ez: úgy képzelheted el, mintha liszt, víz és só helyett a tésztát folyamatos gyúrással vinnéd tésztakonzisztenciára, folyadék hozzáadása nélkül. Eztután ezt a száraz anyagot közvetlenül a fémáramgyűjtőre viszik fel, és a kalandernak nevezett tömörítési lépésben nyeri el végső formáját. Három lépés: száraz keverés, száraz bevonat, tömörítés. Semmi kemence, semmi oldószer-visszanyerő üzem.
A lényeg egy mondatban
- Az elektróda szárítása az akkumulátorgyártás energiafelhasználásának körülbelül 39%-át emészti fel - a száraz eljárás ezt a lépést teljesen kiküszöböli.
- A Tesla a 2025 utolsó negyedévében elérte a Giga Texasban a teljesen száraz elektródás 4680-es gyártást; 2026 januárjában ezek a cellák a Model Y csomagokba kerültek.
- Az energiamegtakarításra vonatkozó állítások 30% és 71% között mozognak; az, hogy melyik határon számolnak, megváltoztatja az eredményt.
- A száraz eljárás 200 µm feletti vastagságú elektródát is elő tud állítani; a nedves eljárás 100 µm-ig tud csak lecsökkenni.
- A globális elektróda-előállításban a száraz bevonat aránya egyelőre nagyon alacsony, vagyis a technológia még korai kereskedelmi szakaszban van.
Az ígért nyereségek: Valóban ennyire izgalmasak a számok?
Itt kezdődik a dolog érdekes része, mert a számokról szóló szóbeszéd egy kicsit gondosabb olvasást érdemel. Az energiamegtakarítás arányát illetően a különbséget a számok mutatják: míg egyes számítások 30% -os szerény arányt adnak, mások az elektródagyártásra szűken fókuszálva akár 71% -os megtakarításról beszélnek. A különbség oka az, hogy hol számolnak: ha a teljes gyártást vesszük alapul, az arány lecsökken, ha csak az elektródai gyártósort nézzük, megnő. Vagyis nincs ellentmondás, csak eltérő mérések vannak.
A költségvetési oldalon a kép még szélesebb körű. Egyes gyártók akár 50%-os csökkenést is ígérnek a teljes költségben, miközben az óvatosabb becslések 6-15% sávjában maradnak. Azt mondják, hogy a gyártóterület-igény 22-60%-kal csökken, az új üzem tőkebefektetése a nedves eljárásnak nagyjából a felére, az üzemeltetési költségek pedig 60-70%-kal alacsonyabbak lesznek. Ha ezek a számok igazak, egy új gigagyár építésének szabályai teljesen megváltoznak. De vigyázz: ezek nagy része a gyártók saját állítása, függetlenül igazolt üzemadat még nagyon kevés van. És a piacon a száraz elektród teljes gyártási részesedése egyelőre messze az egy számjegyű értékek alatt van, vagyis az ígéret és a valóság között van egy kézzelfogható távolság.
A környezeti oldal is ígéretes: a technológiából profitáló gyártási folyamatok globális akkumulátorgyártásra való kiterjesztésével évi 7 millió tonna CO2-megtakarítás is előrejelzett. Persze ez a teljes elterjedési forgatókönyvre támaszkodik, nem a mai képre.
Tesla és az 4680: Mi történt a gyárban a nyolcéves várakozás végén?
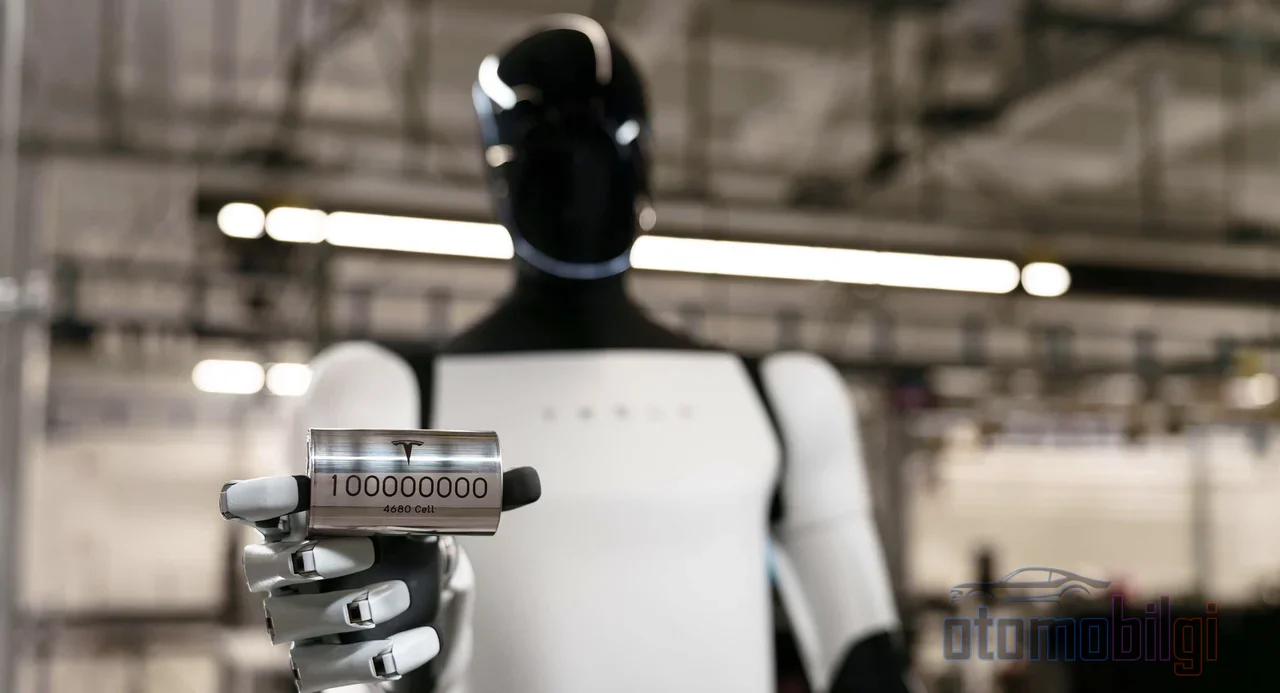
A száraz elektród történetének sztárja kétségtelenül a Tesla. A társaság a Maxwell Technologies 2019-es megvásárlásával beépítette ezt az eljárást, és az 4680-as cellával együtt bejelentette a száraz katód ígéretét. Ami azután történt, tankönyvszerűen mutatja be a technológiai demó és a sorozatgyártás közti szakadékot. Az első kísérleteknél a száraz katód veszteségi rátája elérte a 70-80%-ot, a berendezések javítási ciklusai 45 napra nyúltak, az első termékek hozama pedig mindössze 20% körüli volt. A mérnökök tapadási problémákkal, egyenetlen rétegvastagsággal és delaminációval küzdöttek. Vagyis a száraz filmképzés három lépésnek tűnik a papíron, de a valóságban egy makacs szörnyeteg.
De íme a fordulópont: A Tesla megerősítette, hogy a 2025 utolsó negyedévében a Giga Texasban elérte a teljesen száraz 4680-as gyártást, ahol mind az anód, mind a katód száraz elektród. Ez azt jelenti, hogy az évek óta beszélt ígéret először valósul meg gyártóléptékben. És ami még fontosabb: 2026. január 28-án a cég megkezdte a Model Y akkumulátorsomagok újragyártását a saját maga által gyártott 4680-as cellákkal. A korai időszakban ezeket a cellákat csak meghatározott járművekben használják, a lefedettség várhatóan 2026 során bővül. A texasi helyi katód- és a nevadai LFP-gyártósort idén tervezik elindítani; a Giga Berlin 4680-as gyártósora pedig 2027-re szerepel a napirenden.
Nézzünk rá kritikus szemmel: A Tesla száraz elektród utazásának első éveiből származó hozamszámok jól mutatják, milyen nehéz ez a technológia. A Tesla alapítója, Elon Musk által hangsúlyozott pont egy másik szempontból közelít: a száraz elektród valódi előnye nem annyira a cellateljesítmény, mint inkább az új akkumulátorgyárak tőkeköltségének csökkentése. Vagyis Musk története a tőkemegtakarításról szól, míg egyes gyártók története a termékfejlesztésről. Úgy gondolom, hogy e két narratíva ellentmondása a legfontosabb részlet, amit szem előtt kell tartani a technológia valódi értékének vitatásakor.
Hol vannak a többi gyártók: LG, Volkswagen, LiCAP és a koreai szalon
A Tesla nem egyedül van, de a versenytársai kissé óvatosabban haladnak. Az LG Energy Solution körülbelül 10 éve dolgozik a száraz elektródtechnológián, és pilótaüzemet létesített az Ochang-i energiaüzemben, azzal a céllal, hogy 2028-ban kereskedelmi forgalomba hozza. Emellett az egyik legtöbb szabadalmi beadványt benyújtó vállalat ezen a területen, vagyis komoly hosszú távú tét ez a technológiára. Az Volkswagen jelentős előrelépést állít a száraz bevonás terén, és 30% energiamegtakarítást jelentett be, ami az általunk fent leírt széles tartomány szerény végén marad.
A berendezések és a folyamat oldalán pedig az LiCAP Technologies emelkedik ki. A LiCAP, amely oldószermentes folyamatával állítólag a költségeket 50%-kal is csökkenti, a Cellforce-gyal (a Porsche leányvállalata) és a Nissannal dolgozik; a Nissannal együtt szilárdtestű EV-akkumulátort fejleszt, és 2028-es gyártást céloz meg. Emellett a Durr nagyberendezés-gyártó is licencelte ezt a technológiát, vagyis a száraz elektród már nem egyetlen vállalat belső titka, hanem ipari infrastruktúrává válik. Úgy tűnik, hogy az a szakasz, amikor a koreai gyártók még az infrastruktúra kiépítésén dolgoznak, miközben a Tesla és a Panasonic gyártási tapasztalatot szerez, a szakágazat egyfajta vízválasztó pontja.
Teljesítményelőnyök: Csak a gyár, vagy a cella is jobb?
Ha azt gondolod, hogy a száraz elektród csak a gyár gazdaságosságáról szól, itt a meglepetés: maga a cella is nyer. Száraz folyamattal 200 µm feletti vastagságú elektród állítható elő; nedves folyamatban viszont nehéz átlépni a 100 µm-t, mert szárítás közben a kötőanyag a felületre vándorol, és rontja a szerkezeti integritást. A vastagabb elektród ugyanazon a felületen több aktív anyagot jelent, és ezáltal magasabb energiasűrűséget. A matematika egyszerű és szép.
A folyamat emellett kémiagnosticus, azaz magas nikkeltartalmú, LFP és terner katódsokkal gond nélkül működik. De figyelem: a szilíciumtúlsúlyos anódok speciális kötőanyag-formulációt igényelnek. Mégis ez a kapcsolat kulcsfontosságú a jövő szempontjából, mert a szilícium anódok a grafitnál 10-szer magasabb kapacitást kínálnak, de jelentős térfogatváltozást is szenvednek. Éppen ezért az oldószert nem használó száraz feldolgozás a szilícium anódok természetes partnerének tűnik. Ezenkívül a szárazon feldolgozott elektródok rugalmasabbak, az összeszerelésnél ellenállóbbak a repedéssel szemben, és a homogén kötőanyag-eloszlásnak köszönhetően jobb cikluséletmutatást nyújtanak. Vagyis a technológia nemcsak a gyár pénztárcáját, hanem a cella élettartamát is játékba hozza.
Kihívások: Az 1%-os részesedés és a hozamatlanság rémálma még nem ért véget
Most éppen itt az ideje a kritikai oldalnak. Miért nincs a száraz elektród még mindig mindenhol? Az első probléma a skálázás. A keverési szakaszban az anyag aggregáció, azaz a porok összecsomózása miatti problémák továbbra is megnehezítik az ipari léptéket. A száraz filmképződés egységességének és konzisztenciájának ellenőrzése nehezebb, mint a nedves slurry esetében; a folyamtparaméterek szigorú ellenőrzést és a megfelelő kötőanyag-formulációt igénylik. A PTFE továbbra is az elsődleges kötőanyag, az alternatívák pedig még fejlesztési szakaszban vannak.
A Tesla/Maxwell-folyamatban alkalmazott nagyon magas nyomások is technikai vitatéma: az extrudált anyag minőségének és konzisztenciájának fenntartása hosszú gyártási sorozatok során nehéz lehet. Az iparági értékelések szerint a Tesla a száraz katódot 2025 végétől 2026 elejéig megoldotta tételekben, a maradó fő probléma a hozam és a hatékonyság. A nedves slurry továbbra is gyorsabban működik. Tehát a száraz elektród már lehetséges, de még nem gyors.
Eközben a piaci előrejelzés is említést érdemel: a globális száraz akkumulátor-elektród piacának várhatóan a 2026-os 1,57 milliárd dolláros szintről 2034-re 6,50 milliárd dollárra emelkedik, évente körülbelül 19,5%-os növekedéssel. Tehát a növekedési történet erős, de a mai gyártási részesedés egyértelműen emlékeztet arra, hogy mindezek a nagyravágyó számok még nagyon korai szakaszban vannak.
Hol is áll valójában a száraz elektródtechnológia 2026-ban?
Íme a tiszta válasz, amit kerestél. A száraz elektródfolyamat 2026-ra már nem csupán laboratóriumi ígéret, de teljesen érett ipari szabvány sem: A Teslának sikerült teljesen száraz 4680 cellákat gyártania a Giga Texasban, és beépítenie azokat a Model Y csomagokba, azonban ennek a technológiának a globális gyártásban betöltött részesedése még nagyon kicsi, a hozamproblémák nincsenek teljesen megoldva, és a látványos energia- és költségmegtakarítási számok többsége nem haladta meg a gyártói állítás szintjét. A legőszintébb összefoglaló a következő: a technológia már a gyári alapon van és működik, de azt, hogy az ígért nyereség mennyire reprodukálható nagy léptékben, csak az elkövetkező néhány évben lehet majd bemutatni. Mivel ez a kémiai ígéretekkel ellentétben egy gyártástechnológiai elemzés, ezért a technológia érésével ez az oldal érdemben frissíthető, tartós kérdés. Szerinted melyik gyártó éri utol a Teslát, a 2028-as LG-cél, vagy a Nissan-LiCAP szilárdtest-kapcsolata jelent agresszívebb lépést? Találkozunk a hozzászólásokban!
Források
- Dry Electrode Process: How This Technology Is Changing Battery Manufacturing - Highstar
- Dry Electrode Process Guide: Battery Manufacturing Metrology - IEST
- Dry electrode battery manufacturing: LiCAP says its solvent-free process can cut costs up to 50% - Charged EVs
- How Tesla's Fully Dry 4680 Battery Finally Delivers on Eight Years of Promise - battery-tech.net
- Tesla puts 4680 battery cells back in Model Y - Electrek
- Tesla 4680 Battery "Complete Form": Full Dry Electrode Mass Product - EVLithium
- Challenges and Solutions in Dry Electrode Technology - IAC
- Sakuu Explores Challenges in Tesla's DBE Technology Production - Battery Tech Online
- Battery Pioneer: Innovative Dry Electrode Process - LG Energy Solution
- Száraz elektróda-gyártási technológiai helyzetkép 2026 - PatSnap
- Energiaköltségek összehasonlítása: száraz elektródabevonat vs. folyékony eljárások - PatSnap Eureka
- Az Anaphite elektródák száraz bevonatolási technológiája évente 7 millió tonna CO₂-megtakarítást jelenthet - Anaphite
- Száraz akkumulátor-elektróda piac mérete, részesedése | Növekedési jelentés [2034] - Fortune Business Insights
- Anyagi kihívások a skálázható, száraz eljárással feldolgozható akkumulátor-elektródák előtt - ACS
- Szilícium-anódok áttörése: száraz elektróda-feldolgozás - InfinityPV
- 4680-as akkumulátortechnológia fejlesztési trendje - SNE Research