Сухой электрод ускоряет производство аккумуляторов
Поделиться этой страницей
Когда речь заходит о литий-ионных батареях, все думают о химии: новые катоды, кремниевые аноды, обещания твердотельных технологий. Но в 2026 году отрасль по-настоящему потрясла не формула из лаборатории, а производственная линия на заводе. Сухой электродный процесс обещает избавиться от растворителей в мокром покрытии, которое десятилетиями не менялось, и производить батарею совершенно иным способом, чем раньше. Но сколько из этого обещания действительно дошло до заводского цеха? Давайте посмотрим, потому что ответ не так однозначен, как кажется.
Что такое производство сухих электродов и чем оно отличается от мокрого покрытия?
Начнем с простого. При классическом мокром покрытии активный материал, токопроводящая добавка и связующее превращаются в пасту с помощью жидкого растворителя. На стороне катода этот растворитель - токсичный химикат под названием NMP, на стороне анода - вода. Эта паста наносится на медные и алюминиевые фольги, а затем начинается самая утомительная часть процесса: сушка. Электроды проходят через печи длиной в десятки метров, часто работающие при температуре выше 100°C. Более того, эти печи потребляют около 39% всей энергии при производстве литий-ионных батарей. Да, один-единственный этап - почти половина всей энергии!
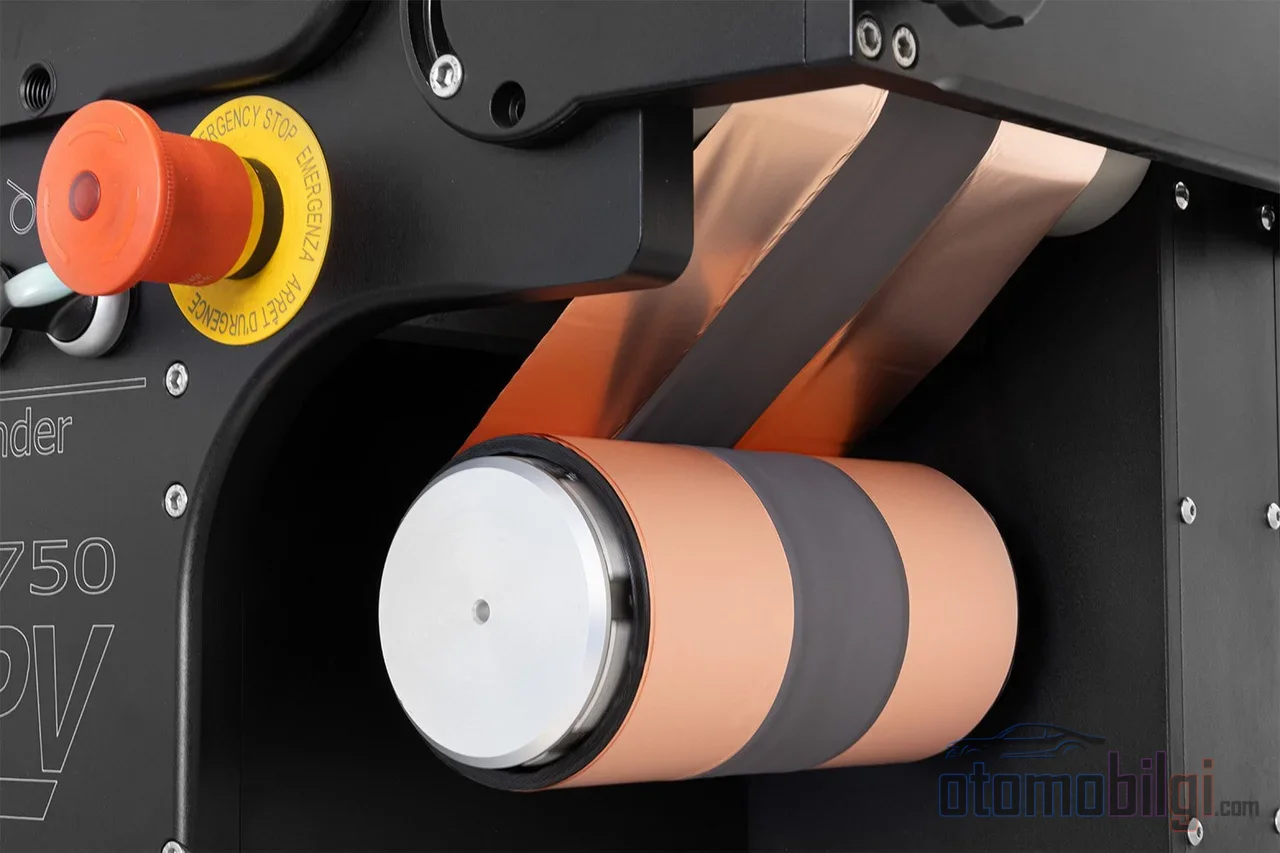
В сухом электродном процессе никакого растворителя нет. Порошки смешиваются в сухом виде, в качестве связующего используется PTFE, который под воздействием сдвиговых усилий вытягивается в волокна и образует сеть, связывающую частицы между собой. Техническое название - фибрилляция, но моя аналогия такая: представьте, что вместо замешивания теста из муки, воды и соли вы постоянно вымешиваете его до нужной консистенции, не добавляя никакой жидкости. Затем этот сухой материал наносится непосредственно на токосъемник и приобретает окончательный вид на этапе сжатия, называемом календрированием. Три этапа: сухое смешивание, сухое покрытие, сжатие. Ни печей, ни установок для рекуперации растворителей.
Главное
- Сушка электродов потребляет около 39% энергии при производстве батарей - сухой процесс полностью устраняет этот этап.
- Tesla в четвертом квартале 2025 года достигла производства 4680 с полностью сухими электродами на Giga Texas; в январе 2026 года эти ячейки начали устанавливаться в пакеты Model Y.
- Заявления об экономии энергии варьируются от 30% до 71%; результат зависит от того, в каких границах ведется расчет.
- Сухой процесс позволяет производить электроды толщиной более 200 мкм; мокрый процесс ограничен 100 мкм.
- Доля сухого покрытия в мировом производстве электродов пока очень мала, то есть технология все еще находится на ранней коммерческой стадии.
Обещанные выгоды: Действительно ли цифры настолько впечатляющие?
Вот здесь и начинается самое интересное, потому что цифры заслуживают чуть более внимательного прочтения. В показателях экономии энергии выделяются разительные цифры: одни расчеты дают скромные 30%, а другие, при узком взгляде только на производство электродов, говорят об экономии до 71%. Причина разницы - в том, где производятся расчеты: если брать за основу производство всей ячейки, показатель ниже, если смотреть только на линию электродов - выше. То есть противоречия нет, есть лишь различия в измерениях.
В финансовом плане картина ещё шире. Некоторые производители обещают снижение общей стоимости до 50%, тогда как более осторожные оценки остаются в диапазоне 6–15%. Говорится, что потребность в производственных площадях сократится на 22–60%, капитальные вложения в новое предприятие составят примерно половину от мокрого процесса, а эксплуатационные расходы будут на 60–70% ниже. Если эти цифры верны, правила строительства нового гигафабрика полностью меняются. Но обратите внимание: большинство из этого - заявления самих производителей, независимых подтверждённых заводских данных пока очень мало. И доля сухого электрода в общем объёме производства на рынке пока значительно ниже однозначных цифр, то есть между обещаниями и реальностью есть чёткая дистанция.
Экологическая сторона тоже амбициозна: При широком распространении производственных процессов, использующих эту технологию, на мировое производство батарей прогнозируется экономия до 7 миллионов тонн CO₂ в год. Правда, это основано на сценарии полного распространения, а не на сегодняшней картине.
Tesla и 4680: Что произошло на заводе после восьми лет ожидания?
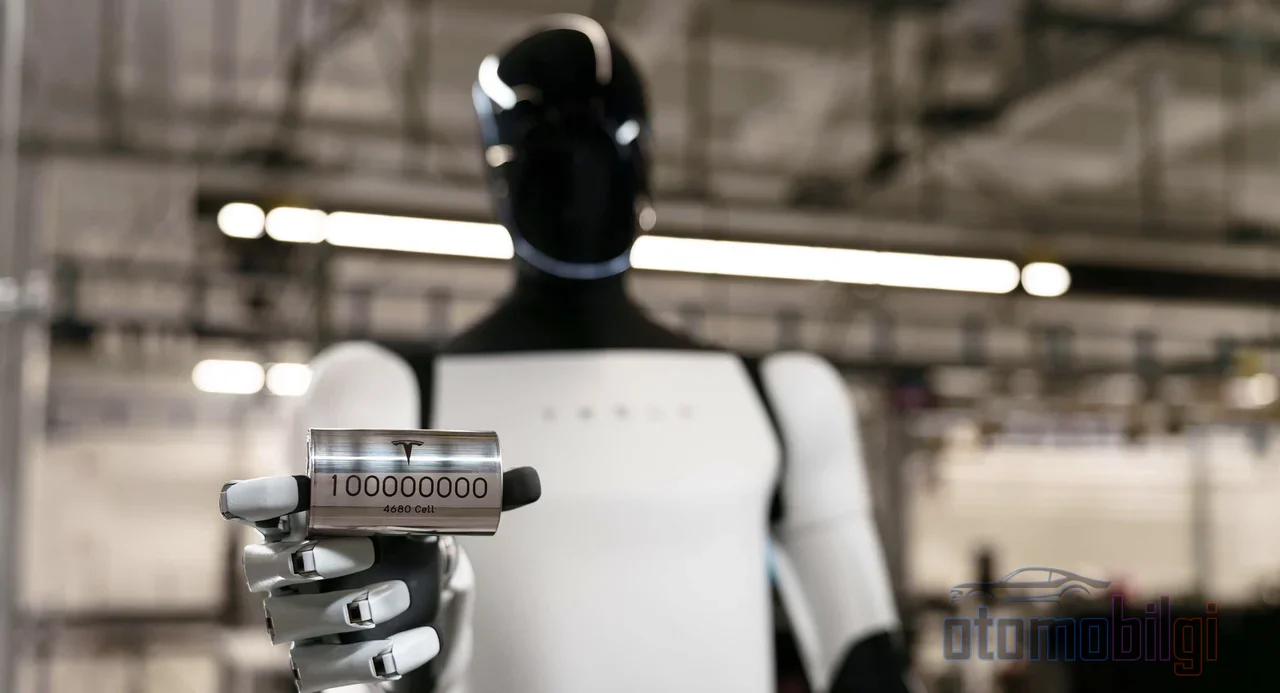
Звездой истории сухого электрода, безусловно, является Tesla. Компания, приобрела Maxwell Technologies в 2019 году, включив этот процесс в свой состав, и вместе с ячейкой 4680 объявила о promised сухого катода. Последующие события - как учебник по пропасти между технологической демонстрацией и серийным производством. В первых попытках потери сухого катода достигали 70–80%, циклы ремонта оборудования растягивались до 45 дней, а выход годной продукции первого поколения был лишь на уровне 20%. Инженеры боролись с проблемами адгезии, неравномерной толщиной слоёв и расслоением. То есть формирование сухой плёнки, хотя на бумаге выглядит как три шага, в реальной жизни - упрямый монстр.
Но вот переломный момент: Tesla подтвердила, что в последнем квартале 2025 года на Giga Texas достигла производства 4680, где и анод, и катод - сухие электроды, то есть полностью сухого типа. Это означает, что обещание, о котором говорили годами, впервые реализовано в масштабах завода. И что ещё важнее, 28 января 2026 года компания начала повторно производить батарейные пакеты Model Y с собственными ячейками 4680. На раннем этапе эти ячейки используются только в определённых автомобилях, ожидается, что охват будет расширяться в течение 2026 года. Планируется, что местный катод в Техасе и линии LFP в Неваде начнут производство в этом году; линия 4680 на Giga Berlin же в повестке на 2027 год.
Посмотрим критическим взглядом: Цифры выхода годной продукции первых лет пути Tesla к сухому электроду показывают, насколько сложна эта технология. Точка, которую подчёркивает и основатель Tesla Илон Маск, приходит с другой стороны: настоящая выгода сухого электрода - не столько в производительности ячеек, сколько в снижении капитальных затрат новых батарейных заводов. То есть история, которую рассказывает Маск - это экономия капитала, а история, которую рассказывают некоторые производители - улучшение продукта. Противоречие между этими двумя нарративами - на мой взгляд, самая важная деталь, которую нужно держать в уме, рассуждая о подлинной ценности технологии.
Где остальные производители: LG, Volkswagen, LiCAP и корейский Salón
Tesla не одна, но её конкуренты движутся несколько осторожнее. LG Energy Solution работает над технологией сухих электродов уже около 10 лет и, развернув пилотную линию на энергопредприятии Ochang, нацелена на коммерциализацию в 2028 году. При этом компания входит в число лидеров по числу патентных заявок в этой области, то есть делает на эту технологию серьёзную долгосрочную ставку. Volkswagen заявляет о значительном прогрессе в сухом нанесении покрытия и сообщила об экономии энергии в 30%, что соответствует скромному краю широкого диапазона, который мы описали выше.
На стороне оборудования и процессов выделяется LiCAP Technologies. LiCAP утверждает, что её безрастворный процесс позволяет снизить себестоимость до 50%; компания работает с Cellforce (дочерней структурой Porsche) и Nissan; вместе с Nissan она разрабатывает твердотельную батарею для электромобилей и нацелена на производство в 2028 году. Кроме того, крупнейший производитель оборудования Dürr лицензировал эту технологию, то есть сухой электрод перестаёт быть внутренним секретом одной компании и превращается в промышленную инфраструктуру. То, что корейские производители пока лишь создают инфраструктуру, а Tesla и Panasonic уже накапливают производственный опыт, считается в отрасли своего рода водоразделом.
Преимущества по характеристикам: Только ли фабрика выигрывает, или ячейка тоже становится лучше?
Если ты считаешь, что сухой электрод касается только экономики производства, вот сюрприз: сама ячейка тоже в выигрыше. Сухим процессом можно производить электроды толщиной свыше 200 мкм; в мокром процессе же преодолеть отметку 100 мкм сложно, потому что при сушке связующее мигрирует к поверхности и нарушает структурную целостность. Более толстый электрод - это больше активного материала на той же площади и, следовательно, более высокая плотность энергии. Математика проста и приятна.
Процесс к тому же агностичен к химии, то есть без проблем работает с катодами с высоким содержанием никеля, LFP и тернарными катодами. Но внимание: кремниевые аноды требуют специальной рецептуры связующего. И всё же эта связь критически важна для будущего, поскольку кремниевые аноды предлагают в 10 раз более высокую ёмкость, чем графит, но испытывают серьёзные изменения объёма. Именно поэтому сухая обработка без растворителей выглядит как естественный партнёр для кремниевых анодов. Кроме того, сухие электроды более гибкие, более устойчивы к растрескиванию при сборке, а благодаря однородному распределению связующего демонстрируют лучший циклический ресурс. То есть эта технология задействует в игре не только кошелёк фабрики, но и срок службы ячейки.
Трудности: Доля в 1% и кошмар с выходом годной продукции ещё не закончился
Теперь самое время для критического взгляда. Почему сухой электрод всё ещё не повсюду? Первая проблема - масштабирование. На этапе смешивания такие проблемы, как агломерация материала, то есть комкование порошков, всё ещё осложняют выход на промышленный масштаб. Контроль однородности и стабильности при сухом формировании пленки сложнее, чем в случае с мокрым слурри; параметры процесса требуют строгого контроля и правильной рецептуры связующего. PTFE по-прежнему является основным связующим, а альтернативы пока находятся в стадии разработки.
Очень высокие давления в процессе Tesla/Maxwell также являются предметом технических дискуссий: поддерживать качество и стабильность экструдированного материала на протяжении длительных производственных серий может быть сложно. По оценкам внутри отрасли, Tesla решила проблему сухого катода по объему производства в период между концом 2025 и началом 2026 года; главная оставшаяся проблема - выход годной продукции и эффективность. Мокрый слурри по-прежнему работает быстрее. То есть сухой электрод теперь возможен, но пока не быстр.
Между тем рыночный прогноз тоже заслуживает обсуждения: ожидается, что мировой рынок сухих электродов для аккумуляторов вырастет с уровня 1,57 млрд долларов в 2026 году до 6,50 млрд долларов в 2034 году при годовом росте примерно на 19,5%. То есть история роста сильная, но сегодняшняя доля в производстве ясно напоминает, что все эти амбициозные цифры пока находятся на очень ранней стадии.
Где на самом деле стоит технология сухого электрода по состоянию на 2026 год?
Вот четкий ответ, который вы искали. Процесс сухого электрода по состоянию на 2026 год перестал быть лабораторным обещанием, но еще не является полностью зрелым отраслевым стандартом: Tesla на Giga Texas смогла производить полностью сухие элементы 4680 и устанавливать их в пакеты Model Y, однако доля этой технологии в мировом производстве пока очень мала, проблемы с выходом годной продукции решены не полностью, а впечатляющие цифры экономии энергии и затрат в большинстве своем остаются не более чем заявлениями производителей. Самый честный итог такой: технология уже на заводском уровне и работает, но то, какая часть обещанных выгод воспроизводима в масштабе, можно будет показать лишь в ближайшие несколько лет. В отличие от обещаний химии, это анализ производственной технологии, поэтому по мере созревания технологии эта страница заслуживает постоянных обновлений. Как думаешь, какой производитель догонит Tesla - цель LG на 2028 год или связка Nissan-LiCAP с твердотельными аккумуляторами - какой ход агрессивнее? Встретимся в комментариях!
Источники
- Dry Electrode Process: How This Technology Is Changing Battery Manufacturing - Highstar
- Dry Electrode Process Guide: Battery Manufacturing Metrology - IEST
- Dry electrode battery manufacturing: LiCAP says its solvent-free process can cut costs up to 50% - Charged EVs
- How Tesla's Fully Dry 4680 Battery Finally Delivers on Eight Years of Promise - battery-tech.net
- Tesla puts 4680 battery cells back in Model Y - Electrek
- Tesla 4680 Battery "Complete Form": Full Dry Electrode Mass Product - EVLithium
- Challenges and Solutions in Dry Electrode Technology - IAC
- Sakuu Explores Challenges in Tesla's DBE Technology Production - Battery Tech Online
- Battery Pioneer: Innovative Dry Electrode Process - LG Energy Solution
- Обзор технологий производства сухих электродов 2026 - PatSnap
- Сравнение энергетических затрат сухого нанесения электродного покрытия и жидкостных процессов - PatSnap Eureka
- Технология сухого нанесения электродного покрытия Anaphite может ежегодно экономить 7 миллионов тонн CO₂ - Anaphite
- Размер и доля рынка сухих батарейных электродов | Отчет о росте [2034] - Fortune Business Insights
- Проблемы материалов для масштабируемых сухих батарейных электродов - ACS
- Прорыв в области кремниевых анодов: сухая обработка электродов - InfinityPV
- Тенденции развития технологии аккумуляторов 4680 - SNE Research