হেয়ারপিন কয়েল কী, ইলেকট্রিক মোটরে কী অবদান রাখে?
এই পেজটি শেয়ার করুন
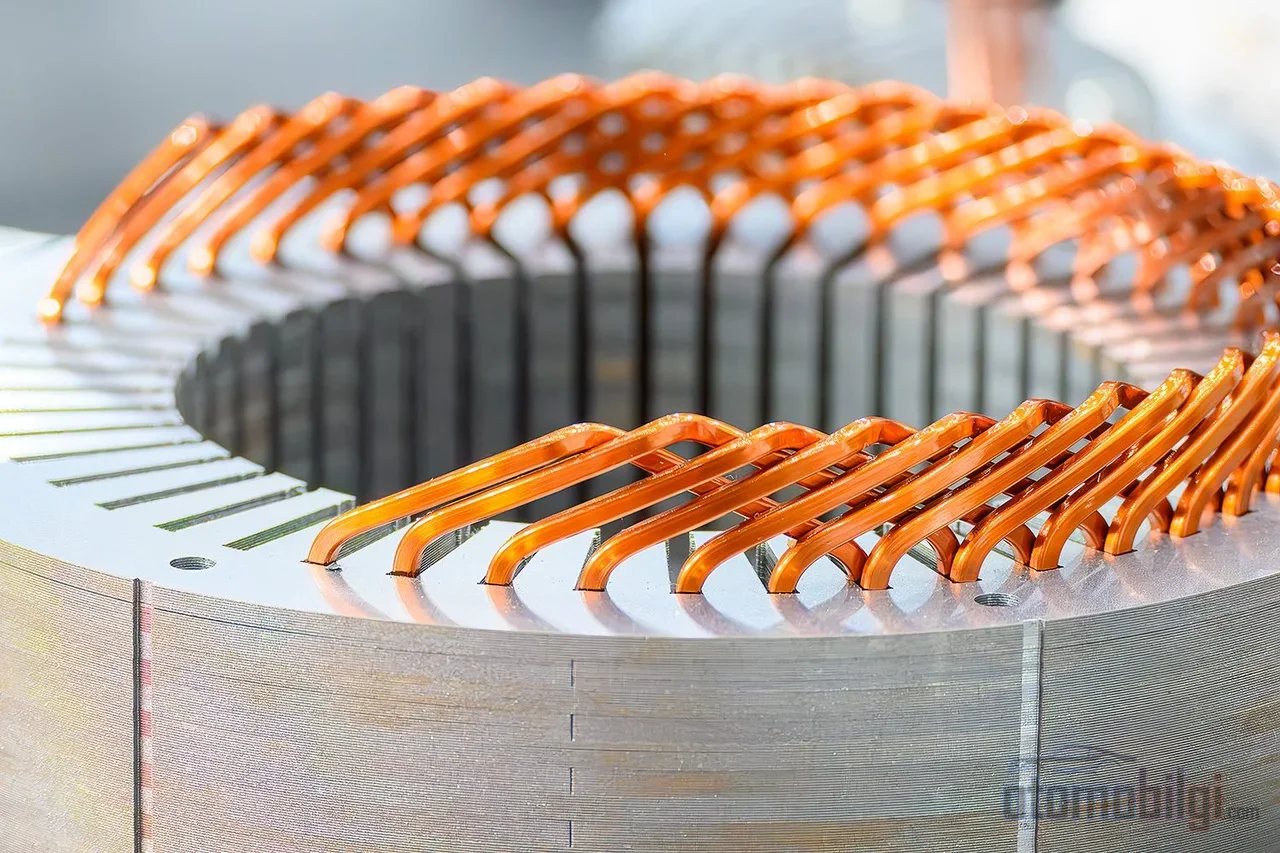
হেয়ারপিন উইন্ডিং হলো বৈদ্যুতিক মোটরের স্টেটরে গোলাকার তামার তারের পরিবর্তে U-আকৃতির বাঁকানো আয়তাকার তামার বার ব্যবহার করা। এই জ্যামিতি স্লটের ভেতরে বেশি পরিমাণ তামা ধারণ করে ফিল ফ্যাক্টরকে ক্লাসিক উইন্ডিংয়ের 45-50% স্তর থেকে 70%-এর উপরে নিয়ে যায়; শক্তিশালী চৌম্বক ক্ষেত্র, কম বিদ্যুৎ ক্ষয় এবং উন্নত তাপ ব্যবস্থাপনা প্রদান করে। এই পৃষ্ঠায় আমরা হেয়ারপিন উইন্ডিংয়ের গঠন, উৎপাদন প্রক্রিয়া, দক্ষতা ও পাওয়ার ডেনসিটির সুবিধা, সীমাবদ্ধতা এবং কোন কোন প্রস্তুতকারক এই প্রযুক্তিতে উত্তরণ করেছে তা বিশ্লেষণ করছি।
হাইলাইটস
- হেয়ারপিন উইন্ডিং স্টেটর স্লটে 70% বা তার বেশি তামার ফিল ফ্যাক্টর প্রদান করে; ক্লাসিক গোলাকার তারের উইন্ডিংয়ে এই মান সাধারণত 35-50% এর মধ্যে থাকে।
- এই প্রযুক্তি প্রথমবারের মতো সিরিয়াল উৎপাদিত যানে 2008 শেভরোলে তাহো হাইব্রিড -এর মাধ্যমে ব্যবহৃত হয়।
- হেয়ারপিনের সুবিধাগুলো 160 kW শক্তির, 18.000 rpm ঘূর্ণনশীল স্থায়ী চুম্বকযুক্ত একটি মোটরে যাচাইকৃত একটি ডিজাইন নির্দেশিকা দ্বারা সমর্থিত।
- বড় কন্ডাক্টর ক্রস-সেকশন উচ্চ ফ্রিকোয়েন্সিতে স্কিন এফেক্টের কারণে অতিরিক্ত AC ক্ষয় তৈরি করতে পারে; হেয়ারপিন সব পরিস্থিতিতেই শ্রেষ্ঠ নয়।
হেয়ারপিন উইন্ডিং কী এবং ক্লাসিক তারের উইন্ডিং থেকে কীভাবে আলাদা?
একটি বৈদ্যুতিক মোটরের টর্ক নির্ধারণকারী বিষয় হলো স্টেটর স্লটের মধ্য দিয়ে যাওয়া কারেন্টের তৈরি চৌম্বক ক্ষেত্র। আর এই কারেন্ট বহনকারী কন্ডাক্টরগুলোর জ্যামিতি সরাসরি মোটরের দক্ষতাকে প্রভাবিত করে। ক্লাসিক উইন্ডিংয়ে এনামেল-অন্তরক গোলাকার তামার তারগুলো স্লটে পেঁচানো হয়; তারগুলো গোলাকার হওয়ায় স্লটের ভেতরের ফাঁকা জায়গা দূর করা সম্ভব নয়। হেয়ারপিন উইন্ডিংয়ে অন্যদিকে একই কাজটি করে প্রান্ত থেকে বাঁকানো এবং একে অপরের সাথে ওয়েল্ড করা আয়তাকার ক্রস-সেকশনের তামার বারগুলো।
আয়তাকার ক্রস-সেকশন গাণিতিক সৌন্দর্য নয়, বরং একটি ভৌত লাভ: আয়তাকার বারগুলো স্লটের আয়তাকার ফাঁকা জায়গাকে অনেক বেশি ঘনভাবে পূরণ করে। যত বেশি জায়গা পূরণ হয়, একই কারেন্টের জন্য তত শক্তিশালী চৌম্বক ক্ষেত্র এবং একই আয়তনের জন্য তত বেশি তামা পাওয়া যায়। স্টেটরের বাকি অংশ - স্টিল প্যাক, হাউজিং, কুলিং আর্কিটেকচার - ব্যাপকভাবে অপরিবর্তিত থাকে; উদ্ভাবনটি সম্পূর্ণরূপে উইন্ডিং সিস্টেমে কেন্দ্রীভূত।
তিনটি উইন্ডিং ভ্যারিয়েন্ট: U-pin, I-pin এবং কন্টিনিউয়াস হেয়ারপিন
হেয়ারপিন পরিবারের সবচেয়ে প্রচলিত সদস্য হলো U-pin কাঠামো: তামার তারটি U-আকৃতিতে বাঁকানো হয় এবং দুটি খোলা প্রান্ত স্টেটরের দুই পাশ দিয়ে প্রবেশ করিয়ে বাঁকিয়ে ওয়েল্ড করা হয়। I-pin ভ্যারিয়েন্টে সোজা, বাঁকানো হয়নি এমন পিন ব্যবহার করা হয়; দুই পাশ থেকেই বৈদ্যুতিক সংযোগ প্রয়োজন, তবে ফিল ফ্যাক্টর U-pin-এর তুলনায় প্রায় 4% বেশি হয়ে 74% পর্যন্ত পৌঁছাতে পারে। কন্টিনিউয়াস (continuous/wave) উইন্ডিং একটি একক তারকে মিটার পর্যন্ত সার্পেন্টাইন আকৃতিতে বাঁকিয়ে তৈরি হয় এবং ভেতরের ব্যাস থেকে উইন্ডিং ম্যাট হিসেবে স্থাপন করা হয়; U-pin-এর ওয়েল্ডিং প্রক্রিয়ার প্রয়োজন না হওয়াই এর সবচেয়ে বড় বৈশিষ্ট্য।
অন্তরকের দিক থেকেও একটি অনন্য আর্কিটেকচার রয়েছে। স্লট এবং স্টিল প্যাকের মধ্যে অন্তরক কাগজ স্থাপন করা হয়; কন্ডাক্টরগুলোর নিজেদের পলিয়ামাইড-ইমাইড (PAI), PEEK বা PAI+FEP-এর মতো উচ্চ তাপমাত্রা শ্রেণির ভার্নিশ দিয়ে প্রলেপ দেওয়া হয়। Kaynak yapılan uçlar işlem tamamlandıktan sonra powder coating veya poliüretan reçine ile yeniden izole edilir.
Bakır Doluluk Faktörü: Verimin Anahtarı
Doluluk faktörü, stator oluğunun kesitinde bakıra düşen alanın oranını ölçer. Değerler, neyin "bakır" sayıldığı tanımına göre kaynaklarda biraz kayar; yuvarlak tel için tipik aralık %40-50, hairpin için %60-73, bazı modern tasarımlarda %75 üzeri olarak verilir. Farkın büyüklüğü ise tartışma götürmez: hairpin, aynı motor hacmine %20 civarında daha fazla iletken sığdırır.
| Özellik | Yuvarlak Tel Sargı | Hairpin Sarım |
|---|---|---|
| Bakır doluluk faktörü | Yaklaşık %40-50 | %60-73, modern tasarımda %75 üzeri |
| İletken kesiti | Yuvarlak, çok telli | Dikdörtgen bar |
| Uç sargı (end-winding) | Düzensiz, hacimli | Düzenli, kompakt |
| Stator dikiş bağı (lacing) | Gerekli | Gerekli değil |
| Üretim | Çoğunlukla el işçiliği | Tam otomasyona uygun |
Bu tablonun motor performansına yansıması üç kademede okunur. Birincisi, daha fazla bakır daha güçlü manyetik alan ve daha yüksek tork demektir. İkincisi, optimize edilmiş sargı yolu iletken uzunluğunu kısar; DC direnci ve bakır kaybı düşer, aynı güç daha az enerjiyle üretilir ve araç menzili uzar. Üçüncüsü, daha sıkı paketlenen stator daha küçük yapılabilir - güç yoğunluğunun artmasının fiziksel nedeni budur.
Isıl Performans: Neden Isıyı Daha İyi Yönetiyor?
Elektrik motorunda ısı, iletkenlerdeki kayıptan doğar. Hairpin sarım burada iki yönlü kazanç sağlar: daha düşük bakır kaybı daha az ısı üretir; düzenli ve kompakt uç sargı yapısı ise üretilen ısıyı dışarı taşınacak şekilde dağıtır. Yuvarlak tellerde rastgele dizilen iletkenlerin arasında kalan hava boşlukları ısı yalıtımı gibi davranırken, hairpin'in sıralı geometrisi bu boşlukları ortadan kaldırır.
Sonuç, iletken başına daha yüksek akım taşıma kapasitesi ve daha kolay sıcaklık yönetimidir. Özellikle yağ sprey soğutmayla birlikte değerlendirildiğinde hairpin sargı, elektrikli araç motorlarında verim ve güç yoğunluğunu birlikte artıran bir çözüm olarak öne çıkıyor. Daha düşük ve homojen çalışma sıcaklığı ise izolasyon sisteminin ömrünü uzatarak motorun güvenilirliğini doğrudan iyileştirir.
Yüksek Devirde Hairpin Ne Kadar Avantajlı?
Burada işler tek yönlü ilerlemiyor. Hairpin'in büyük iletken kesiti, yüksek frekanslarda bir dezavantaja dönüşebilir: skin effect adı verilen akım yer değiştirme etkisi, akımın iletkenin sadece yüzey katmanında akmasına yol açar ve etkin direnci artırır. Devir yükseldikçe frekans yükseldiğinden, hairpin'in DC kayıplarındaki üstünlüğü yüksek devirlerde AC kayıplarıyla kısmen eriyebilir. Bu nedenle doluluk faktörünü artırmak her tasarım hedefinde avantaj sağlamaz; kazanımlar frekansa, akıma ve izolasyon tasarımına bağlıdır.
Yine de pratik başarı örnekleri güçlü: hairpin'in avantajları, 160 kW güç ve 18.000 devir/dk devirli bir kalıcı mıknatıslı motor üzerine kapsamlı bir tasarım kılavuzuyla doğrulanmış durumda. Yüksek hızlı PMSM motorlarında hairpin ve düz tel sargının temel parametreleri bugün hâlâ aktif bir araştırma konusu. Bir de ilginç bir karşıt veri var: bir sürüş döngüsü karşılaştırmasında, kaynak gerektirmeyen sürekli sargılı IPMSM varyantı WLTP döngüsünde %0,63 daha verimli çıktı. Fark küçük ama mesaj net: hairpin her koşulda ve her döngüde otomatik olarak kazanmıyor.
Dengeli özet şudur: hairpin, klasik sargının yerini alacak değil, onu tamamlayacak bir teknolojidir. Üretim ve yaşam döngüsü maliyetleri hesaba katıldığında çoğu uygulamadaki net fark, doluluk faktörü rakamlarının işaret ettiğinden daha mütevazıdır.
Hairpin Statör Nasıl Üretilir: Dört Adımlı Üretim Zinciri
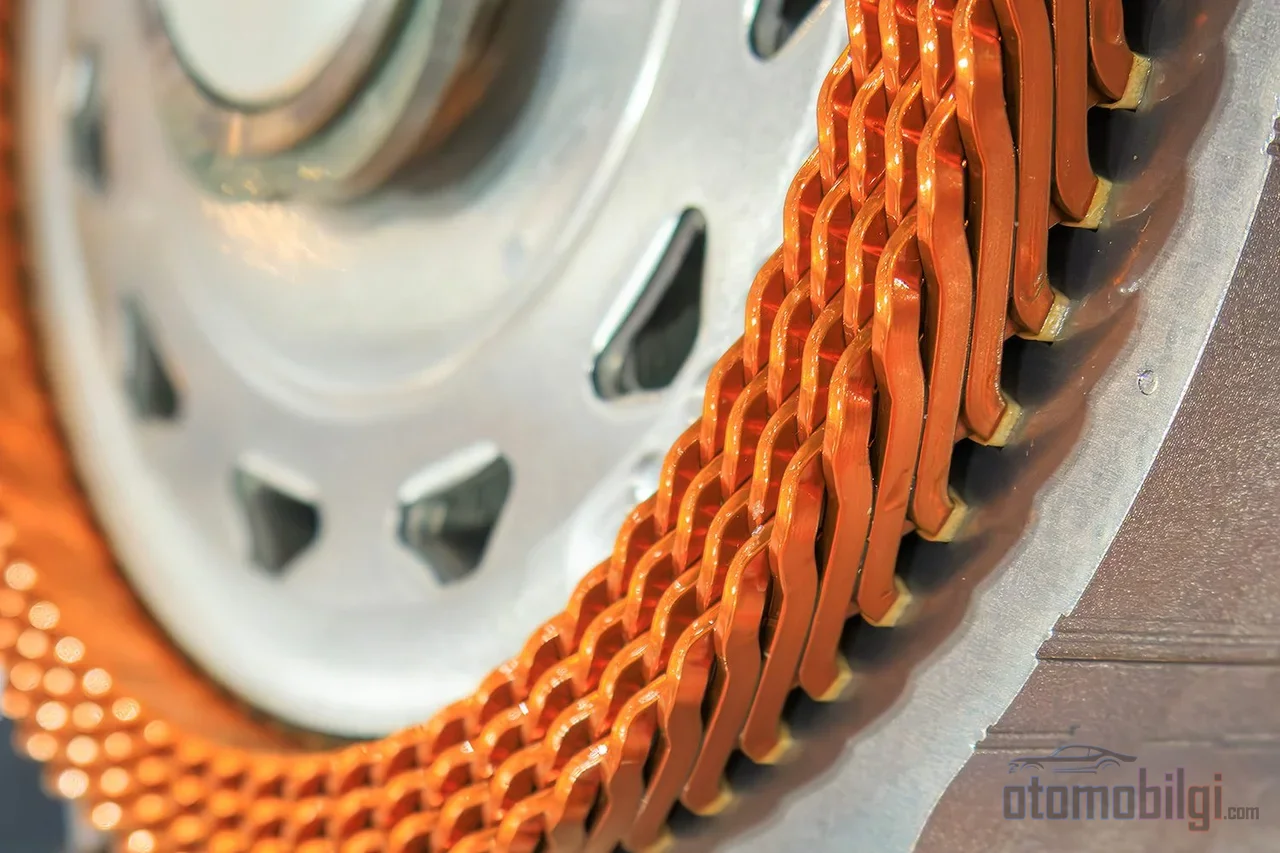
Hairpin'in üretim hikâyesi, teknolojinin bu kadar cazip olmasının ikinci yarısıdır. Süreç baştan sona otomasyona uygundur ve tipik bir hat; tel şekillendirme, yerleştirme, genişletme, bükme, kesme ve kaynak istasyonlarından oluşur. Kısa çevrim süreleri ve artan üretim adetleri birim maliyeti düşürür.
- Şekillendirme: Düz bakır tel açılır ve düzleştirilir, kaynak için izolasyonun bir kısmı lazerle veya mekanik olarak soyulur, boy kesilir ve bükülür. Dönüşte dikişsiz izolasyon, bükmenin en kritik kısıtıdır.
- Yerleştirme: Pinler statör paketine eksenel olarak yerleştirilir. Tek bir hairpin statörde tipik olarak 3-16 farklı hairpin geometrisi kullanılır.
- Bükme ve kaynak: Uç sargı şemasına göre bükülen uçlar lazer kaynağıyla elektriksel temas sağlar; hedef, homojen kaynak geometrisi ve minimum ısıl girdidir. Lazerle soyma, döner fırçeli mekanik aşındırmaya göre daha tutarlı ve hassastır - fırçeler aşındıkça bakırı da aşındırır.
- İzolasyon ve emprenye: Kaynaklı uçlar powder coating veya poliüretan reçineyle yeniden izole edilir; kaplama oksidasyona ve neme karşı koruma sağlar, tüm statör emprenye edilir.
Traction uygulamalarında ana zorluk proses güvenilirliğidir. Hairpin uçlarındaki bağıl yükseklik farkı veya yanal ofset kaynak kusurlarına yol açabilir; hatalı bir kaynak, ilave elektrik kaybının ötesinde motoru çalışmaz hale getirebilir. Direnç kaynağı, lazer ve mikro TIG olmak üzere üç farklı birleştirme teknolojisi bu yüzden aktif olarak karşılaştırılıyor. Ayrıca sürekli hairpin teknolojisinin proses zincirinin sınırlamaları da ayrı bir mühendislik konusu olarak inceleniyor.
Hangi Üreticiler Hairpin Sargıya Geçti?
Teknolojinin seri üretim yolculuğu şaşırtıcı biçimde eski başlıyor: ilk kullanım, 2008 model yılında Chevrolet Tahoe hibritin 2ML70 şanzımanındaki iki motorda görüldü. Chevrolet Volt da Remy tarafından geliştirilen bir hairpin motorla donatılmıştı. Asıl yaygınlaşma ise elektrikli araç çağında geldi.
Volkswagen Group আজ ID.3, ID.4, Audi e-tron GT এবং Porsche Taycan-এর মতো মডেলগুলিতে hairpin স্টেটর ব্যবহার করছে। BMW-র প্রথম hairpin-যুক্ত মডেল ছিল iX3 । GM 2021 সালে 64 kW ক্ষমতার হাইব্রিড ASM থেকে Hummer EV-র 255 kW ক্ষমতার PSM পর্যন্ত বিস্তৃত নতুন একটি মোটর সিরিজ hairpin প্রযুক্তির সাথে উপস্থাপন করে। অন্যদিকে Tesla 2023 সালে তাদের নতুন প্রজন্মের মোটরে hairpin ব্যবহারের ঘোষণা দেয়। JLR-ও উৎপাদনে এই প্রযুক্তি ব্যবহারের কথা ঘোষণা করা প্রস্তুতকারকদের মধ্যে রয়েছে। গবেষণা ক্ষেত্রে BMW-সমর্থিত Pro-E-Traktion এবং RWTH Aachen-এর HaPiPro2, KIT-এর AnStaHa, FAU Erlangen-Nürnberg-এর IPANEMA, KIPrEMo এবং KIKoSA প্রজেক্টগুলি এই ক্ষেত্রে শিল্প-একাডেমিক সহযোগিতার প্রতিফলন ঘটাচ্ছে। সরবরাহের দিক থেকে BorgWarner, Denso এবং Hitachi-এর মতো প্রতিষ্ঠানগুলি বাজারের নির্ধারক হিসেবে বিবেচিত হয়।
Hairpin কি প্রতিটি মোটরের জন্য সঠিক পছন্দ?
প্রকৌশল অনুশীলনে উত্তরটি নির্ভর করে প্রয়োগের কর্ম-প্রোফাইলের উপর। কম-মধ্যম RPM-এ উচ্চ টর্ক এবং শক্তির ঘনত্ব চাওয়া ট্র্যাকশন মোটরগুলিতে hairpin-এর DC ক্ষতি এবং তাপীয় সুবিধাগুলি সহজেই লাভে পরিণত হয়; অটোমেশন-উপযোগী উৎপাদন স্কেলের অর্থনীতি প্রদান করে। এর বিপরীতে, ক্রমাগত উচ্চ ফ্রিকোয়েন্সিতে চলা বা যেখানে উৎপাদনের পরিমাণ অটোমেশন বিনিয়োগকে ন্যায্যতা দেয় না এমন প্রয়োগগুলিতে ক্লাসিক ওয়াইন্ডিং এখনও একটি যুক্তিসঙ্গত পছন্দ এবং আগামী বছরগুলোতেও এর অস্তিত্ব বজায় থাকবে। নকশাকারের কাজ হল ফিল ফ্যাক্টর টেবিলের সর্বোচ্চ সংখ্যাটি নয়, বরং তার নিজস্ব চক্রে সর্বনিম্ন মোট ক্ষতি এবং খরচ প্রদানকারী ওয়াইন্ডিংটি বেছে নেওয়া - hairpin প্রায়শই এই হিসাবের বিজয়ী, তবে সবসময় নয়।
তথ্যসূত্র
- What is a Hairpin Motor - Benefits & Assembly Process
- Hairpin technology
- A closer look at hairpin motor windings
- Thermal management of hairpin winding traction motors
- A comparison between continuous and hairpin windings for electric traction drives
- A Comprehensive Design Guideline of Hairpin Windings
- Round Wire vs. Hair Pin Motor Winding Guide
- Comparison of I-pin, Hairpin, and X-pin
- Hairpin Stator Solutions for E-Motor Manufacturing
- Hairpin stator welding: comparing 3 joining technologies
- Hairpin Winding Motors: Slot Fill, AC Losses, and Manufacturing Defect Control