Mi a hairpin (hajtű) tekercselés, és mit nyújt az elektromotor számára?
Az oldal megosztása
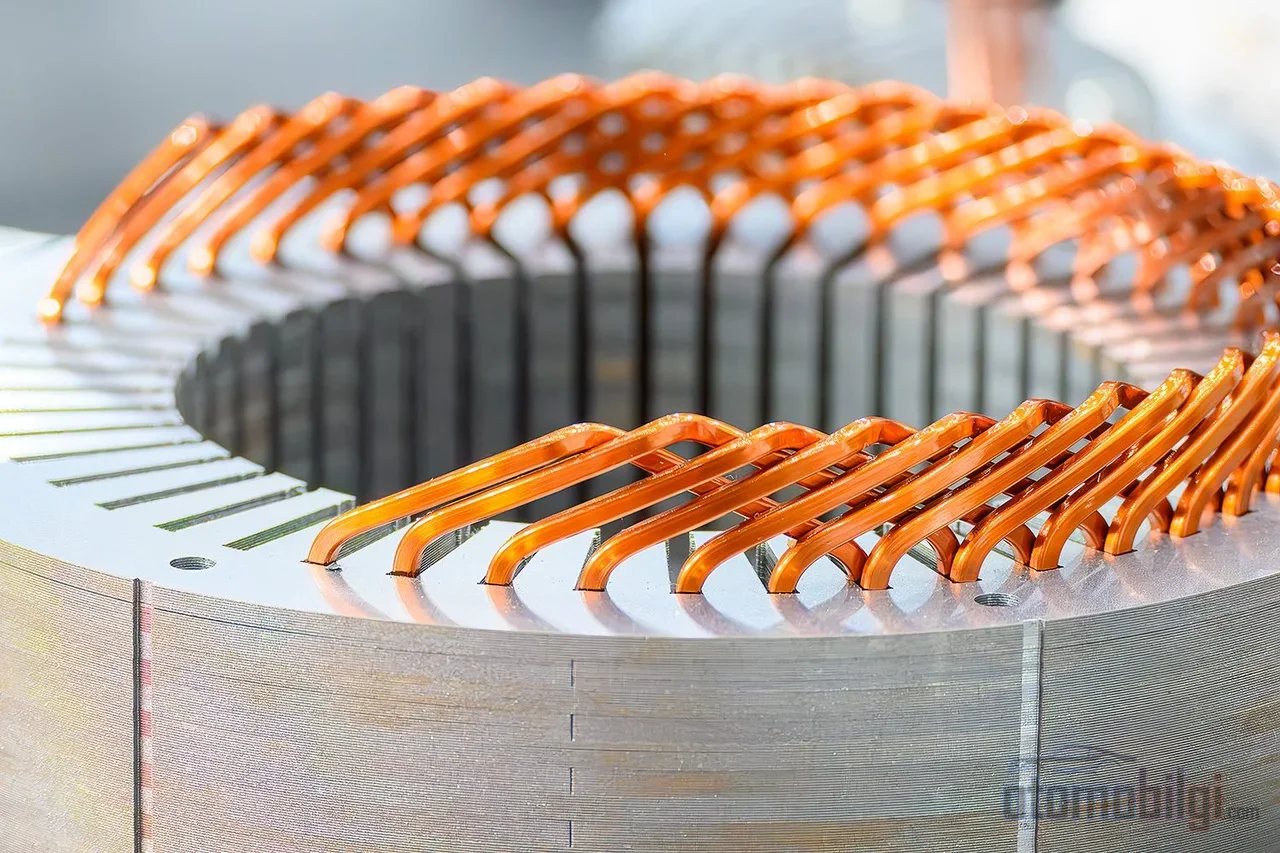
A hairpin tekercselés az elektromos motor állórészében található kerek rézhuzalok helyett U-alakra hajlított téglalap keresztmetszetű rézrudak alkalmazását jelenti. Ez a geometria a horonyba több rezet sűrítve a kitöltési tényezőt a klasszikus tekercselés 45-50%-os szintjéről 70% fölé emeli; erősebb mágneses mezőt, kisebb elektromos veszteséget és jobb hőkezelést biztosít. Ezen az oldalon a hairpin tekercselés felépítését, gyártási folyamatát, a hatásfokban és a teljesítménysűrűségben elért nyereségeket, a korlátait, valamint azt, hogy mely gyártók tértek át erre a technológiára, vesszük szemügyre.
Kiemelt tények
- A hairpin tekercselés az állórész horonyban 70% feletti rézkitöltési tényezőt biztosít; a klasszikus kerek huzalos tekercselésnél ez az érték jellemzően 35-50% közötti.
- A technológiát először sorozatgyártású járműben, a 2008-as hibrid Chevrolet Tahoe-ban alkalmazták.
- A hairpin előnyei 160 kW teljesítményű, 18.000 fordulat/perc fordulatszámú, belső állandómágneses motorral igazolt tervezési útmutató támasztja alá.
- A nagyobb vezetőkeresztmetszet magas frekvencián a skin effect miatti további AC veszteségeket okozhat; a hairpin nem minden körülmény között fölényben van.
Mi az a hairpin tekercselés, és miben különbözik a klasszikus huzalos tekercseléstől?
Az elektromos motor nyomatékát az határozza meg, hogy az állórész hornyain áthaladó áram milyen mágneses mezőt hoz létre. Az áramot szállító vezetők geometriája pedig közvetlenül befolyásolja, mennyire hatékony a motor. A klasszikus tekercselésnél zománcozott szigetelésű kerek rézhuzalokat csévélnek a hornyokba; mivel a huzalok kerekek, a horonyban lévő üregek kiküszöbölése lehetetlen. A hairpin (gesztenye) tekercselésnél ugyanezt a feladatot a végeinél meghajlított és egymáshoz hegesztett téglalap keresztmetszetű rézrudak végzik el.
A téglalap keresztmetszet nem matematikai elegancia, hanem fizikai nyereség: a téglalap alakú rudak a horony téglalap alakú üregét sokkal szorosabban töltik ki. Minél nagyobb a kitöltött terület, ugyanazon áram esetén erősebb mágneses mező, azonos térfogat esetén pedig több réz érhető el. Az állórész többi része - a lemezköteg, a ház, a hűtési architektúra - nagyrészt változatlan marad; az újdonság teljes mértékben a tekercselési rendszerben koncentrálódik.
Három tekercselési változat: U-pin, I-pin és folyamatos hairpin
A hairpin család legelterjedtebb tagja az U-pin felépítés: a rézhuzalt U-alakra hajlítják, és két nyitott vége az állórész két oldaláról behatolva meghajlítva és hegesztve rögzül. Az I-pin változatnál egyenes, meg nem hajlított pineket használnak; mindkét oldalon elektromos érintkezés szükséges, cserébe a kitöltési tényező az U-pinhoz képest körülbelül 4%-kal magasabb, és elérheti a 74%-ot. A folyamatos (continuous/wave) tekercselés egyetlen huzal több méteres kígyózasanak hajlításából jön létre, és a belső átmérőről helyezik be tekercsmatracként; az U-pin hegesztési folyamat iránti igénytelensége annak legnagyobb sajátossága.
A szigetelés oldalon is egyedülálló architektúra létezik. A horony és a lemezköteg közé szigetelőpapírt helyeznek; magukat a vezetőket poliamid-imid (PAI), PEEK vagy PAI+FEP típusú, magas hőfokosztályú lakkokkal vonják be. A hegesztett végeket pedig a folyamat után porfestéssel vagy poliuretán gyantával újból szigetelik.
A rézkitöltési tényező: a hatásfok kulcsa
A kitöltési tényező a rézre eső terület arányát méri a sztatormélység keresztmetszetében. Az értékek a forrásokban kissé elmozdulnak attól függően, hogyan definiálják, hogy mi számít "réznek"; kerek huzal esetén a tipikus tartomány 40-50%, hairpin esetén 60-73%, egyes modern terveknél 75% felett adott. A különbség nagysága viszont nem vitatott: a hairpin ugyanakkora motor térfogatba mintegy 20%-kal több vezetőt tud elhelyezni.
| Tulajdonság | Kerek huzalos tekercselés | Hairpin tekercselés |
|---|---|---|
| Réz kitöltési tényező | Körülbelül 40-50% | 60-73%, modern terveknél 75% felett |
| Vezető keresztmetszete | Kerek, többszálas | Téglalap alakú rúd |
| Tekercsvég (end-winding) | Rendezetlen, terjedelmes | Rendezett, kompakt |
| Sztator kötés (lacing) | Szükséges | Nem szükséges |
| Gyártás | Túlnyomórészt kézműves munka | Teljes automatizálásra alkalmas |
Ennek a táblázatnak a motorteljesítményre gyakorolt hatása három szinten olvasható le. Először is, több réz erősebb mágneses teret és nagyobb nyomatékot jelent. Másodszor, az optimalizált tekercselési út rövidíti a vezető hosszát; az DC-ellenállás és a rézveszteség csökken, ugyanolyan teljesítmény kevesebb energiával állítható elő, és a jármű hatótávolsága nő. Harmadszor, a sűrűbben csomagolt sztator kisebbre építhető - ez a teljesítménysűrűség növekedésének fizikai oka.
Hőteljesítmény: Miért kezeli jobban a hőt?
Az elektromos motorban a hő a vezetőkben keletkező veszteségből ered. A hairpin tekercselés itt kétirányú nyereséget biztosít: az alacsonyabb rézveszteség kevesebb hőt termel; a rendezett és kompakt tekercsvég szerkezet pedig úgy oszlatja el a keletkező hőt, hogy az kifelé távozzon. Míg a kerek huzaloknál véletlenszerűen elhelyezkedő vezetők között maradó légrések hőszigetelésként viselkednek, a hairpin rendezett geometriája megszünteti ezeket a réseket.
Az eredmény vezetőnként magasabb áramhordozó képesség és könnyebb hőmérséklet-kezelés. Különösen olajspray-hűtéssel együtt értékelve a hairpin tekercselés olyan megoldásként tűnik ki, amely az elektromos járműmotoroknál együtt növeli a hatásfokot és a teljesítménysűrűséget. Az alacsonyabb és homogénebb üzemi hőmérséklet pedig meghosszabbítja a szigetelésrendszer élettartamát, közvetlenül javítva a motor megbízhatóságát.
Mennyire előnyös a hairpin magas fordulatszámon?
Itt a dolgok nem egyirányúan haladnak. A hairpin nagy vezetőkeresztmetszete magas frekvenciákon hátránnyá válhat: a skin effectnek nevezett áreltolódási jelenség miatt az áram csak a vezető felszíni rétegében folyik, és nő az effektív ellenállás. Mivel a fordulatszám emelkedésével a frekvencia is nő, a hairpin DC-veszteségben mutatott előnye magas fordulatszámon részben feloldódhat az AC-veszteségekben. Ezért a kitöltési tényező növelése nem minden tervezési cél esetén nyújt előnyt; a nyereség a frekvenciától, az áramtól és a szigetelés kialakításától függ.
Mindazonáltal a gyakorlati sikertörténetek meggyőzőek: a hairpin előnyei, 160 kW teljesítmény és 18.000 fordulat/perc devreye sahip bir kalıcı mıknatıslı motorda kapsamlı bir tasarım kılavuzuyla doğrulanmış durumda. Yüksek hızlı PMSM motorlarında hairpin ve düz tel sargının anahtar parametreleri bugün hálá aktif bir araştırma konusu. Bir de ilginç bir karşıt veri var: bir sürüş döngüsü karşılaştırmasında, kaynak gerektirmeyen sürekli sargılı IPMSM varyantı WLTP döngüsünde %0,63 daha verimli çıktı. Fark küçük ama mesaj net: hairpin her koşulda ve her döngüde otomatik olarak kazanmıyor.
Dengeli özet şudur: hairpin, klasik sargıyı yıkacak değil, onu tamamlayacak bir teknolojidir. Üretim ve yaşam döngüsü maliyetleri hesaba katıldığında çoğu uygulamadaki net fark, doluluk faktörü rakamlarının işaret ettiğinden daha mütevazıdır.
Hairpin Statör Nasıl Üretilir: Dört Adımlı Üretim Zinciri
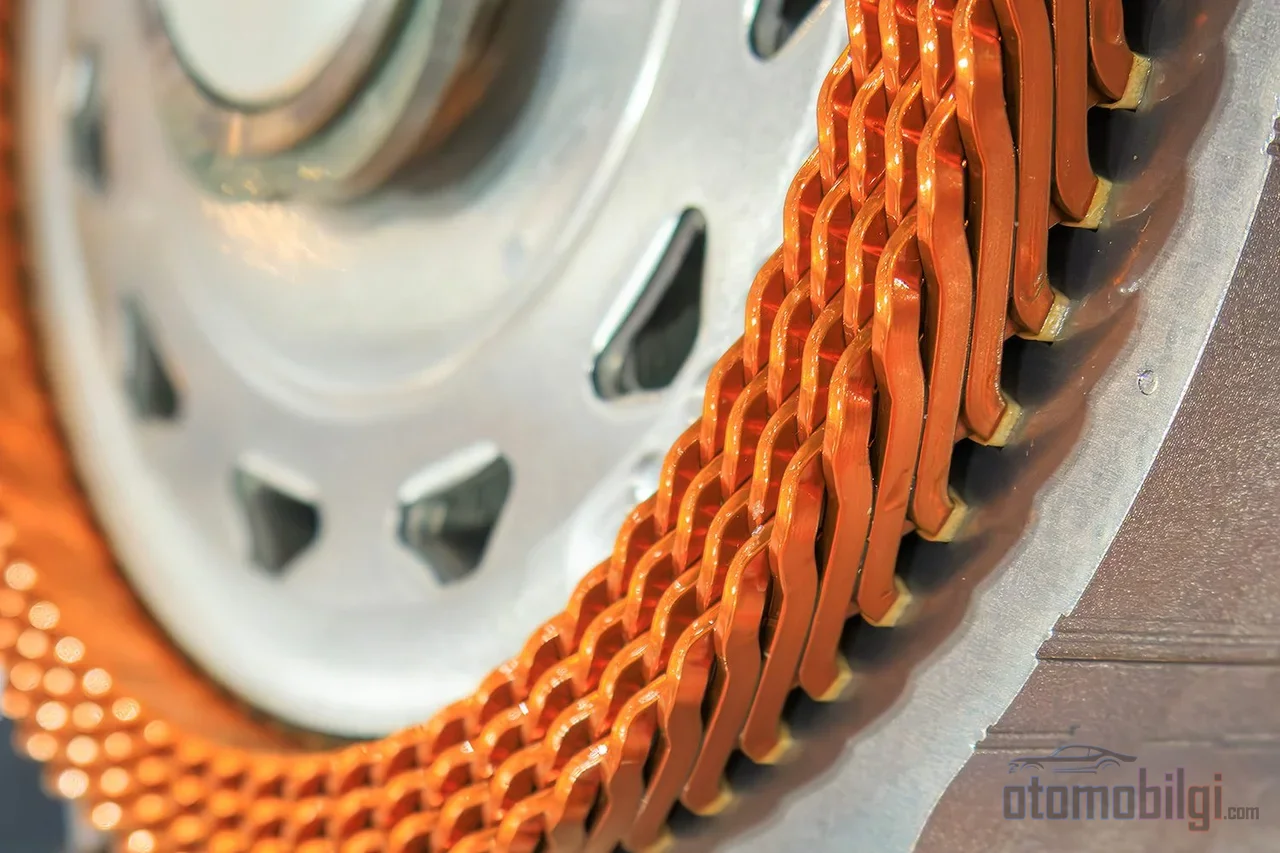
Hairpin'in üretim hikâyesi, teknolojinin bu kadar cazip olmasının ikinci yarısıdır. Süreç baştan sona otomasyona uygundur ve tipik bir hat; tel şekillendirme, yerleştirme, genişletme, bükme, kesme ve kaynak istasyonlarından oluşur. Kısa çevrim süreleri ve yükselen üretim adetleri, birim maliyeti düşürür.
- Şekillendirme: Düz bakır tel açılır ve düzleştirilir, kaynak için izolasyonu lazer veya mekanik olarak kısmen soyulur, boy kesilir ve bükülür. Dönüşte dikişsiz izolasyon, bükmenin en kritik kısıtıdır.
- Yerleştirme: Pinler stator paketine eksenel olarak yerleştirilir. Tek bir hairpin statörde tipik olarak 3-16 farklı hairpin geometrisi kullanılır.
- Bükme ve kaynak: Uç sargı şemasına göre bükülen uçlar lazer kaynağıyla elektriksel kontak alır; hedef, homojen kaynak geometrisi ve minimum ısıl girdidir. Lazer soyma, döner fırçeli mekanik aşındırmaya göre daha tutarlı ve hassastır - fırçeler aşındıkça bakırı da aşındırır.
- İzolasyon ve emprenye: Kaynak uçları powder coating veya poliüretan reçineyle yeniden izole edilir; kaplama oksidasyona ve neme karşı korur, tüm stator emprenye edilir.
Traction uygulamalarında ana zorluk proses güvenilirliğidir. Hairpin uçlarındaki bağıl yükseklik farkı veya yanal ofset kaynak kusurlarına yol açabilir; hatalı bir kaynak, ilave elektrik kaybının ötesinde motoru çalışmaz hale getirebilir. Direnç, lazer ve mikro TIG olmak üzere üç farklı birleştirme teknolojisi bu yüzden aktif olarak karşılaştırılıyor. Ayrıca sürekli hairpin teknolojisinin proses zincirinin sınırlamaları da ayrı bir mühendislik konusu olarak inceleniyor.
Hangi Üreticiler Hairpin Sarıma Geçti?
Teknolojinin seri üretim yolculuğu şaşırtıcı biçimde eski başlıyor: ilk kullanım, Chevrolet Tahoe hibritin 2008 modelindeki 2ML70 şanzımanın iki motorunda görüldü. Chevrolet Volt da Remy tarafından geliştirilen bir hairpin motorla donatılmıştı. Asıl yaygınlaşma ise elektrikli araç çağında geldi.
Volkswagen Grubu bugün ID.3, ID.4, Audi e-tron GT ve Porsche Taycan gibi modellerinde hairpin statör kullanıyor. BMW'nin ilk hairpin'li modeli iX3 oldu. GM, 2021'ban a 64 kW-os hibrid ASM-től a Hummer EV 255 kW-os PSM-jéig terjedő új motorsort mutatott be hairpin technológiával. A Tesla pedig 2023-ban jelentette be, hogy új generációs motorjában hairpin technológiát fog használni. A JLR is azon gyártók között van, amelyek bejelentették, hogy gyártásukban alkalmazzák a technológiát. A K+F oldalon a BMW által támogatott Pro-E-Traktion és a RWTH Aachen HaPiPro2, a KIT AnStaHa, valamint a FAU Erlangen-Nürnberg IPANEMA, KIPrEMo és KIKoSA projektjei tükrözik az ipar-académia együttműködést ezen a területen. A beszállítói oldalon pedig olyan szereplők, mint a BorgWarner, a Denso és a Hitachi, a piac meghatározóiként szerepelnek.
A hairpin minden motornál jó választás?
Mérnöki gyakorlatban a válasz az alkalmazás üzemi profiljától függ. Az alacsony-közepes fordulatszámon nagy nyomatékot és teljesítménysűrűséget igénylő hajtómotoroknál a hairpin DC-veszteség- és termikus előnyei könnyen haszonná válnak; az automatizálásra alkalmas gyártás skálagazdaságosságot biztosít. Ezzel szemben a folyamatosan magas frekvencián működő, illetve olyan alkalmazásoknál, ahol a gyártási volumen nem indokolja az automatizálási beruházást, a klasszikus tekercselés továbbra is racionális választás marad, és az elkövetkező években is fenn fog maradni. A tervező feladata nem a kitöltési tényező táblázatának legmagasabb számát, hanem a saját ciklusában a legkisebb összveszteséget és költséget adó tekercselés kiválasztása - a hairpin ennek a számításnak gyakran a nyertese, de nem mindig.
Források
- Mi az a hajtűs (hairpin) motor - Előnyök és gyártási folyamat
- Hajtű (hairpin) technológia
- Közelebbről a hajtűs motortekercsekről
- A hajtűs tekercselésű hajtómotorok hőmenedzsmentje
- Összehasonlítás a folyamatos és a hajtűs tekercselés között elektromos hajtásrendszerekhez
- Átfogó tervezési útmutató a hajtűs tekercselésekhez
- Kerek huzalos vs. hajtűs motortekercselési útmutató
- Összehasonlítás: I-pin, Hairpin és X-pin
- Hajtűs sztátor megoldások villanymotorok gyártásához
- Hajtűs sztátor hegesztés: 3 illesztéstechnológia összehasonlítása
- Hajtűs tekercselésű motorok: horonykitöltés, váltakozó áramú veszteségek és gyártási hibák kontrollja