O que é o Enrolamento em Pé-calo (Hairpin) e o que ele agrega ao motor elétrico?
Partilhe Esta Página
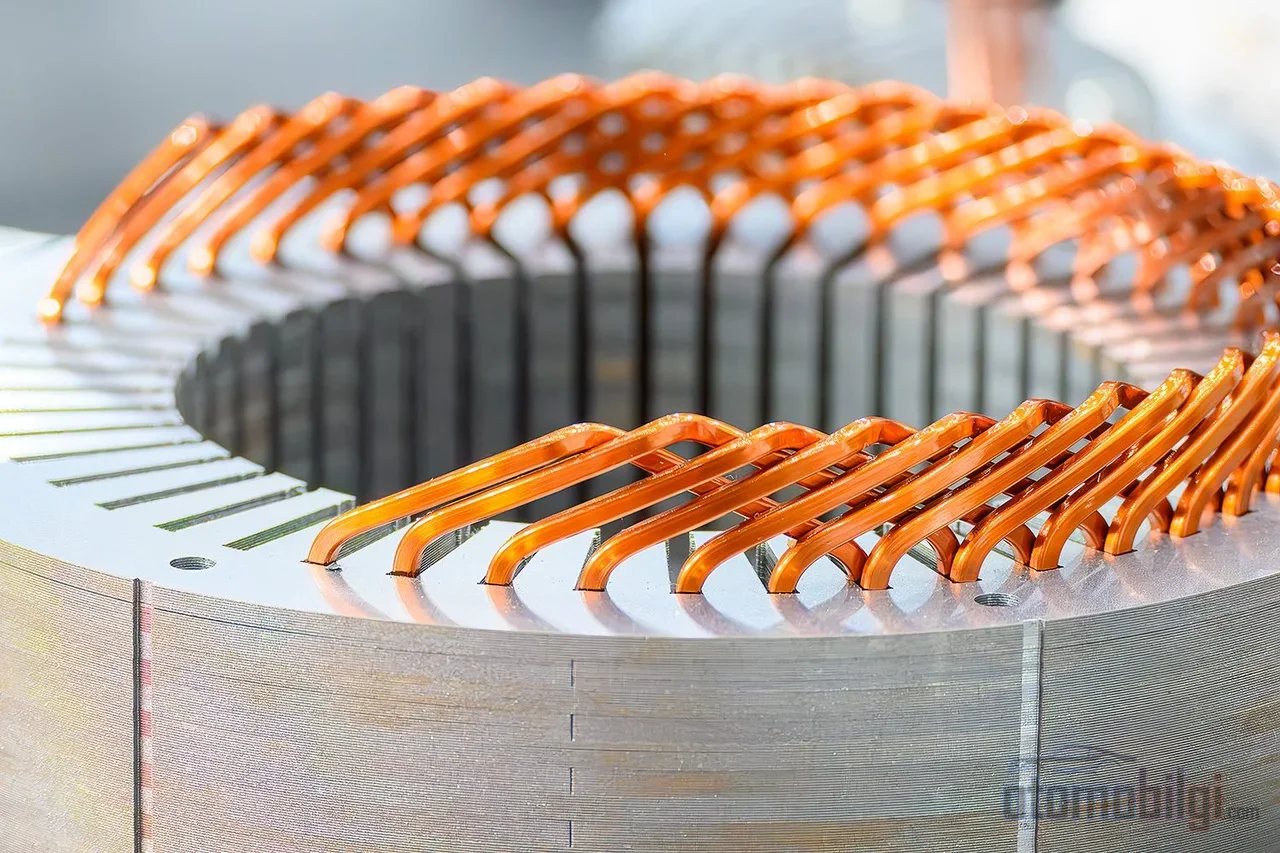
O enrolamento hairpin consiste na utilização de barras de cobre retangulares dobradas em forma de U em vez dos fios de cobre redondos no estator do motor elétrico. Essa geometria permite acomodar mais cobre na ranhura, elevando o fator de preenchimento do nível de 45-50% do enrolamento clássico para mais de 70%; proporciona um campo magnético mais forte, menos perdas elétricas e melhor gestão térmica. Nesta página analisamos a estrutura do enrolamento hairpin, seu processo de fabricação, os ganhos de eficiência e densidade de potência, seus limites e quais fabricantes já adotaram essa tecnologia.
Destaques
- O enrolamento hairpin proporciona um fator de preenchimento de cobre de 70% ou mais na ranhura do estator; no enrolamento clássico com fio redondo, esse valor tipicamente fica entre 35% e 50%.
- A tecnologia foi usada pela primeira vez em um veículo de produção em série no Chevrolet Tahoe híbrido de 2008 .
- As vantagens do hairpin são sustentadas por um guia de design validado em um motor de ímã permanente com potência de 160 kW e 18.000 rotações por minuto.
- Uma seção transversal do condutor maior pode criar perdas AC adicionais devido ao skin effect em altas frequências; o hairpin não é superior em todas as condições.
O Que É o Enrolamento Hairpin e Como Se Diferencia do Enrolamento com Fio Clássico?
O que determina o torque de um motor elétrico é o campo magnético gerado pela corrente que passa pelas ranhuras do estator. A geometria dos condutores que carregam essa corrente afeta diretamente a eficiência do motor. No enrolamento clássico, fios de cobre redondos com isolamento esmaltado são enrolados nas ranhuras; como os fios são redondos, é impossível eliminar os espaços vazios dentro da ranhura. No enrolamento hairpin, o mesmo trabalho é realizado por barras de cobre de seção retangular, dobradas nas extremidades e soldadas entre si.
A seção retangular não é uma elegância matemática, mas um ganho físico: as barras retangulares preenchem o espaço retangular da ranhura de forma muito mais compacta. Quanto maior a área preenchida, mais forte é o campo magnético para a mesma corrente e mais cobre se obtém para o mesmo volume. O restante do estator - pacote de chapas, carcaça, arquitetura de refrigeração - permanece praticamente inalterado; a inovação concentra-se inteiramente no sistema de enrolamento.
Três Variantes de Enrolamento: U-pin, I-pin e Hairpin Contínuo
O membro mais comum da família hairpin é a estrutura U-pin: o fio de cobre é dobrado em forma de U e as duas extremidades abertas entram pelos dois lados do estator, sendo dobradas e soldadas. Na variante I-pin, utilizam-se pinos retos, não dobrados; é necessário contato elétrico em ambos os lados, mas o fator de preenchimento é aproximadamente 4% maior que o do U-pin, podendo atingir 74%. O enrolamento contínuo (continuous/wave) forma-se dobrando um único fio em espiral ao longo de metros e é inserido pelo diâmetro interno como um tapete de enrolamento; sua maior vantagem é dispensar o processo de soldagem do U-pin.
No lado do isolamento também existe uma arquitetura original. Um papel isolante é colocado entre a ranhura e o pacote de chapas; os próprios condutores são revestidos com vernizes de classes de alta temperatura, como poliamida-imida (PAI), PEEK ou PAI+FEP. As extremidades soldadas são reisoladas após o processo com powder coating ou resina de poliuretano.
Fator de Preenchimento de Cobre: A Chave da Eficiência
O fator de preenchimento mede a proporção da área destinada ao cobre na seção da ranhura do estator. Os valores variam um pouco entre as fontes, dependendo da definição do que é considerado "cobre"; para fio redondo, a faixa típica é de 40-50%, para hairpin de 60-73%, e acima de 75% em alguns projetos modernos. A magnitude da diferença, porém, é incontestável: o hairpin acomoda cerca de 20% mais condutor no mesmo volume de motor.
| Característica | Enrolamento de Fio Redondo | Enrolamento Hairpin |
|---|---|---|
| Fator de preenchimento de cobre | Aproximadamente 40-50% | 60-73%, acima de 75% em projetos modernos |
| Seção do condutor | Redondo, multifilar | Barra retangular |
| Cabeça de enrolamento (end-winding) | Irregular, volumosa | Ordenada, compacta |
| Costura do estator (lacing) | Necessária | Desnecessária |
| Produção | Majoritariamente manual | Adequada para automação total |
O reflexo desse quadro no desempenho do motor é lido em três níveis. Primeiro, mais cobre significa um campo magnético mais forte e mais torque. Segundo, o caminho de enrolamento otimizado encurta o comprimento do condutor; a resistência DC e as perdas de cobre caem, a mesma potência é gerada com menos energia e a autonomia do veículo aumenta. Terceiro, um estator mais densamente empacotado pode ser feito menor - essa é a razão física do aumento da densidade de potência.
Desempenho Térmico: Por Que Gerencia Melhor o Calor?
No motor elétrico, o calor nasce das perdas nos condutores. O enrolamento hairpin proporciona aqui um ganho duplo: a menor perda de cobre gera menos calor; a estrutura ordenada e compacta da cabeça de enrolamento distribui o calor produzido de forma a ser conduzido para fora. Enquanto as bolhas de ar que ficam entre os condutores dispostos aleatoriamente nos fios redondos agem como isolamento térmico, a geometria ordenada do hairpin elimina esses espaços.
O resultado é uma maior capacidade de condução de corrente por condutor e um gerenciamento de temperatura mais fácil. Especialmente quando avaliado em conjunto com a refrigeração por borrifo de óleo, o enrolamento hairpin se destaca como uma solução que aumenta simultaneamente a eficiência e a densidade de potência nos motores de veículos elétricos. Uma temperatura de operação mais baixa e homogênea, por sua vez, prolonga a vida do sistema de isolamento, melhorando diretamente a confiabilidade do motor.
Quão vantajoso é o hairpin em altas rotações?
Aqui as coisas não avançam em uma única direção. A grande seção do condutor do hairpin pode se tornar uma desvantagem em altas frequências: o efeito de deslocamento de corrente chamado skin effect faz com que a corrente flua apenas na camada superficial do condutor e aumenta a resistência efetiva. Como a frequência sobe com a rotação, a superioridade do hairpin nas perdas DC pode ser parcialmente diluída pelas perdas AC em rotações altas. Por isso, aumentar o fator de preenchimento não traz vantagem em todos os objetivos de projeto; os ganhos dependem da frequência, da corrente e do projeto do isolamento.
Ainda assim, os exemplos práticos de sucesso são fortes: as vantagens do hairpin, 160 kW de potência e 18.000 rpm verificada com um guia abrangente de projeto num motor de ímã permanente. Nos motores PMSM de alta velocidade, os parâmetros-chave do enrolamento hairpin e de fio reto ainda são hoje um tema ativo de pesquisa. Há ainda um dado contrário interessante: numa comparação de ciclo de condução, a variante IPMSM de enrolamento contínuo, que não exige recursos, mostrou-se 0,63% mais eficiente no ciclo WLTP. A diferença é pequena, mas a mensagem é clara: o hairpin não vence automaticamente em todas as condições e em todos os ciclos.
O resumo equilibrado é o seguinte: o hairpin é uma tecnologia que não destruirá o enrolamento clássico, mas o complementará. Quando os custos de produção e do ciclo de vida são levados em conta, a diferença líquida na maioria das aplicações é mais modesta do que os números do fator de preenchimento indicam.
Como é Fabricado um Estator Hairpin: Cadeia de Produção em Quatro Etapas
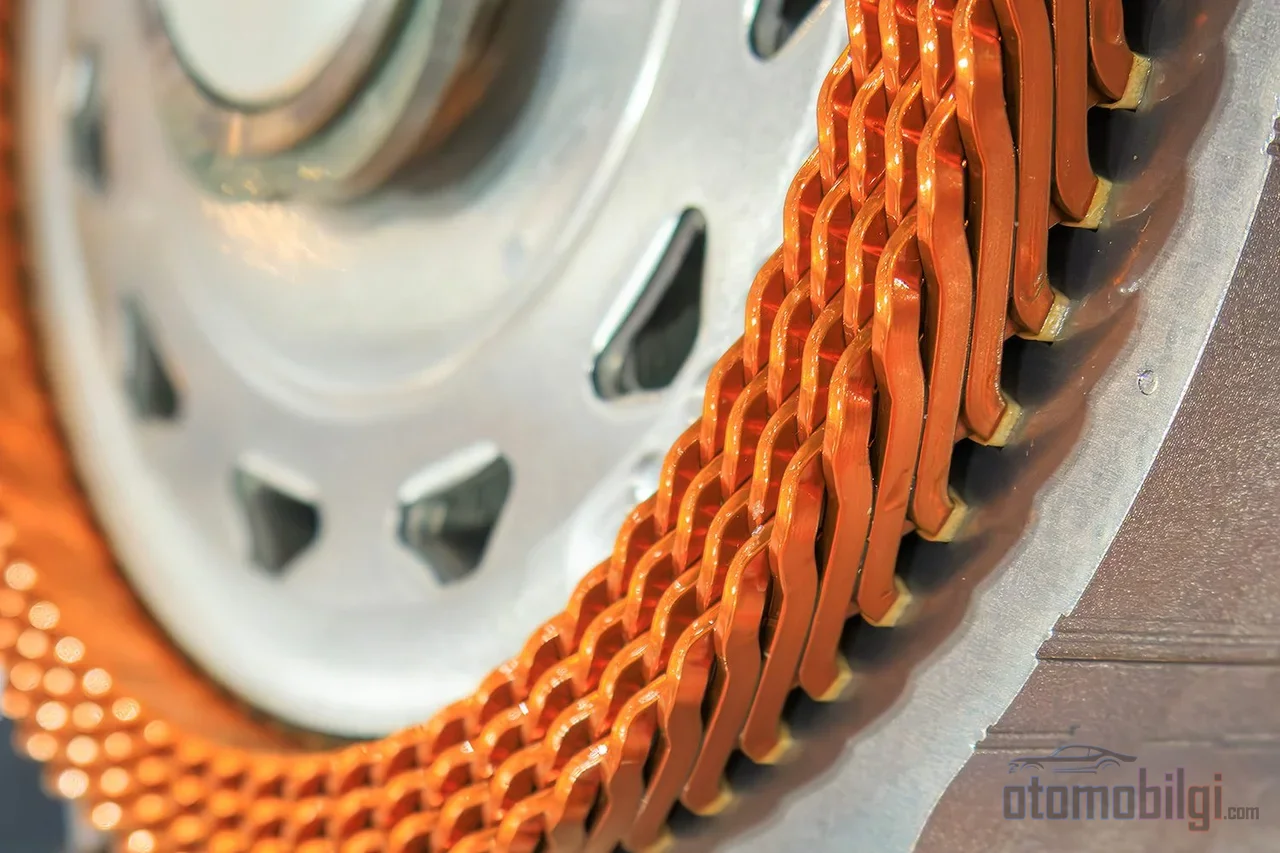
A história de produção do hairpin é a outra metade do motivo pelo qual a tecnologia é tão atraente. O processo é adequado à automação de ponta a ponta, e uma linha típica consiste em estações de conformação do fio, inserção, expansão, torção, corte e soldagem. Tempos de ciclo curtos e volumes de produção crescentes reduzem o custo unitário.
- Conformação: O fio de cobre reto é desenrolado e aplainado, o isolamento é parcialmente removido a laser ou mecanicamente para a soldagem, cortado no comprimento e torcido. O isolamento contínuo nas curvas é a restrição mais crítica da torção.
- Inserção: Os pinos são inseridos axialmente no pacote do estator. Em um único estator hairpin, tipicamente são usadas 3-16 geometrias de hairpin diferentes .
- Torção e soldagem: As extremidades torcidas conforme o esquema do enrolamento de cabeça recebem o contato elétrico por soldagem a laser; o objetivo é uma geometria de solda homogênea e o mínimo de aporte térmico. A remoção a laser é mais consistente e precisa do que a abrasão mecânica com escova rotativa - à medida que as escovas se desgastam, também desgastam o cobre.
- Isolamento e impregnação: As extremidades soldadas são novamente isoladas com powder coating ou resina de poliuretano; o revestimento protege contra oxidação e umidade, e todo o estator é impregnado.
Nas aplicações de tração, o principal desafio é a confiabilidade do processo. Diferenças de altura relativas ou deslocamentos laterais nas extremidades do hairpin podem levar a defeitos de solda; uma solda defeituosa pode, além da perda elétrica adicional, tornar o motor inoperante. Por isso, três tecnologias diferentes de união - resistência, laser e micro TIG - estão sendo ativamente comparadas. Além disso, as limitações da cadeia de processos da tecnologia hairpin contínua também são examinadas como um tema de engenharia à parte.
Quais Fabricantes Migraram para o Enrolamento Hairpin?
A jornada da tecnologia até a produção em série começa de forma surpreendentemente antiga: o primeiro uso foi visto nos dois motores do câmbio 2ML70 do Chevrolet Tahoe híbrido do ano-modelo 2008. O Chevrolet Volt também estava equipado com um motor hairpin desenvolvido pela Remy. A verdadeira difusão, porém, chegou com a era dos veículos elétricos.
O Grupo Volkswagen hoje usa estator hairpin em modelos como ID.3, ID.4, Audi e-tron GT e Porsche Taycan. O primeiro modelo da BMW com hairpin foi o iX3 . A GM, 2021'de, do ASM híbrido de 64 kW ao PSM do Hummer EV de 255 kW, uma nova série de motores com hairpin. Já a Tesla 2023 anunciou que usará hairpin em seu motor de nova geração. A JLR também está entre os fabricantes que anunciaram usar a tecnologia em sua produção. No lado da P&D, os projetos Pro-E-Traktion apoiado pela BMW e HaPiPro2 da RWTH Aachen, AnStaHa do KIT e IPANEMA, KIPrEMo e KIKoSA da FAU Erlangen-Nürnberg refletem a colaboração indústria-academia nessa área. No lado dos fornecedores, atores como BorgWarner, Denso e Hitachi são citados como os definidores do mercado.
O Hairpin é a Escolha Certa em Qualquer Motor?
Na prática da engenharia, a resposta depende do perfil de operação da aplicação. Em motores de tração que exigem alto torque e densidade de potência em rotações baixas-médias, as vantagens de perda DC e térmicas do hairpin se convertem facilmente em lucro; sua produção adequada à automação proporciona economia de escala. Em contrapartida, em aplicações que operam em frequências continuamente altas ou cujo volume de produção não justifica o investimento em automação, o enrolamento clássico ainda é uma escolha sensata e continuará existindo pelos próximos anos. O trabalho do projetista não é escolher o maior número na tabela do fator de preenchimento, mas sim o enrolamento que ofereça a menor perda total e custo em seu próprio ciclo - o hairpin frequentemente é o vencedor dessa conta, mas nem sempre.
Fontes
- O que é um Motor Hairpin - Benefícios e Processo de Montagem
- Tecnologia hairpin
- Um olhar mais atento aos enrolamentos de motor hairpin
- Gestão térmica de motores de tração com enrolamento hairpin
- Uma comparação entre enrolamentos contínuos e hairpin para acionamentos de tração elétrica
- Uma Diretriz Abrangente de Design de Enrolamentos Hairpin
- Guia de Fio Redondo vs. Enrolamento de Motor Hairpin
- Comparação entre I-pin, Hairpin e X-pin
- Soluções de Estator Hairpin para a Fabricação de Motores Elétricos
- Soldagem de estator hairpin: comparação de 3 tecnologias de união
- Motores com Enrolamento Hairpin: Preenchimento de Ranhura, Perdas AC e Controle de Defeitos de Fabricação