什么是发卡式绕组(Hairpin Sarım)?它为电动机带来了什么?
分享此页面
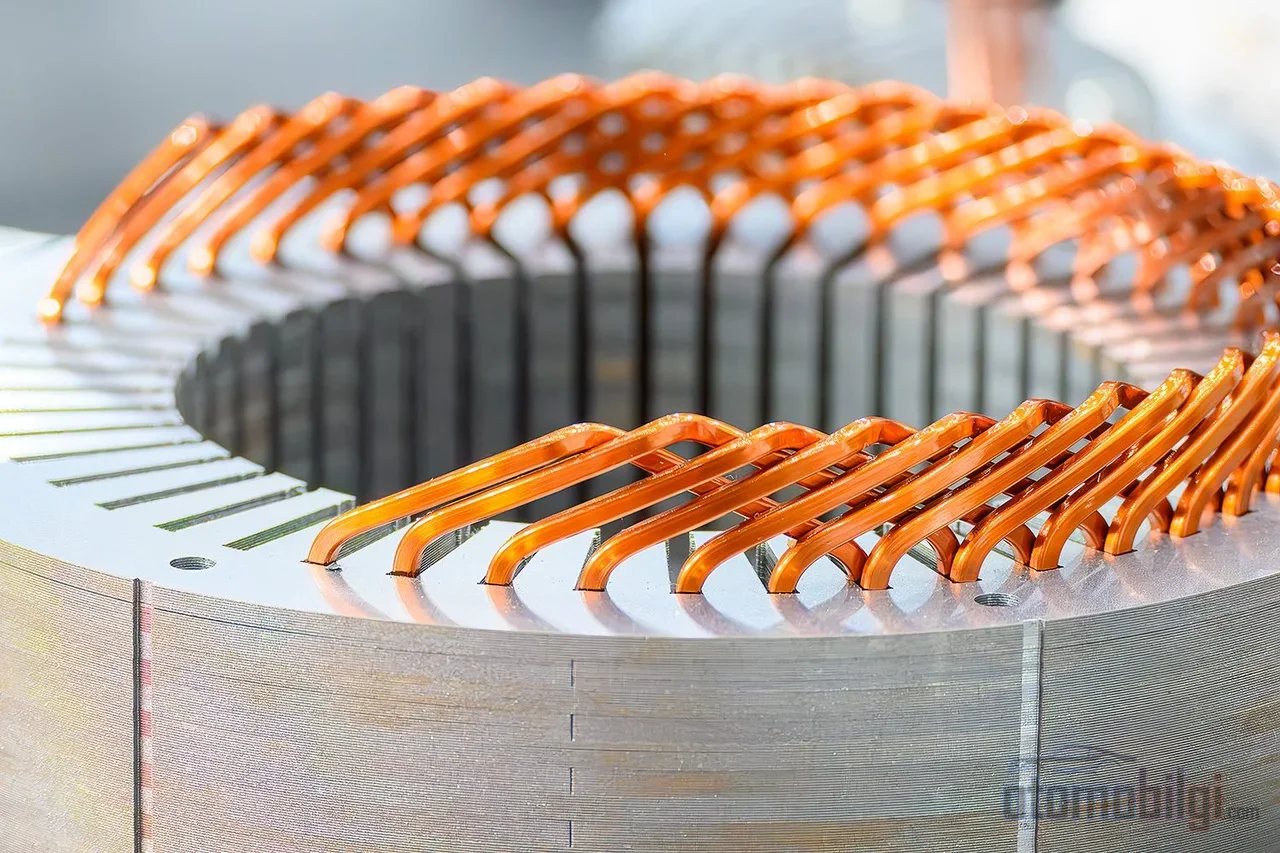
发卡式绕组是指用弯成U形的矩形铜条取代电机定子中的圆形铜线.这种几何结构能够在槽内容纳更多铜材,将槽满率从传统绕组的约45-50%提升到70%以上;从而提供更强的磁场、更低的电损耗和更好的热管理.本页将深入探讨发卡绕组的结构、制造工艺、效率与功率密度方面的收益、其局限性,以及哪些制造商已转向这项技术.
亮点
- 发卡绕组在定子槽内可实现 70%及以上的铜槽满率 ;传统圆线绕组的这一数值通常在35-50%之间.
- 该技术首次应用于量产车是在 2008款雪佛兰Tahoe混动版 上.
- 发卡绕组的优势 在功率160 kW、转速18,000转/分 的内置永磁电机上,已通过经过验证的设计准则加以支持.
- 更大的导体截面在高频下可能因集肤效应产生额外的交流损耗;发卡绕组并非在所有条件下都占优.
什么是发卡绕组,它与传统线绕组有何区别?
决定电机扭矩的,是流经定子槽的电流所产生的磁场.而承载这些电流的导体几何形状,则直接影响电机的效率.传统绕组是将漆包绝缘的圆形铜线绕入槽中;由于导线是圆形的,槽内的空隙无法消除.而发卡绕组则由两端弯折并相互焊接的矩形截面铜条来承担同样的任务.
矩形截面并非数学上的优雅,而是物理上的收益:矩形条能更紧密地填满槽的矩形空腔.填充面积越大,在相同电流下可获得更强的磁场,在相同体积下可获得更多的铜材.定子的其余部分——硅钢片叠组、机壳、冷却架构——基本保持不变;创新完全集中在绕组系统上.
三种绕组变体:U-pin、I-pin和连续发卡绕组
发卡家族中最常见的成员是U-pin结构:铜线弯成U形,两个开口端从定子两侧插入后弯折并焊接.I-pin变体则使用平直、未弯折的插针;两侧都需要电气接触,但槽满率比U-pin高出约 4% ,可达74%.连续绕组是由一根导线弯成数米长的蛇形,作为绕组垫从内径置入;U-pin无需焊接工序,这是连续绕组最大的优势.
绝缘方面也有独特的架构.槽与硅钢片叠组之间放置绝缘纸;导体本身涂覆聚酰胺-酰亚胺(PAI)、PEEK或PAI+FEP等耐高温等级的清漆.焊接端则在工序后通过粉末涂装或聚氨酯树脂重新绝缘.
铜槽满率:效率的关键
槽满率衡量的是定子槽截面积中铜所占的比例.根据对"铜"的定义不同,各资料中的数值略有差异:圆线绕组典型范围为 40%-50%,发卡绕组为 60%-73%,某些现代设计则超过 75%.但差距之大是无可争议的: 发卡绕组在同一电机体积内可多容纳约 20% 的导体.
| 特性 | 圆线绕组 | 发卡绕组 |
|---|---|---|
| 铜槽满率 | 约 40%-50% | 60%-73%,现代设计超过 75% |
| 导体截面 | 圆形,多股 | 矩形导条 |
| 端部绕组 | 杂乱、体积大 | 规整、紧凑 |
| 定子绑扎 | 需要 | 不需要 |
| 制造 | 多为手工操作 | 适合全自动化 |
这一对比对电机性能的影响体现在三个层面.第一,更多的铜意味着更强的磁场和更高的扭矩.第二,优化的绕组路径缩短了导体长度;直流电阻和铜损降低,相同功率以更少的能量产生,车辆续航里程随之增加.第三,封装更紧密的定子可以做得更小 - 这正是功率密度得以提升的物理原因.
热性能:为什么散热管理更好?
电机中的热量源于导体中的损耗.发卡绕组在这方面带来双重收益:更低的铜损产生更少的热量;而规整紧凑的端部绕组结构则将产生的热量向外疏导.圆线中随机排列的导体之间的空气间隙起着隔热作用,而发卡绕组的有序几何结构则消除了这些间隙.
其结果是每根导体具有更高的载流能力和更轻松的温度管理.尤其是与喷油冷却结合使用时,发卡绕组作为同时提升电动汽车电机效率和功率密度的解决方案而备受瞩目.更低且更均匀的工作温度还能延长绝缘系统的寿命,直接提升电机的可靠性.
高转速下发卡绕组有多大优势?
事情在这里并非单边占优.发卡绕组较大的导体截面在高频下可能变成劣势:被称为趋肤效应的电流位移现象会导致电流仅在导体表面层流动,从而增加有效电阻.随着转速升高,频率也随之升高,发卡绕组在直流损耗上的优势在高转速下会被交流损耗部分抵消.因此,提高槽满率并非在所有设计目标下都有利;收益取决于频率、电流和绝缘设计.
尽管如此,实际的成功案例很有说服力:发卡绕组的优势, 160 kW 功率和 18,000 转/分 在采用永磁电机的验证中,已通过全面的设计指南得到证实.在高速PMSM电机中,hairpin发卡绕组与扁平线绕组的关键参数至今仍是活跃的研究课题.还有一组有趣的相反数据:在一次驾驶循环对比中,无需资源的连续绕组IPMSM变体在WLTP循环中 %0.63 效率更高.差距虽小,但信息很明确:hairpin并非在所有条件和所有循环下都自动胜出.
平衡的总结是:hairpin不是要取代传统绕组,而是对它的补充.当考虑到生产和生命周期成本时,大多数应用中的净差距比槽满率数字所暗示的更为温和.
Hairpin定子如何制造:四步生产链
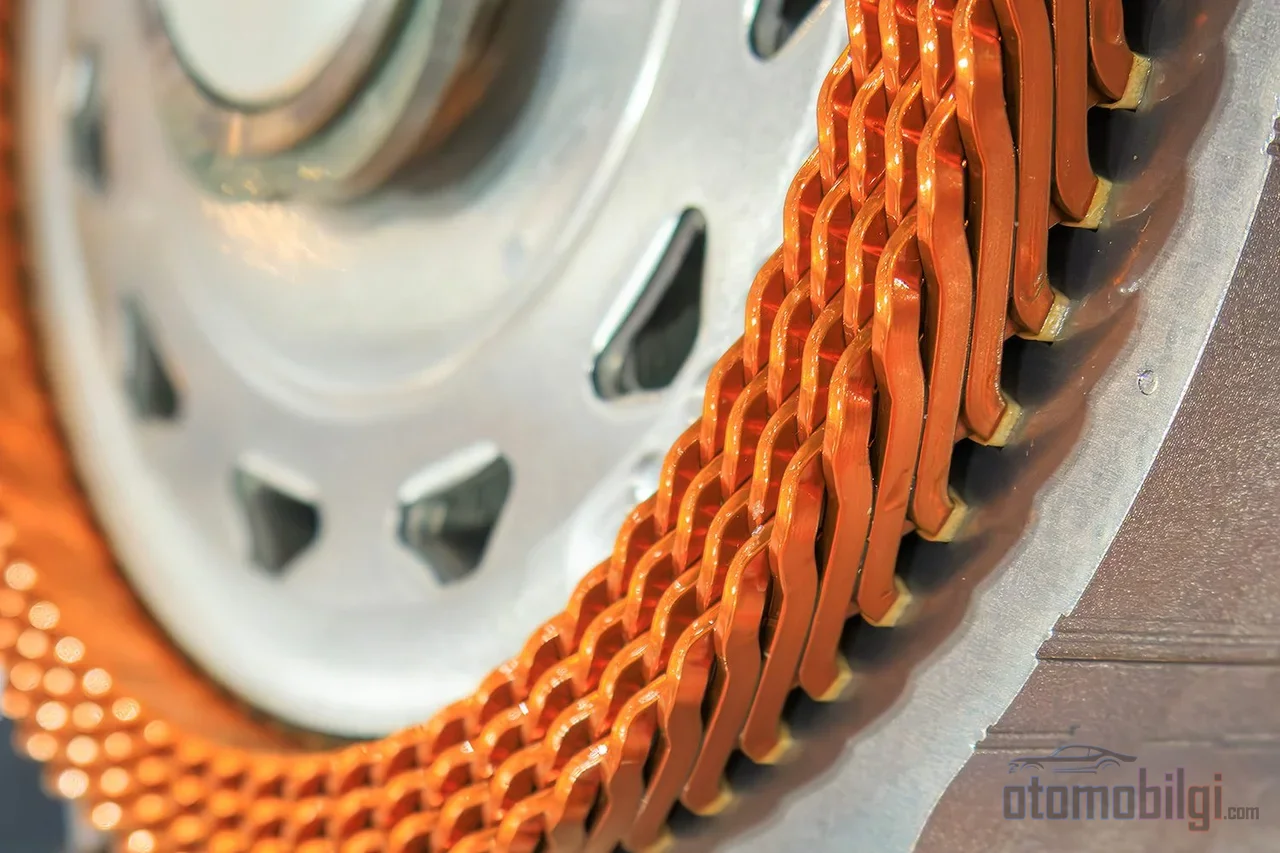
Hairpin的生产故事是这项技术如此吸引人的另一半.整个流程适合全自动化,典型的生产线包括导线成型、插线、扩张、扭转、切断和焊接工位.较短的节拍时间和不断增长的产量降低了单位成本.
- 成型: 扁平铜线被开卷并矫平,为焊接而通过激光或机械方式部分剥离绝缘层,然后按长度切断并弯折.在弯折处实现无缝绝缘是弯折工艺最关键的制约.
- 插线: 导条轴向插入定子叠片中.单个hairpin定子通常使用 3-16种不同的hairpin几何形状 .
- 弯折与焊接: 根据端部绕组方案弯折的端部通过激光焊接实现电气连接;目标是均匀的焊接几何形状和最小的热输入.激光剥离比旋转刷式机械磨蚀更一致、更精确——刷子磨损时也会磨损铜材.
- 绝缘与浸渍: 焊接端部用粉末涂装或聚氨酯树脂重新绝缘;涂层可防止氧化和湿气,整个定子进行浸渍处理.
在牵引应用中,主要挑战是工艺可靠性.hairpin端部的相对高度差或侧向偏移可能导致焊接缺陷;一个错误的焊点,除了额外的电损耗外,还可能使电机无法工作.因此,电阻焊、激光焊和微TIG这三种不同的连接技术正在被积极比较.此外,连续hairpin技术的工艺链限制也作为一个独立的工程课题被研究.
哪些制造商转向了hairpin绕组?
这项技术的量产之旅起点出奇地早:首次应用出现在 Chevrolet Tahoe 混合动力车 2008 年款车型的2ML70变速箱的两个电机上.Chevrolet Volt也配备了一款由Remy开发的hairpin电机.真正的普及则是在电动汽车时代到来的.
大众集团目前在ID.3、ID.4、奥迪e-tron GT和保时捷Taycan等车型中使用hairpin定子.宝马首款搭载hairpin的车型是 iX3 .通用汽车于 2021'的64 kW混合动力ASM到Hummer EV的255 kW PSM的新一代电机系列.Tesla则宣布 2023年将在其新一代电机中采用hairpin技术.JLR也宣布在 production 中使用了该技术,同为宣布者的制造商之一.在研发方面,BMW支持的Pro-E-Traktion以及RWTH Aachen的HaPiPro2、KIT的AnStaHa与FAU Erlangen-Nürnberg的IPANEMA、KIPrEMo和KIKoSA项目体现了该领域的产业-学术合作.在供应方面,BorgWarner、Denso和Hitachi等企业被认为是市场的决定性参与者.
Hairpin是每款电机的正确选择吗?
在工程实践中,答案取决于应用的工况特性.对于需要在低-中转速下实现高扭矩和功率密度的牵引电机,hairpin的直流损耗和热性能优势很容易转化为收益;适合自动化的生产带来规模经济.相反,在持续高频率运行、或生产规模不足以证明自动化投资合理的应用中,传统绕组仍然是合理的选择,并将继续存在多年.设计者的任务不是选择槽满率表格中最高的数字,而是选择在其工况下总损耗和成本最低的绕组——hairpin往往是这场计算的赢家,但并非总是如此.