Qu'est-ce que l'enroulement en épingle (Hairpin) et qu'apporte-t-il au moteur électrique ?
Partagez cette page
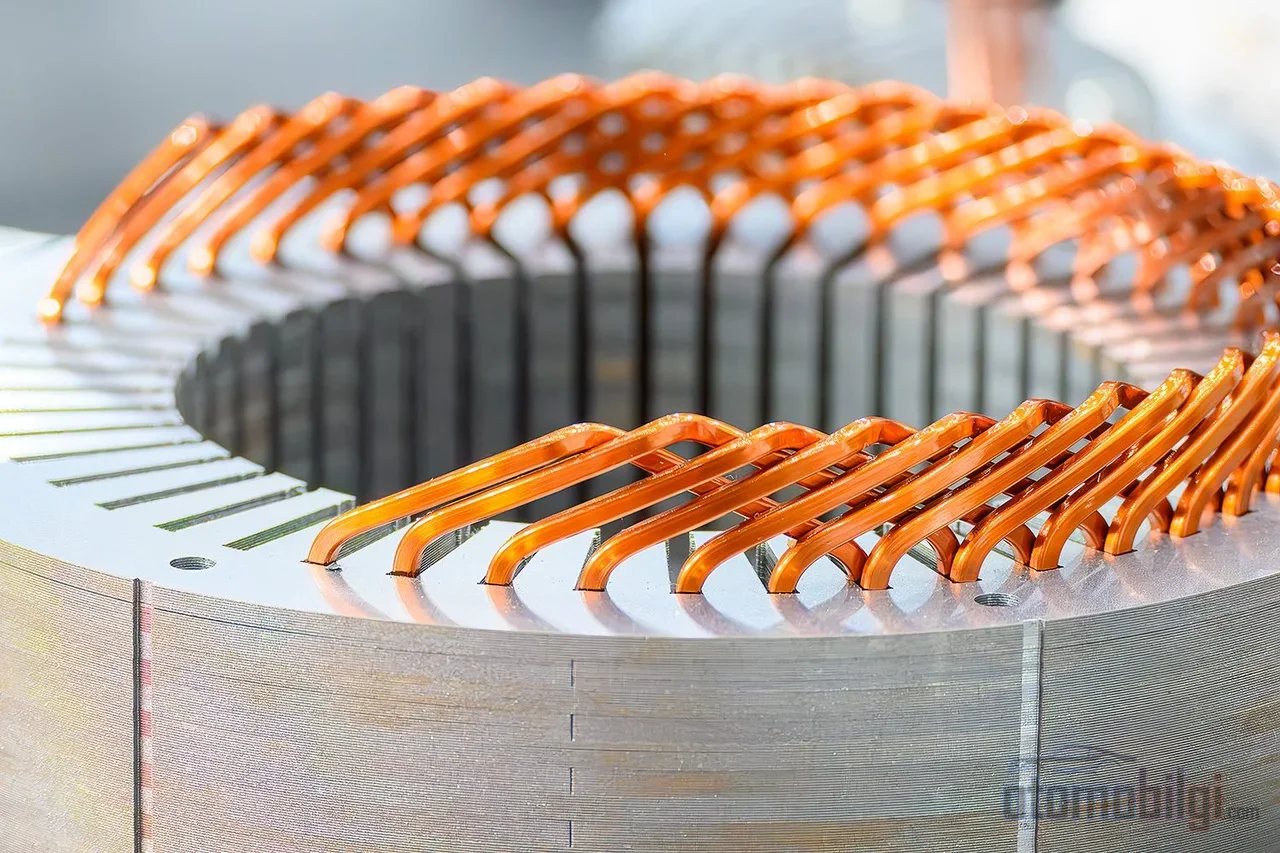
Le bobinage hairpin consiste à remplacer les fils de cuivre ronds dans le stator du moteur électrique par des barres de cuivre rectangulaires pliées en forme de U. Cette géométrie permet d'insérer plus de cuivre dans les encoches, faisant passer le facteur de remplissage du niveau de 45 à 50 % du bobinage classique à plus de 70 % ; elle offre un champ magnétique plus puissant, moins de pertes électriques et une meilleure gestion thermique. Sur cette page, nous examinons la structure du bobinage hairpin, son processus de fabrication, ses gains en efficacité et en densité de puissance, ses limites et les constructeurs qui sont passés à cette technologie.
Points saillants
- Le bobinage hairpin offre dans l'encoche du stator un facteur de remplissage en cuivre de 70 % ou plus ; dans le bobinage classique à fil rond, cette valeur se situe typiquement entre 35 et 50 %.
- La technologie a été utilisée pour la première fois dans un véhicule de série avec le Chevrolet Tahoe hybride 2008 .
- Les avantages du hairpin sont étayés par un guide de conception validé sur un moteur à aimants permanents de 160 kW tournant à 18 000 tr/min.
- Une plus grande section de conducteur peut créer des pertes AC supplémentaires dues à l'effet de peau à haute fréquence ; le hairpin n'est donc pas supérieur dans toutes les conditions.
Qu'est-ce que le bobinage hairpin et en quoi se distingue-t-il du bobinage à fil classique ?
Ce qui détermine le couple d'un moteur électrique, c'est le champ magnétique produit par le courant qui traverse les encoches du stator. La géométrie des conducteurs qui transportent ce courant influence directement l'efficacité du moteur. Dans le bobinage classique, des fils de cuivre ronds isolés par vernis sont enroulés dans les encoches ; comme les fils sont ronds, il est impossible d'éliminer les espaces vides dans l'encoche. Dans le bobinage hairpin, ce même rôle est assuré par des barres de cuivre à section rectangulaire, pliées par leurs extrémités puis soudées entre elles.
La section rectangulaire n'est pas une élégance mathématique, mais un gain physique : les barres rectangulaires remplissent bien plus étroitement l'espace rectangulaire de l'encoche. Plus la surface remplie est grande, plus on obtient un champ magnétique puissant pour le même courant et plus de cuivre pour le même volume. Le reste du stator - le paquet de tôles, le carter, l'architecture de refroidissement - reste largement inchangé ; l'innovation se concentre entièrement sur le système de bobinage.
Trois variantes de bobinage : U-pin, I-pin et hairpin continu
Le membre le plus répandu de la famille hairpin est la structure U-pin : le fil de cuivre est plié en forme de U et ses deux extrémités ouvertes sont insérées par les deux côtés du stator, puis pliées et soudées. Dans la variante I-pin, on utilise des broches droites, non pliées ; un contact électrique est nécessaire des deux côtés, mais le facteur de remplissage est d'environ 4 % plus élevé que celui du U-pin et peut atteindre 74 %. Le bobinage continu (continuous/wave), quant à lui, est formé en pliant un seul fil en serpentin sur plusieurs mètres et est inséré comme un tapis de bobinage depuis le diamètre intérieur ; sa plus grande singularité est de ne pas nécessiter de soudage, contrairement au U-pin.
L'isolation présente également une architecture originale. Un papier isolant est placé entre l'encoche et le paquet de tôles ; les conducteurs eux-mêmes sont revêtus de vernis de classe haute température comme le poliamide-imide (PAI), le PEEK ou le PAI+FEP. Les extrémités soudées sont ensuite réisolées après l'opération par un revêtement en poudre (powder coating) ou une résine polyuréthane.
Le facteur de remplissage en cuivre : la clé de l'efficacité
Le facteur de remplissage mesure la proportion de la section de la rainure du stator occupée par le cuivre. Les valeurs varient légèrement selon les sources selon la définition de ce qui est considéré comme "cuivre" ; la plage typique est de 40-50 % pour le fil rond, 60-73 % pour le hairpin, et plus de 75 % dans certains designs modernes. L'ampleur de la différence ne fait aucun doute : le hairpin loge environ 20 % de conducteurs en plus dans le même volume de moteur.
| Caractéristique | Bobinage à fil rond | Bobinage hairpin |
|---|---|---|
| Facteur de remplissage en cuivre | Environ 40-50 % | 60-73 %, plus de 75 % dans les designs modernes |
| Section du conducteur | Ronde, multi-brins | Barre rectangulaire |
| Têtes de bobinage (end-winding) | Irrégulières, volumineuses | Ordonnées, compactes |
| Ligature du stator (lacing) | Nécessaire | Non nécessaire |
| Production | Principalement manuelle | Adaptée à l'automatisation complète |
L'impact de ce tableau sur les performances du moteur se lit à trois niveaux. Premièrement, plus de cuivre signifie un champ magnétique plus fort et un couple plus élevé. Deuxièmement, le chemin de bobinage optimisé raccourcit la longueur des conducteurs ; la résistance DC et les pertes cuivre diminuent, la même puissance est produite avec moins d'énergie et l'autonomie du véhicule s'allonge. Troisièmement, un stator plus densément empaqueté peut être rendu plus petit - c'est la raison physique de l'augmentation de la densité de puissance.
Performances thermiques : pourquoi gère-t-il mieux la chaleur ?
Dans un moteur électrique, la chaleur provient des pertes dans les conducteurs. Le bobinage hairpin offre ici un double avantage : des pertes cuivre plus faibles génèrent moins de chaleur ; la structure ordonnée et compacte des têtes de bobinage évacue la chaleur produite vers l'extérieur. Tandis que les vides d'air entre les conducteurs disposés aléatoirement dans les fils ronds se comportent comme un isolant thermique, la géométrie ordonnée du hairpin élimine ces vides.
Le résultat est une capacité de transport de courant plus élevée par conducteur et une gestion thermique plus facile. Surtout lorsqu'il est combiné au refroidissement par injection d'huile, le bobinage hairpin se distingue comme une solution qui augmente à la fois le rendement et la densité de puissance dans les moteurs de véhicules électriques. Une température de fonctionnement plus basse et homogène prolonge la durée de vie du système d'isolation, améliorant directement la fiabilité du moteur.
Quel est l'avantage du hairpin à haut régime ?
Ici, les choses ne vont pas dans un seul sens. La grande section de conducteur du hairpin peut devenir un désavantage à hautes fréquences : l'effet de déplacement du courant appelé effet de peau fait circuler le courant uniquement dans la couche superficielle du conducteur et augmente la résistance efficace. Comme la fréquence augmente avec le régime, l'avantage du hairpin en pertes DC peut être partiellement effacé à haut régime par les pertes AC. C'est pourquoi augmenter le facteur de remplissage n'est pas toujours avantageux pour tous les objectifs de conception ; les gains dépendent de la fréquence, du courant et de la conception de l'isolation.
Néanmoins, les exemples de succès pratiques sont probants : les avantages du hairpin, 160 kW de puissance et 18.000 tr/min validé par un guide de conception complet sur un moteur à aimants permanents équipé de cette technologie. Dans les moteurs PMSM à haute vitesse, les paramètres clés des bobinages hairpin et à fil plat restent aujourd'hui encore un sujet de recherche actif. Il existe aussi une donnée contradictoire intéressante : dans une comparaison de cycles de conduite, la variante IPMSM à bobinage réparti, moins gourmande en ressources, s'est révélée de 0,63 % plus efficace sur le cycle WLTP. L'écart est faible mais le message est clair : le hairpin ne gagne pas automatiquement dans toutes les conditions et sur tous les cycles.
Le résumé équilibré est le suivant : le hairpin est une technologie appelée à compléter le bobinage classique, non à le supplanter. Lorsque les coûts de production et de cycle de vie sont pris en compte, l'écart net dans la plupart des applications est plus modeste que ne le suggèrent les chiffres du facteur de remplissage.
Comment est fabriqué un stator hairpin : une chaîne de production en quatre étapes
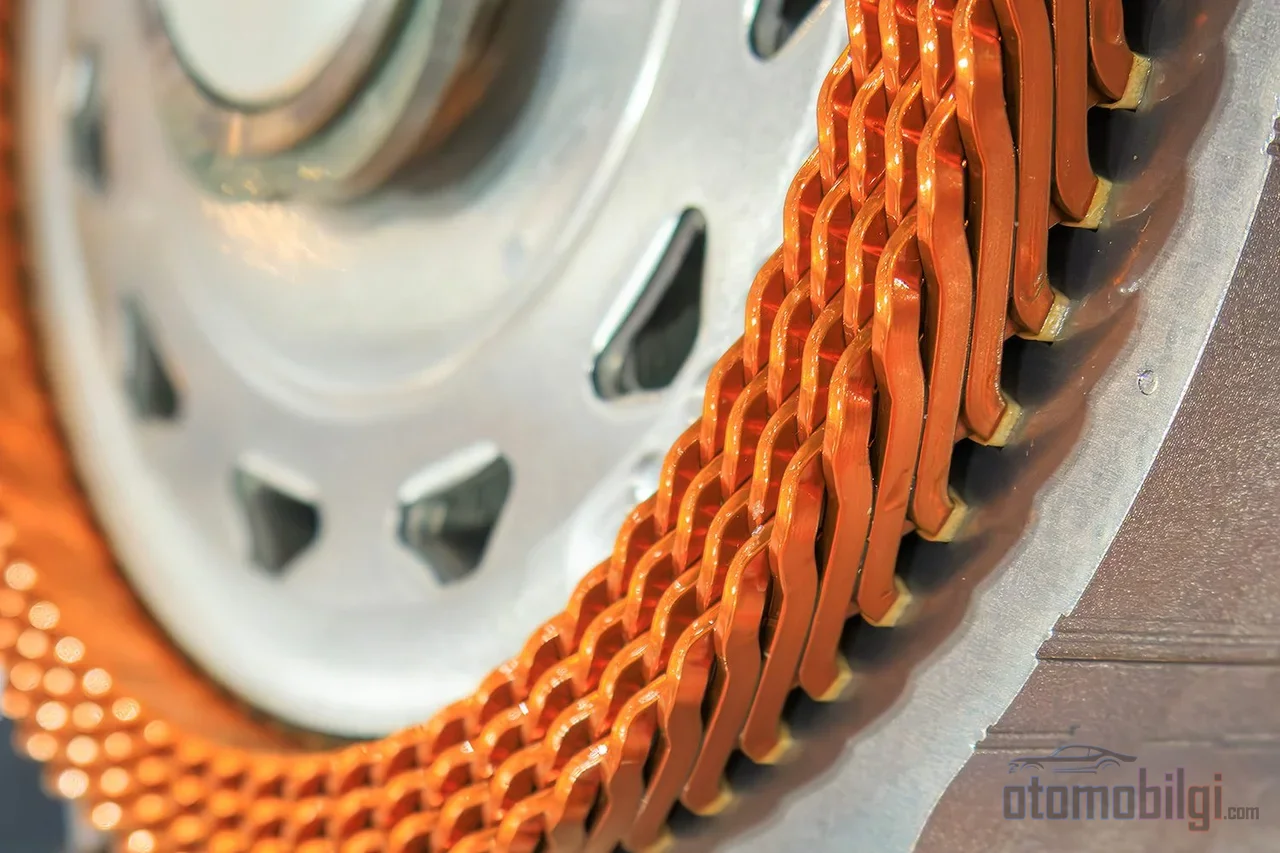
L'histoire de la production du hairpin constitue l'autre moitié de l'attrait de cette technologie. Le processus se prête de bout en bout à l'automatisation et une ligne type comprend des stations de formage du fil, d'insertion, de dépliage, de torsion, de coupe et de soudage. Les temps de cycle courts et les volumes de production croissants réduisent le coût unitaire.
- Formage : Le fil de cuivre plat est déroulé et aplati, son isolation est partiellement retirée au laser ou mécaniquement en vue du soudage, puis il est coupé à la longueur et plié. L'isolation sans couture dans les virages est la contrainte la plus critique du pliage.
- Insertion : Les broches sont insérées axialement dans le paquet statorique. On utilise typiquement 3 à 16 géométries de hairpin différentes dans un seul stator hairpin.
- Torsion et soudage : Les extrémités sont pliées selon le schéma de bobinage débouchant puis reliées électriquement par soudage laser ; l'objectif est une géométrie de soudure homogène et une contribution thermique minimale. Le dénudage laser est plus constant et plus précis que l'abrasion mécanique à brosse rotative - à mesure que les brosses s'usent, elles usent aussi le cuivre.
- Isolation et imprégnation : Les extrémités soudées sont réisolées par revêtement en poudre ou résine polyuréthane ; le revêtement protège contre l'oxydation et l'humidité, et l'ensemble du stator est imprégné.
Dans les applications de traction, le défi principal est la fiabilité du procédé. Une différence de hauteur relative ou un décalage latéral des extrémités hairpin peut entraîner des défauts de soudure ; une soudure défectueuse peut rendre le moteur inopérant, au-delà des pertes électriques supplémentaires. C'est pourquoi trois technologies d'assemblage différentes - la résistance, le laser et le micro TIG - sont activement comparées. Par ailleurs, les limites de la chaîne de procédés de la technologie hairpin continue font l'objet d'une étude d'ingénierie distincte.
Quels constructeurs sont passés au bobinage hairpin ?
Le parcours de la technologie vers la production de série commence de façon étonnamment ancienne : la première utilisation, Chevrolet Tahoe sur l'hybride de l'année modèle 2008, concernait les deux moteurs de la transmission 2ML70. La Chevrolet Volt était également équipée d'un moteur hairpin développé par Remy. La véritable généralisation est toutefois arrivée avec l'ère des véhicules électriques.
Le groupe Volkswagen utilise aujourd'hui des stators hairpin sur des modèles tels que l'ID.3, l'ID.4, l'Audi e-tron GT et la Porsche Taycan. Le premier modèle hairpin de BMW a été l' iX3 . GM, en 2021'de 64 kW'lık hibrit ASM'den Hummer EV'nin 255 kW'lık PSM'sine uzanan yeni une série de moteurs avec la technologie hairpin. Tesla a quant à elle 2023 annoncé qu'utilisera le hairpin dans son moteur de nouvelle génération. JLR fait également partie des constructeurs ayant annoncé utiliser cette technologie en production. Côté R&D, les projets Pro-E-Traktion soutenu par BMW et HaPiPro2 de la RWTH Aachen, AnStaHa du KIT ainsi qu'IPANEMA, KIPrEMo et KIKoSA de l'Université FAU Erlangen-Nürnberg reflètent la collaboration industrie-académie dans ce domaine. Du côté des fournisseurs, des acteurs comme BorgWarner, Denso et Hitachi sont cités comme les déterminants du marché.
Le hairpin est-il le bon choix pour chaque moteur ?
Dans la pratique de l'ingénierie, la réponse dépend du profil de fonctionnement de l'application. Pour les moteurs de traction exigeant un couple et une densité de puissance élevés à bas et moyens régimes, les avantages du hairpin en termes de pertes DC et thermiques se transforment aisément en bénéfices ; sa production adaptée à l'automatisation offre des économies d'échelle. En revanche, pour les applications fonctionnant en continu à haute fréquence ou dont le volume de production ne justifie pas l'investissement en automatisation, l'enroulement classique reste un choix rationnel et perdurera encore de nombreuses années. Le travail du concepteur consiste à choisir non pas le chiffre le plus élevé du tableau des facteurs de remplissage, mais l'enroulement offrant les pertes totales et les coûts les plus faibles dans son propre cycle - le hairpin est souvent le gagnant de ce calcul, mais pas toujours.
Sources
- Qu'est-ce qu'un moteur à hairpin - Avantages et processus d'assemblage
- Technologie hairpin
- Un examen détaillé des bobinages hairpin des moteurs
- Gestion thermique des moteurs de traction à bobinage hairpin
- Une comparaison entre les bobinages continus et hairpin pour les motorisations électriques
- Un guide de conception complet des bobinages hairpin
- Guide du fil rond vs bobinage hairpin des moteurs
- Comparaison des technologies I-pin, Hairpin et X-pin
- Solutions de stator hairpin pour la fabrication de moteurs électriques
- Soudage du stator hairpin : comparaison de 3 technologies d'assemblage
- Moteurs à bobinage hairpin : remplissage d'encoches, pertes AC et contrôle des défauts de fabrication