Czym jest uzwojenie hairpin i co daje silnikowi elektrycznemu?
Udostępnij tę stronę
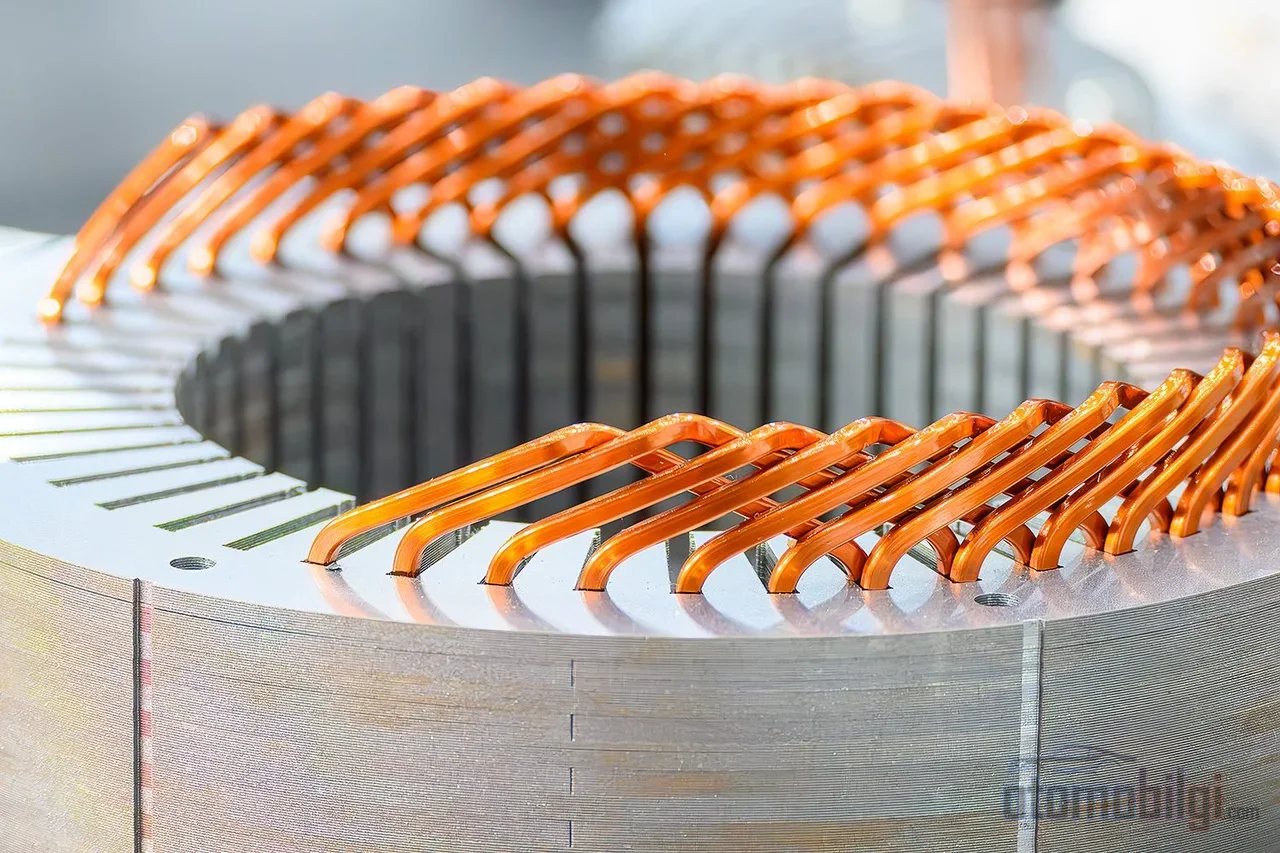
Uzwojenie hairpin polega na zastąpieniu okrągłych drutów miedzianych w stojanie silnika elektrycznego prostokątnymi szynami miedzianymi wygiętymi w kształt litery U. Ta geometria pozwala zmieścić więcej miedzi w rowku, podnosząc współczynnik wypełnienia z poziomu około 45-50% typowego dla klasycznego uzwojenia do ponad 70%; zapewnia silniejsze pole magnetyczne, mniejsze straty elektryczne i lepsze zarządzanie ciepłem. Na tej stronie analizujemy budowę uzwojenia hairpin, proces produkcji, zyski w zakresie sprawności i gęstości mocy, jego ograniczenia oraz to, którzy producenci przeszli na tę technologię.
Najważniejsze informacje
- Uzwojenie hairpin zapewnia w rowku stojana współczynnik wypełnienia miedzią 70% i więcej; w klasycznym uzwojeniu z okrągłego drutu wartość ta wynosi typowo od 35% do 50%.
- Technologia została po raz pierwszy zastosowana w seryjnym pojeździe Chevrolet Tahoe hybrid z 2008 roku.
- Zalety hairpin są wsparte zweryfikowanym przewodnikiem projektowym dla silnika z magnesami trwałymi o mocy 160 kW i prędkości 18 000 obr./min.
- Większy przekrój przewodnika może powodować dodatkowe straty AC na wysokich częstotliwościach wskutek zjawiska naskórkowości; hairpin nie zawsze jest przewagą w każdych warunkach.
Czym jest uzwojenie hairpin i czym różni się od klasycznego uzwojenia drutowego?
O momencie obrotowym silnika elektrycznego decyduje pole magnetyczne wytwarzane przez prąd płynący przez rowki stojana. Geometria przewodników przenoszących ten prąd bezpośrednio wpływa na sprawność silnika. W klasycznym uzwojeniu okrągłe druty miedziane izolowane emalią nawija się w rowki; ponieważ druty są okrągłe, nie da się uniknąć pustek wewnątrz rowka. W uzwojeniu hairpin tę samą rolę pełnią miedziane szyny o prostokątnym przekroju, wyginane na końcach i zgrzewane ze sobą.
Prostokątny przekrój to nie matematyczna elegancja, lecz fizyczny zysk: prostokątne szyny wypełniają prostokątną przestrzeń rowka znacznie ciaśniej. Im większa wypełniona powierzchnia, tym silniejsze pole magnetyczne przy tym samym prądzie i więcej miedzi przy tej samej objętości. Pozostała część stojana - pakiet blach, korpus, architektura chłodzenia - pozostaje w dużej mierze bez zmian; innowacja koncentruje się całkowicie w systemie uzwojenia.
Trzy warianty uzwojenia: U-pin, I-pin i ciągłe hairpin
Najbardziej rozpowszechnionym członkiem rodziny hairpin jest konstrukcja U-pin: drut miedziany wygina się w kształt litery U, a jego dwa otwarte końce wprowadza się z dwóch stron stojana, po czym wygina i zespawa. W wariancie I-pin stosuje się proste, niewyginane piny; wymagany jest kontakt elektryczny z obu stron, natomiast współczynnik wypełnienia jest o około 30% wyższy niż w U-pin i może sięgać 74%. Uzwojenie ciągłe (continuous/wave) powstaje przez uformowanie pojedynczego drutu w kilkumetrową serpentynę i wprowadzenie go od wewnątrz jako maty uzwojeniowej; największą zaletą jest to, że nie wymaga procesu spawania, w przeciwieństwie do U-pin.
Po stronie izolacji również istnieje oryginalna architektura. Między rowek a pakiet blach umieszcza się papier izolacyjny; same przewodniki pokrywa się lakierami z wysokotemperaturowych klas, takich jak poliamid-imid (PAI), PEEK lub PAI+FEP. Punkty połączeń po obróbce są ponownie izolowane za pomocą powłoki proszkowej (powder coating) lub żywicy poliuretanowej.
Współczynnik wypełnienia miedzią: Klucz do sprawności
Współczynnik wypełnienia mierzy udział powierzchni miedzi w przekroju żłobka stojana. Wartości w źródłach nieco się różnią w zależności od definicji tego, co uznaje się za "miedź"; dla drutu okrągłego podaje się typowo zakres 40-50%, dla hairpin 60-73%, a w niektórych nowoczesnych projektach ponad 75%. Skala tej różnicy nie budzi jednak wątpliwości: hairpin mieści w tej samej objętości silnika o około 20% więcej przewodnika.
| Cecha | Uzwojenie z drutu okrągłego | Uzwojenie hairpin |
|---|---|---|
| Współczynnik wypełnienia miedzią | Około 40-50% | 60-73%, w nowoczesnych projektach ponad 75% |
| Przekrój przewodnika | Okrągły, wielożyłowy | Prostokątny szyny |
| Część czołowa uzwojenia (end-winding) | Nieregularna, objętościowa | Regularna, kompaktowa |
| Wiązanie stojana (lacing) | Wymagane | Niewymagane |
| Produkcja | W większości ręczna | Gotowa do pełnej automatyzacji |
Wpływ tego obrazu na osiągi silnika odczytuje się na trzech poziomach. Po pierwsze, więcej miedzi oznacza silniejsze pole magnetyczne i wyższy moment obrotowy. Po drugie, zoptymalizowana droga uzwojenia skraca długość przewodnika; rezystancja DC i straty w miedzi spadają, ta sama moc jest wytwarzana przy mniejszym zużyciu energii, a zasięg pojazdu rośnie. Po trzecie, ściśniej upakowany stojan może być mniejszy - to fizyczna przyczyna wzrostu gęstości mocy.
Wydajność cieplna: Dlaczego lepiej radzi sobie z ciepłem?
W silniku elektrycznym ciepło powstaje ze strat w przewodnikach. Uzwojenie hairpin przynosi tu podwójne korzyści: niższe straty w miedzi generują mniej ciepła; a regularna i kompaktowa struktura części czołowej rozprowadza wytworzone ciepło tak, aby mogło być odprowadzone na zewnątrz. Podczas gdy w drutach okrągłych szczeliny powietrzne między losowo ułożonymi przewodnikami zachowują się jak izolacja cieplna, uporządkowana geometria hairpin eliminuje te szczeliny.
Efektem jest większa zdolność przenoszenia prądu na przewodnik i łatwiejsze zarządzanie temperaturą. Szczególnie w połączeniu z chłodzeniem natryskiem oleju uzwojenie hairpin wyróżnia się jako rozwiązanie jednocześnie zwiększające sprawność i gęstość mocy w silnikach pojazdów elektrycznych. Niższa i bardziej jednorodna temperatura pracy wydłuża żywotność systemu izolacji, poprawiając niezawodność silnika.
Czy wysokie obroty są zawsze korzystne?
Tu sprawy nie wyglądają tak różowo. Duży przekrój hairpin może stać się wadą przy wysokich częstotliwościach: zjawisko zwane efektem naskórkowym (skin effect) powoduje, że prąd płynie tylko w warstwie powierzchniowej przewodnika, co zwiększa rezystancję skuteczną. Ponieważ wraz ze wzrostem obrotów rośnie częstotliwość, przewaga hairpin w stratach DC przy wysokich obrotach może częściowo zanikać na rzecz strat AC. Dlatego zwiększanie współczynnika wypełnienia nie zawsze przynosi korzyść dla każdego celu projektowego; zyski zależą od częstotliwości, prądu i projektu izolacji.
Mimo to praktyczne przykłady sukcesu są mocne: hairpin avantajları, 160 kW mocą i 18.000 obr./min dysponujący silnik z magnesami trwałymi został zweryfikowany dzięki wszechstronnemu przewodowi projektowemu. Kluczowe parametry uzwojenia hairpin i drutu okrągłego w szybkobieżnych silnikach PMSM to wciąż aktywny temat badawczy. Jest też ciekawe przeciwstawne dane: w porównaniu cykli jazdy wariant IPMSM z ciągłym uzwojeniem, niepowodującym dodatkowych kosztów, okazał się 0,63% wydajniejszy w cyklu WLTP. Różnica jest mała, ale przesłanie jasne: hairpin nie wygrywa automatycznie w każdych warunkach i w każdym cyklu.
Zrównoważone podsumowanie brzmi tak: hairpin to technologia, która nie ma zniszczyć klasycznego uzwojenia, lecz je uzupełnić. Po uwzględnieniu kosztów produkcji i cyklu życia netto różnica w większości zastosowań jest skromniejsza, niż wskazują liczby współczynnika wypełnienia.
Jak produkuje się stator hairpin: Czteroetapowy łańcuch produkcyjny
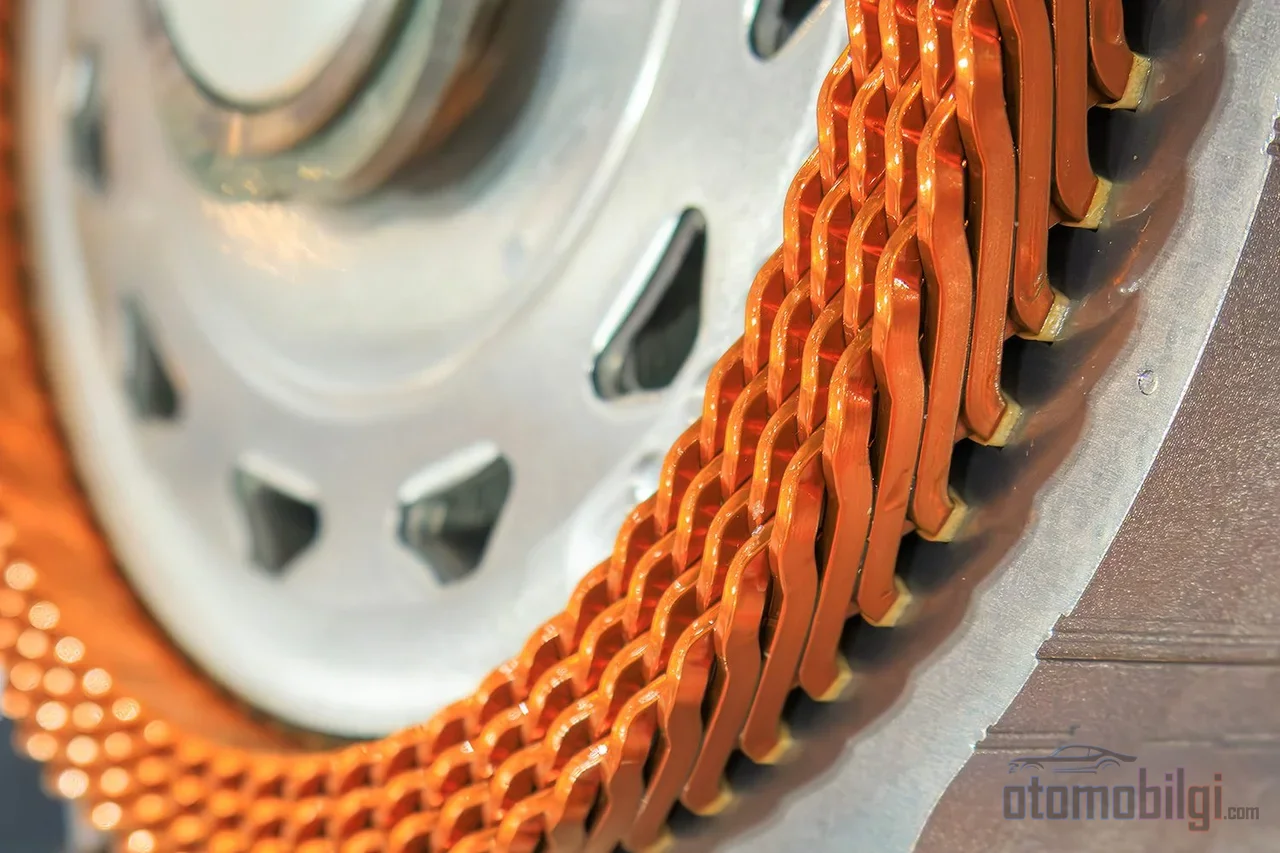
Historia produkcji hairpin to druga połowa tego, dlaczego technologia jest tak atrakcyjna. Proces nadaje się do automatyzacji od początku do końca, a typowa linia składa się ze stacji formowania drutu, wkładania, rozszerzania, skręcania, cięcia i spawania. Krótkie czasy cykli i rosnące wolumeny produkcji obniżają koszt jednostkowy.
- Formowanie: Płaski drut miedziany jest rozwijany i prostowany, izolacja pod spawanie jest częściowo usuwana laserowo lub mechanicznie, drut jest cięty na wymiar i skręcany. Bezszwowa izolacja w skręcie to najkrytyczniejsze ograniczenie skręcania.
- Wkładanie: Piny są osiowo umieszczane w pakiecie stojana. W pojedynczym statorze hairpin typowo stosuje się 3-16 różnych geometrii hairpin.
- Skręcanie i spawanie: Końce skręcane zgodnie ze schematem uzwojenia czołowego są łączone elektrycznie spawaniem laserowym; celem jest jednorodna geometria spoiny i minimalny wkład cieplny. Lazrowe usuwanie izolacji jest bardziej powtarzalne i precyzyjne niż obrotowe ścieranie mechaniczne szczotką - gdy szczotki się zużywają, ścierają także miedź.
- Izolacja i impregnacja: Zaspawane końce są ponownie izolowane powłoką proszkową lub żywicą poliuretanową; powłoka chroni przed utlenianiem i wilgocią, cały stator jest impregnowany.
W zastosowaniach napędowych głównym wyzwaniem jest niezawodność procesu. Względna różnica wysokości lub poprzeczne przesunięcie końcówek hairpin może prowadzić do wad spawania; wadliwy spaw, ponadto straty elektryczne, może unieruchomić silnik. Trzy różne technologie łączenia - oporowa, laserowa i mikro TIG - są z tego powodu aktywnie porównywane. Także ograniczenia łańcucha procesowego technologii ciągłego hairpin są badane jako osobny temat inżynieryjny.
Którzy producenci przeszli na uzwojenie hairpin?
Historia wdrożeń seryjnych tej technologii zaczyna się zaskakująco dawno: pierwsze zastosowanie zaobserwowano w dwóch silnikach przekładni 2ML70 w modelu rocznym Chevrolet Tahoe hybrid z 2008 roku. Chevrolet Volt był również wyposażony w silnik hairpin opracowany przez firmę Remy. Prawdziwe upowszechnienie nadeszło jednak wraz z erą pojazdów elektrycznych.
Grupa Volkswagen stosuje dziś stojany hairpin w takich modelach jak ID.3, ID.4, Audi e-tron GT i Porsche Taycan. Pierwszym modelem BMW z hairpinem był iX3. GM w 2021 roku zaprezentował z hairpinem nową serię silników, obejmującą od 64-kilowatowego hybrydowego ASM do 255-kilowatowego PSM Hummera EV. Tesla z kolei ogłosiła w 2023 roku, że zastosuje hairpin w silniku nowej generacji. JLR należy również do producentów, którzy ogłosili wykorzystanie tej technologii w produkcji. Po stronie badań i rozwoju wspierany przez BMW projekt Pro-E-Traktion oraz HaPiPro2 RWTH Aachen, AnStaHa KIT oraz projekty IPANEMA, KIPrEMo i KIKoSA Uniwersytetu Erlangeńskiego-Norymberskiego odzwierciedlają współpracę przemysłu i środowisk akademickich w tej dziedzinie. Po stronie dostawców gracze tacy jak BorgWarner, Denso i Hitachi wymieniani są jako kształtujący rynek.
Czy hairpin to właściwy wybór dla każdego silnika?
W praktyce inżynierskiej odpowiedź zależy od profilu pracy danego zastosowania. W silnikach trakcyjnych wymagających wysokiego momentu obrotowego i gęstości mocy przy niskich i średnich obrotach przewagi hairpinu pod względem strat DC i termiczne z łatwością przekładają się na zyski; produkcja dostosowana do automatyzacji zapewnia korzyści skali. Z kolei w zastosowaniach pracujących w sposób ciągły przy wysokiej częstotliwości albo tam, gdzie wolumen produkcji nie usprawiedliwia inwestycji w automatyzację, klasyczne uzwojenie pozostaje rozsądnym wyborem i będzie istnieć przez kolejne lata. Zadaniem projektanta nie jest wybór najwyższej liczby z tabeli współczynnika wypełnienia, lecz uzwojenia dającego najniższą łączną stratę i koszt w jego własnym cyklu - hairpin często wygrywa w takim rachunku, ale nie zawsze. Źródła
Źródła
- Czym jest silnik hairpin - korzyści i proces montażu
- Technologia hairpin
- Bliższe spojrzenie na uzwojenia silników hairpin
- Zarządzanie termiczne silników trakcyjnych z uzwojeniem hairpin
- Porównanie uzwojeń ciągłych i hairpin w elektrycznych napędach trakcyjnych
- Kompleksowe wytyczne projektowania uzwojeń hairpin
- Przewodnik: uzwojenie z drutu okrągłego a uzwojenie hairpin silnika
- Porównanie I-pin, hairpin i X-pin
- Rozwiązania stojanów hairpin w produkcji silników elektrycznych
- Spawanie stojanów hairpin: porównanie 3 technologii łączenia
- Silniki z uzwojeniem hairpin: wypełnienie żłobka, straty AC i kontrola wad produkcyjnych