Bagaimana Tesla Mengubah Produksi Elektroda Kering di 4680?
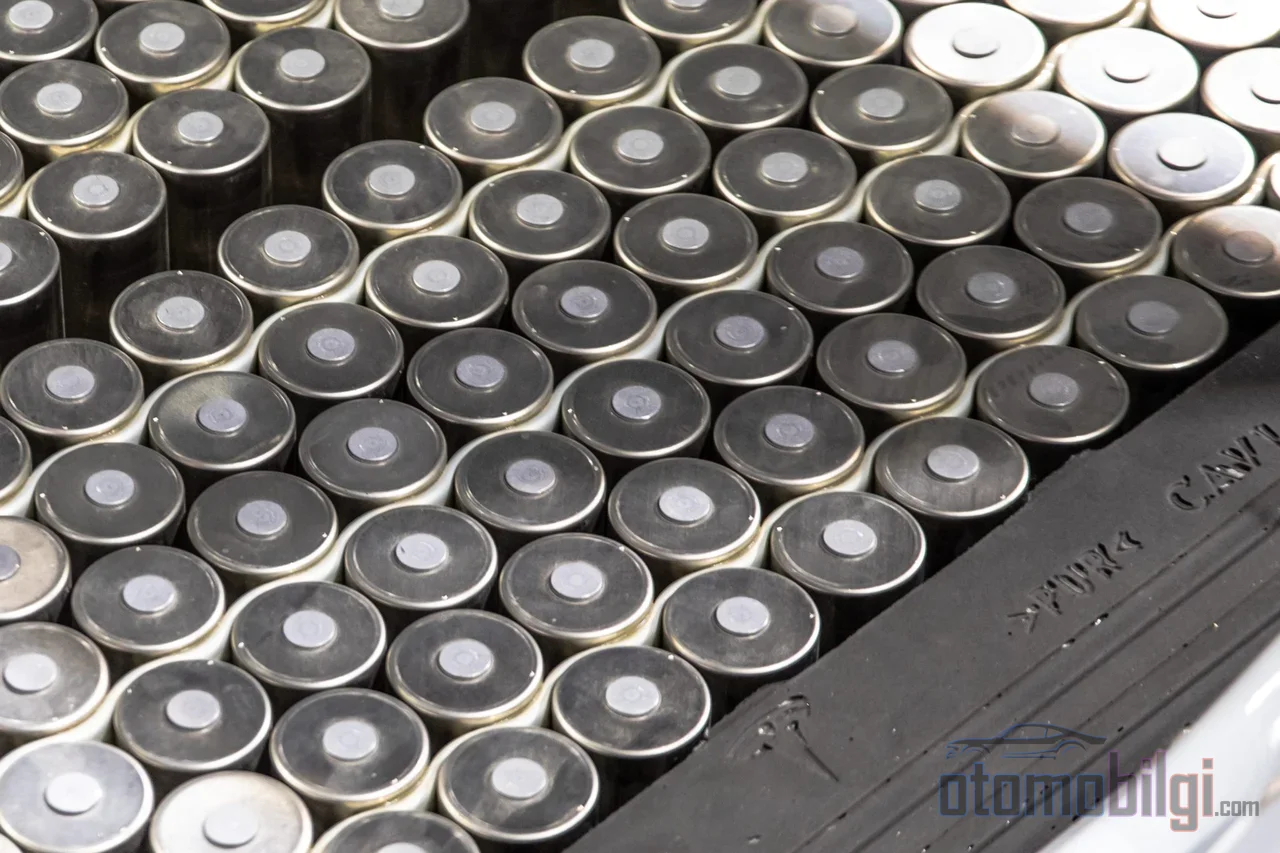
Mungkin aspek yang paling jarang dibicarakan dari biaya sel litium-ion bukanlah kimianya sendiri, melainkan cara pelapisan elektrodanya. Tesla mengumumkan bahwa mereka telah beralih ke produksi elektroda kering penuh di sisi anoda dan katoda sel 4680, dalam pengumuman Januari 2026 yang dikonfirmasi pada pekan-pekan berikutnya. Elon Musk menggambarkan proses menjadikan proses ini berfungsi dalam skala besar sebagai sesuatu yang sangat sulit; hasil dari lima tahun upaya rekayasa. Lalu, berapa banyak yang bisa Anda hemat tanpa mengubah kimi di dalam baterai sama sekali, hanya dengan mengubah metode produksinya? Jawabannya tersimpan dalam sebuah rantai yang membentang dari jejak pabrik hingga konsumsi energi dan performa sel.
Bagaimana Pelapisan Basah Konvensional Bekerja?
Hari ini, cara standar produksi litium-ion adalah slurry casting, yaitu pelapisan basah. Material aktif, pengikat, dan pelarut dicampur dalam sebuah mixer menjadi slurry, dioleskan ke foil kolektor arus logam, melewati oven pengeringan panjang, lalu dipadatkan melalui kalendering. Rantai produksinya bekerja secara besar-besaran seperti ini: pencampuran slurry, pelapisan, pengeringan, kalendering, dan terakhir pemotongan elektroda serta separator.
Titik krusialnya adalah pelarut itu sendiri. Pelarut khas yang digunakan di sisi katoda adalah NMP (N-metil-2-pirolidon); tugasnya adalah melarutkan pengikat PVDF. NMP melakukan tugas ini dengan baik, tetapi bersifat toksik, dan bagian yang menguap di dalam oven harus dipulihkan menggunakan sistem kondensasi. Ini berarti biaya fasilitas sekaligus beban energi yang berkelanjutan. Pada tahap pengeringan, tiga proses fisika juga berlomba secara bersamaan: penguapan, difusi pengikat, dan sedimentasi. Pengikat dapat bermigrasi saat pengeringan dan merusak homogenitas lapisan - ini adalah salah satu kelemahan struktural dari proses basah.
Sebagai gambaran skala: sebuah analisis teknis-ekonomi klasik tahun 2017 menunjukkan bahwa produksi elektroda menyumbang sekitar 8-9% dari total biaya paket. Jadi, revolusi di lini pelapisan tidak menentukan seluruh ekonomi baterai, tetapi bekerja pada komponen yang membentuknya secara signifikan.
Apa yang Dilakukan Proses Elektroda Kering, dan Apa Saja yang Sepenuhnya Dihapusnya?
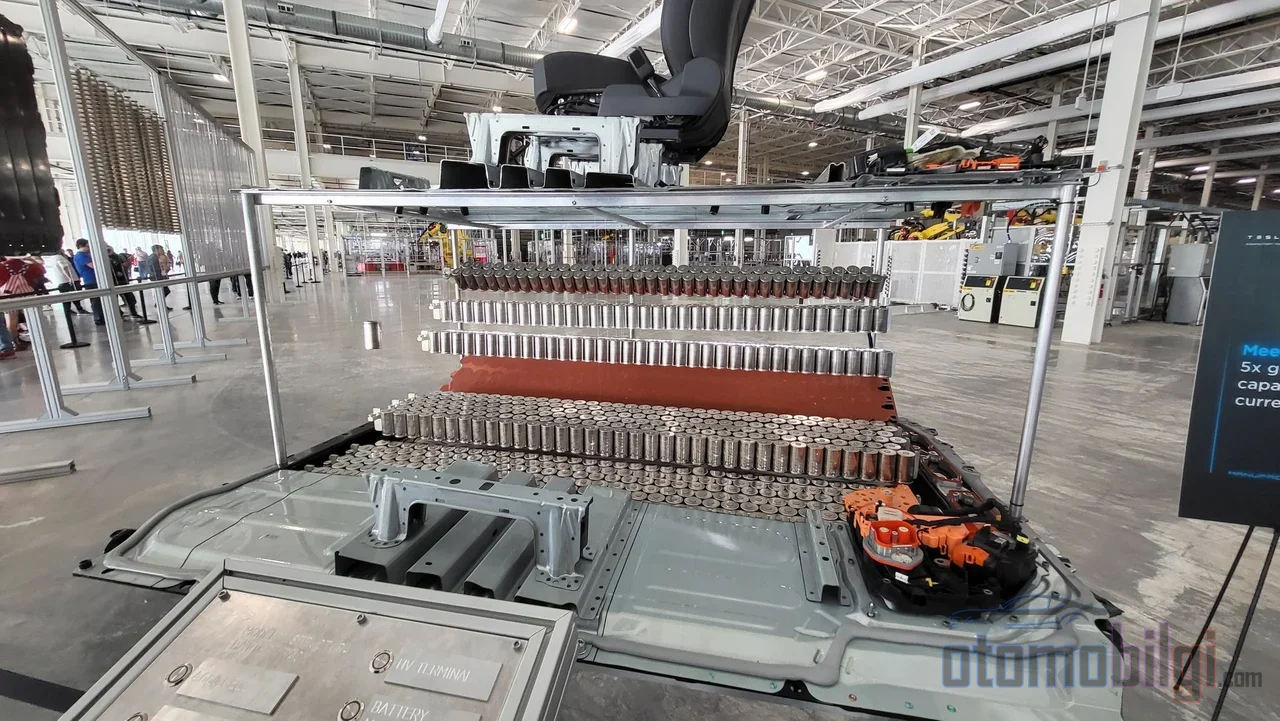
Dalam produksi elektroda kering, tidak ada pelarut; serbuk kering diubah langsung menjadi film penopang mandiri melalui tekanan mesin dan dilaminasi ke kolektor arus. Metode yang paling umum diikuti adalah produksi film bebas (freestanding film) dan laminasi; pendekatan alternatif seperti penyemprotan serbuk kering dan pengikatan juga sedang diteliti.
Asal-usul proses ini berakar pada teknologi pelapisan elektroda kering yang dikembangkan oleh Maxwell Technologies; Tesla mengakuisisi perusahaan tersebut dan mengintegrasikan teknologi ini ke dalam jaringannya. Logika rantainya sederhana tetapi hasilnya besar: ketika pelarut hilang, sistem pemulihan pelarut, oven pengeringan raksasa, dan konsumsi energi mereka semuanya terhapus dari pabrik. Produksi katoda kering secara langsung mengurangi kebutuhan ruang produksi dan energi yang dihabiskan untuk pengeringan material katoda.
Sorotan
- Elektrot kering membawa potensi pengurangan 6-15% pada biaya produksi dan hingga 50% pada konsumsi energi.
- Tesla mengumumkan produksi sepenuhnya kering pada anoda dan katoda untuk sel 4680 pada Januari 2026; titik terobosan ini merupakan hasil dari lima tahun penelitian.
- Pelapisan kering mampu menghasilkan ketebalan elektrot hingga 200 mikrometer.
- Produksi elektrot menyumbang sekitar 8-9% dari total biaya paket.
Biaya, Energi dan Jejak Pabrik: Apa Kata Angka-angka?
Klaim penghematan tersebar dalam rentang yang luas, dan penyebabnya bergantung pada dari mana pengukuran dilakukan: biaya sel, lini elektrot, CAPEX atau OPEX. Dengan eliminasinya NMP dan oven pengeringan, diproyeksikan terjadi penurunan biaya produksi sel sebesar 6-15% dan penghematan konsumsi energi hingga 50%. Penghapusan NMP sepenuhnya dapat memberikan pengurangan biaya material sebesar 15-20%. Di sisi peralatan, klaimnya lebih mengesankan: LiCAP melaporkan penurunan penggunaan energi sekitar 40% dan penurunan total biaya produksi baterai hingga 50%; AM Batteries memproyeksikan pengurangan CAPEX hingga 30% dan OPEX lebih dari 50%.
Angka-angka di sisi jejak pabrik melukis gambaran yang lebih konsisten: dilaporkan penyusutan hingga 50% di fasilitas dan lebih dari 60% pada area pelapisan dan pengeringan elektrot. Kecepatan produksi juga menjadi keuntungan - disebutkan waktu produksi 60-70% lebih singkat dengan pelapisan kering. Sebagian besar angka-angka ini berasal dari produsen peralatan dan proses, sehingga verifikasi independen masih terbatas; namun sebuah kompilasi komparatif yang telah direview juga mengonfirmasi bahwa proses kering menurunkan penggunaan energi dan menyederhanakan produksi.
Keunggulan Elektrot Tebal: Peluang dan Batas Performa
Efek performa paling menarik dari proses kering adalah kemungkinan melapisi elektrot yang lebih tebal. Pada proses basah, penalti pengeringan untuk pelapisan tebal sangat berat; pada proses kering, kendala ini sebagian besar hilang dan ketebalan hingga 200 mikrometer menjadi mungkin. Elektrot tebal berarti lebih sedikit pengumpul arus dan separator per sel - bobot mati yang lebih sedikit untuk energi yang sama.
Ada juga dasar kuantitatifnya. Ketika massa areal dinaikkan dari 15 menjadi 35 mg/cm², energi produksi berkurang 25% dan energi spesifik meningkat 14%. Sebuah kesetaraan yang lebih mencolok: menaikkan massa areal katoda dari 15 menjadi 30 mg/cm² memberikan keuntungan energi yang sama dengan menaikkan kapasitas spesifik katoda dari 200 menjadi 300 mAh/g; biaya sel dapat turun hingga 14%. Sebuah klaim dari era Maxwell juga menyebutkan kepadatan energi di atas 300 Wh/kg dengan elektrot kering, merupakan peningkatan sekitar 42,8%.
Namun di sini berlaku sebuah batas fisika. Pada elektrot yang sangat tebal seperti 45 mg/cm², dalam kondisi praktis hanya 76% kapasitas teoretis yang dapat digunakan; penyebabnya adalah terbatasnya transportasi ion. Artinya, rekayasa porositas dan tortuositas pada elektrot tebal merupakan prasyarat untuk mewujudkan keunggulan kepadatan energi secara nyata. Risiko retak, delaminasi dan melengkung pada lapisan tebal juga menjadi tambahan persoalan.
Tantangan Teknis: Binder, Kontrol Ketebalan dan Keausan Peralatan
Pemilihan binder dan fibrilasi PTFE
Jika PVDF digunakan sebagai binder dalam proses basah, sistem binder perlu diubah dalam proses kering. Pendekatan yang paling umum adalah fibrilasi PTFE: Binder PTFE dicampur dengan bubuk material aktif dan difibrilasi dengan pemadatan langsung; adhesi film yang dihasilkan pada pengumpul arus dan pempertahanan densitas energi adalah metrik yang kritis. Pemilihan binder yang salah adalah struktur yang akan membayar kembali seluruh keunggulan biaya proses kering dengan hilangnya performans sel.
Homogenitas dan umur peralatan
Distribusi material yang konsisten pada elektroda berformat lebar, dispersi bubuk yang homogen, dan adhesi yang merata sepanjang laminasi adalah masalah rekayasa yang serius. Ada juga sisi abrasif dari pekerjaan ini: film bebas bersifat abrasif dan dengan cepat mengauskan rol kalendering - ini adalah pos biaya operasional yang sering diabaikan. Laporan awal 2026 mengenai peralatan pembentukan film elektroda kering berformat lebar Tesla menunjukkan bahwa masalah penskalaan ini sedang dikerjakan.
Status Terkini pada Tesla 4680 (2026)
Transisi Tesla ke produksi elektroda kering penuh tidak terjadi dalam semalam. Perusahaan pertama-tama menerapkan proses kering pada sisi katoda; produksi katoda kering sudah mengurangi kebutuhan area produksi dan energi pengeringan katoda. Titik terobosan yang diumumkan pada awal 2026 adalah pemindahan sisi anoda sepenuhnya ke proses kering - masalah yang oleh Musk digambarkan sebagai sangat sulit adalah agar proses bekerja secara andal pada volume tinggi. Para analis memperkirakan sebagian besar kapasitas elektroda kering akan diimplementasikan secara bertahap sepanjang 2026.
Di sisi produk, gambarannya semakin jelas: Tesla mengembalikan sel 4680 ke Model Y pada Januari 2026. Produksi material katoda lokal di fasilitas Texas dan lini LFP di Nevada diharapkan mulai beroperasi dalam 2026. Pada tabel target yang lebih lama, produksi katoda kering diproyeksikan mencapai 72 GWh pada 2025 dan 650 GWh pada 2030; angka-angka ini kemungkinan telah direvisi sesuai jadwal terkini.
Hanya Tesla? Gambaran Umum Industri
Elektroda kering bukan hanya permainan Tesla. Volkswagen mengumumkan proses pelapisan keringnya sendiri; LG Energy Solution mendefinisikan pelapisan kering sebagai kunci inovasi proses. Ekspektasi pasar juga memperkirakan pertumbuhan, namun perbedaan antara proyeksi bersumber dari perbedaan definisi: sebuah proyeksi memindahkan pasar elektroda kering dari 1,57 miliar dolar pada 2026 ke 6,50 miliar dolar pada 2034 (pertumbuhan majemuk ~19,5% per tahun), sementara estimasi lain dengan definisi yang lebih luas membentang dari 2,8 miliar dolar ke 20,3 miliar dolar (pertumbuhan majemuk 28%).
Sebagai perbandingan, realitas saat ini adalah: pelapisan basah masih menjadi proses yang terdaftar karena kematangan, skalabilitas, dan sistem material yang mapan. Pelapisan kering masih dalam tahap pengembangan untuk produksi skala besar, dan asumsi transisi penuh dalam jangka pendek tidak realistis. Skenario yang menonjol di industri adalah masa depan dengan dua jalur: pelapis basah tetap menjadi fondasi produksi bervolume tinggi sementara pelapis kering akan tumbuh sebagai peluang jangka panjang. Pertanyaan keputusan bukan lagi apakah beralih, melainkan kapan dan dalam kondisi apa beralih.
Kesimpulan: Kimia Sama, Ekonomi Berubah
Elektroda kering tidak membawa kimia baru ke sel lithium-ion; yang dibawanya adalah kemampuan memproduksi kimia yang sama dengan jauh lebih sedikit energi, jejak pabrik yang jauh lebih kecil, dan elektroda yang lebih tebal. Ringkasnya: eliminasi pelarut dan oven pengeringan menjanjikan penghematan tipisnya 6-15% pada biaya sel dan hingga 50% pada konsumsi energi; elektroda tebal dapat meningkatkan energi spesifik hingga 14% - namun pemilihan binder, kontrol ketebalan, dan batas transportasi ion tetap menjadi persoalan rekayasa yang harus dipecahkan untuk meraih keuntungan tersebut. Keberhasilan Tesla mencapai produksi sepenuhnya kering pada 4680 adalah bukti terkuat bahwa proses ini dapat diskalakan; namun masih butuh waktu sebelum pelapis basah menyerahkan takhtanya di industri ini.
Sumber
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y