特斯拉如何用4680电池改变干电极生产工艺?
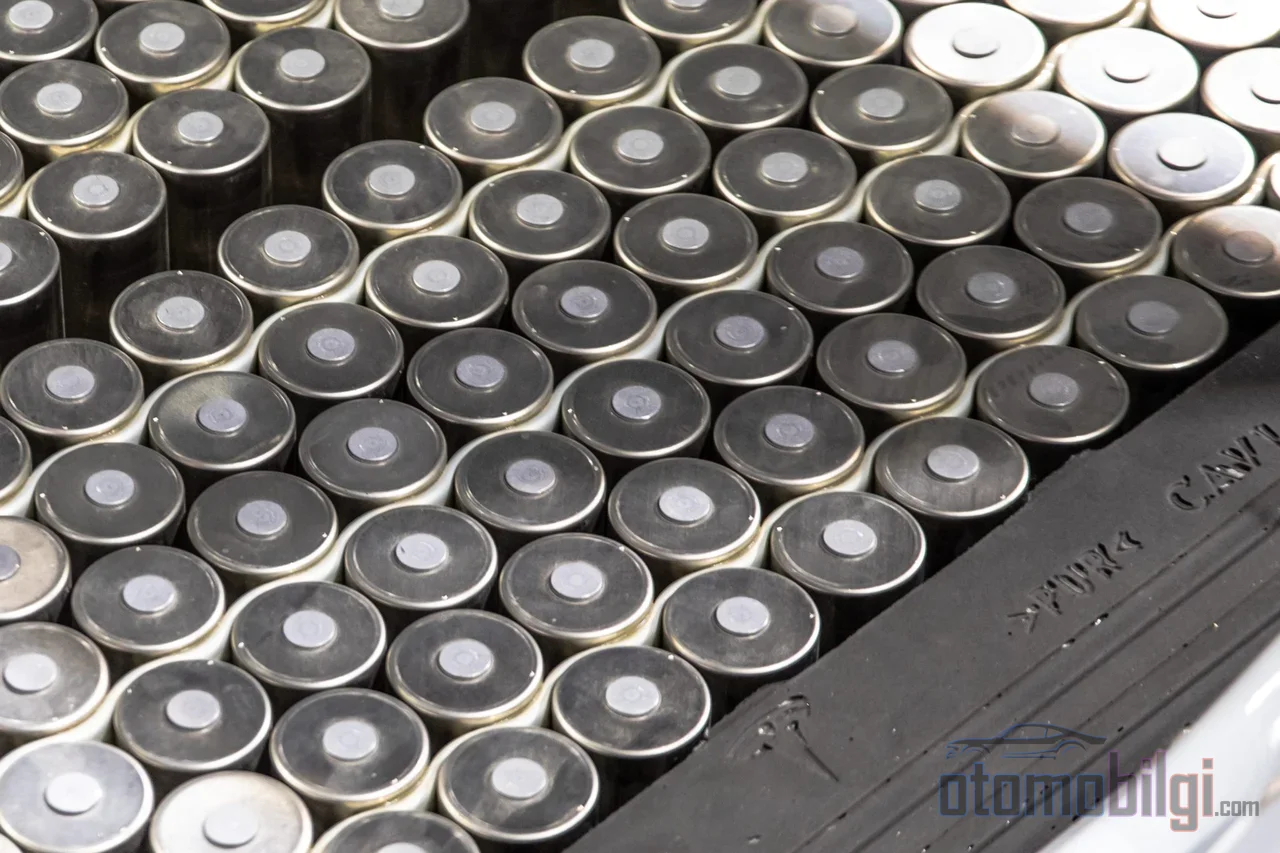
锂离子电池成本构成中,被讨论得最少的项目也许并非化学体系本身,而是电极的涂布方式. Tesla宣布,随着2026年1月公布并在随后几周得到确认的进展,其4680电池已转向负极和正极的完全干法电极生产. 埃隆·马斯克称将这一过程实现规模化生产极其困难; 是长达五年工程努力的成果. 那么,在完全不改变电池内部化学体系、仅改变生产方式的情况下,你能节省多少成本呢? 答案隐藏在一条链条中:从工厂占地面积到能耗,再到电芯性能.
传统湿法涂布是如何运作的?
如今锂离子电池生产的标准方法是浆料涂布,也就是湿法涂布. 活性材料、粘结剂和溶剂在搅拌机中制成浆料,涂覆到金属集流体箔上,经长烘干炉干燥,随后通过辊压进行压实. 生产链条大致按以下大型工序运作: 浆料搅拌、涂布、干燥、辊压,最后是电极与隔膜的分切.
关键点在于溶剂本身. 正极侧使用的典型溶剂是NMP(N-甲基-2-吡咯烷酮); 其作用是溶解PVDF粘结剂. NMP在这项工作中表现出色,但它具有毒性,且烘炉中蒸发的部分需要通过冷凝系统进行回收. 这意味着既是设备成本,也是持续的能源负担. 在干燥阶段,还有三个物理过程同时竞争: 蒸发、粘结剂扩散和沉降. 粘结剂在干燥过程中会发生迁移,从而破坏涂层的均匀性——这是湿法工艺的结构性弱点之一.
作为规模感的参照框架: 一份2017年的技术经济分析显示,电极制造约占电池总封装成本的8-9%. 也就是说,涂布产线上的一场革命,作用的对象并非决定整个电池经济性的环节,而是一个对其有显著影响的科目.
干法电极工艺做什么,又彻底取消了哪些环节?
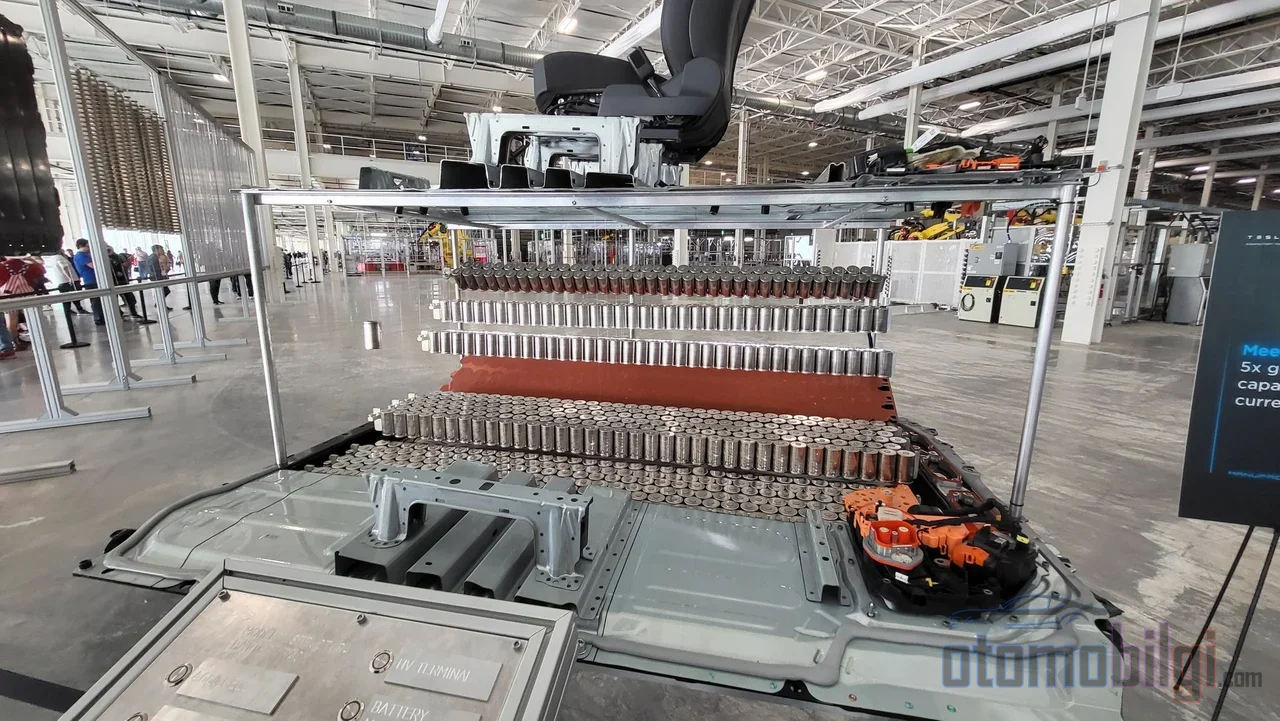
干法电极生产中不使用溶剂; 干粉通过机械压力直接转化为自支撑薄膜,然后层压到集流体上. 最常见的方法是生产自由薄膜(freestanding film)并进行层压; 干粉喷涂和粘结等替代方法也在研究之中.
该工艺的起源可追溯至Maxwell Technologies开发的干法电极涂布技术; Tesla通过收购该公司将这项技术纳入旗下. 链条的逻辑很简单,但结果意义重大: 溶剂消失后,溶剂回收系统、巨大的烘干炉以及它们的能耗也都从工厂中消失了. 干法正极生产可直接降低生产场地需求以及正极材料干燥所消耗的能源.
亮点
- 干电极在生产成本上有 6%–15%、在能耗上最高达 50% 的降低潜力.
- Tesla 于2026年1月宣布在4680电池中实现负极和正极完全干法生产; 其突破点是五年努力的成果.
- 干法涂布可实现高达 200微米 的电极厚度.
- 电极制造约占总封装成本的8-9%.
成本、能耗与工厂占地面积: 数据告诉我们什么?
节能方面的说法差异很大,原因在于测量基准点不同: 是电池单元成本、电极产线,还是 CAPEX 与 OPEX. 通过取消 NMP 和烘干炉,预计电池单元生产成本可降低6%–15%,能耗可节省高达50%. 完全去除 NMP 仅在材料成本上就可实现15%–20%的降低. 在设备方面,说法更为大胆: LiCAP 报告称能耗降低约40%,电池总生产成本最高可降低50%; AM Batteries 预计 CAPEX 可降低30%,OPEX 可降低50%以上.
工厂占地面积方面的数据则呈现出更为一致的图景: 据报告,工厂整体可缩小高达50%,电极涂布与干燥区域缩小幅度超过60%. 生产速度也会提升——采用干法涂布,生产周期据说可缩短60%–70%. 由于这些数字的很大一部分来自设备和工艺制造商,独立验证仍然有限; 不过,一篇经过同行评审的比较综述也证实,干法工艺确实降低了能耗并简化了生产.
厚电极优势: 性能机遇与极限
干法工艺最有趣的性能优势是能够涂覆更厚的电极. 在湿法工艺中,厚涂层要付出沉重的干燥代价; 而在干法工艺中,这一限制在很大程度上被消除, 200微米 的厚度成为可能. 更厚的电极意味着每块电池单元所需的集流体和隔膜更少——同样的能量,更少的无效重量.
这也有数据依据. 当面密度从15提高到35 mg/cm² 时,生产能耗降低25%,比能量提升14%. 还有一个更引人注目的等价关系: 将正极面密度从15提高到30 mg/cm²,所获得的能量收益等同于将正极比容量从200提升到300 mAh/g; 电池单元成本最高可降低14%. Maxwell 时期的一个说法是,采用干电极可实现300 Wh/kg以上的能量密度,提升约42.8%.
但这里存在一个物理极限. 在45 mg/cm²这样非常厚的电极中,实际条件下理论容量只能利用76%; 原因在于离子传输受到限制. 也就是说,厚电极中的孔隙率和迂曲度工程,是将能量密度优势变为现实的前提. 厚涂层中开裂、分层和卷曲的风险更是不在话下.
技术挑战: 粘结剂、厚度控制与设备磨损
粘结剂选择与PTFE纤维化
如果湿法工艺中使用PVDF作为粘结剂,那么干法工艺就需要更换粘结剂体系. 最常见的方案是PTFE纤维化: 将PTFE粘结剂与活性材料粉末混合,然后直接挤压使其纤维化; 所得薄膜与集流体的附着力以及能量密度的保持是关键指标. 粘结剂选择错误,其结构会导致干法工艺的全部成本优势被电池性能损失所抵消.
均匀性与设备寿命
在大尺寸电极上实现一致的材料分布、粉末的均匀分散以及整个层压过程中的均匀附着力,都是严峻的工程难题. 还有磨损方面的问题: 属于自由磨粒磨料,会迅速磨损辊压辊轮——这是一项常被忽视的运营成本. Tesla在2026年初关于其大尺寸干法电极成膜设备的报告表明,正是在攻克这一规模化难题.
特斯拉4680的现状(2026年)
特斯拉向全干法电极生产的过渡并非一蹴而就. 公司首先在正极侧启用了干法工艺; 干法正极生产本来就已降低了生产场地需求和正极干燥能耗. 2026年初公布的突破点是将负极侧也完全转移到干法工艺——马斯克形容极其困难的那个问题,正是该工艺能否在高产量下可靠运行. 分析师们预计,大部分干法电极产能将在2026年全年逐步投产.
产品层面的图景正变得清晰: 特斯拉于2026年1月将4680电池重新装回Model Y. 得克萨斯工厂的本土正极材料生产以及内华达的LFP产线预计将在2026年内投产. 在一份较早的目标表中,曾预测到2025年达到72 GWh、到2030年达到650 GWh的干法正极产能; 这些数字很可能已根据当前时间表进行了修订.
只有特斯拉吗? 全行业概览
干法电极并非特斯拉的独角戏. 大众宣布了自己的干法涂布工艺; LG Energy Solution将干法涂布定义为工艺创新的关键. 市场预期也在预测增长,但各预测之间的差异源于定义不同: 一项预测认为干法电极市场将从2026年的15.7亿美元增长到2034年的65亿美元(年复合增长率约19.5%),而另一项定义更宽泛的预测则从28亿美元延伸至203亿美元(复合增长率28%).
与此相比,如今的现实是: 湿法涂布凭借其成熟度、可扩展性和完善的材料体系,目前仍处于主流工艺地位. 干法涂布在大规模生产方面仍处于开发阶段,近期内假设完全转型并不现实. 行业中最受关注的情景是一个双轨并行的未来: 湿法涂布仍是大规模生产的基础,而干法涂布将作为长期机遇不断增长. 关键问题已不再是是否要过渡,而是何时以及在何种条件下过渡.
结论: 化学相同,经济改变
干电极并不会为锂离子电池带来新的化学体系; 它带来的是,在化学体系不变的前提下,以更少的能源、更小的工厂占地面积以及更厚的电极进行生产的能力. 简而言之: 取消溶剂和烘干炉通常可在电芯成本上节省6-15%,能耗上节省高达50%; 厚电极可将比能量提升至多14%——但粘结剂选择、厚度控制和离子传输限制,仍是需要通过工程设计来赢得这些收益的难题. Tesla 在 4680 电池中实现全干法生产,是该工艺具备可扩展性的最有力证明; 但湿法涂布离让出行业主导地位还有一段时间.