¿Cómo Está Cambiando la Producción de Electrodos Secos en Tesla 4680?
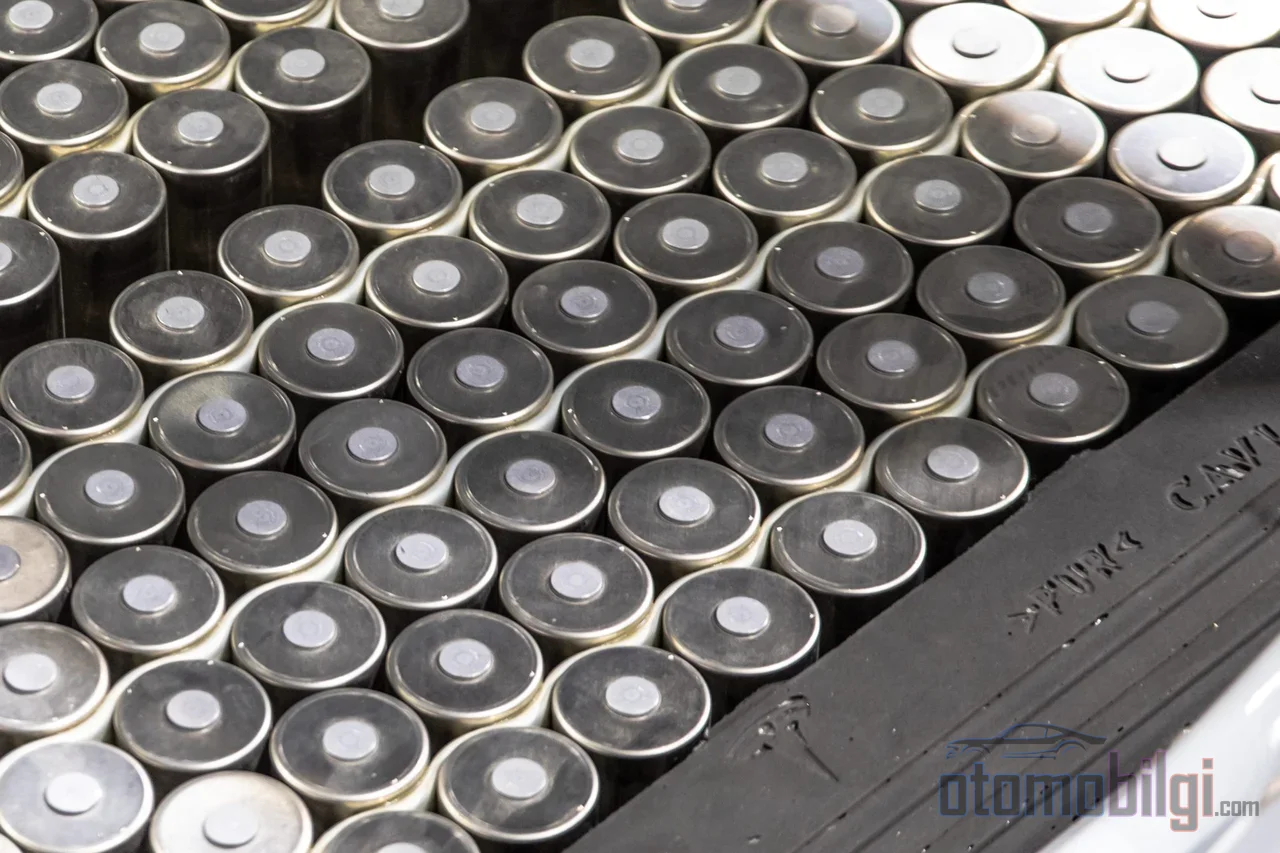
Quizás el elemento menos comentado del costo de una celda de litio-ion no es la química en sí, sino la forma en que se recubre el electrodo. Tesla anunció en enero de 2026, y confirmó en las semanas siguientes, que ha pasado a la producción de electrodos completamente secos en el lado del ánodo y del cátodo de sus celdas 4680. Elon Musk calificó de extremadamente difícil hacer que este proceso funcione a escala; fue el producto de cinco años de esfuerzo de ingeniería. Entonces, ¿cuánto puedes ganar cambiando solo el método de producción sin modificar en absoluto la química dentro de una batería? La respuesta está escondida en una cadena que va desde la huella de la fábrica hasta el consumo de energía y el rendimiento de la celda.
¿Cómo Funciona el Recubrimiento Húmedo Tradicional?
Hoy en día, el camino estándar de la producción de litio-ion es el slurry casting, es decir, el recubrimiento húmedo. El material activo, el aglutinante y el solvente se convierten en un slurry en un mezclador, se extiende sobre la lámina del colector de corriente metálico, pasa por largos hornos de secado y luego se comprime mediante calandrado. La cadena de producción funciona a grandes rasgos así: mezclado del slurry, recubrimiento, secado, calandrado y, finalmente, el troceado del electrodo y del separador.
El punto crítico es el solvente en sí. El solvente típico utilizado en el lado del cátodo es el NMP (N-metil-2-pirrolidona); su función es disolver el aglutinante PVDF. El NMP hace bien este trabajo, pero es tóxico y se requieren sistemas de condensación para recuperar la parte que se evapora en los hornos. Esto significa tanto un costo de instalación como una carga energética constante. En la etapa de secado, además, tres procesos físicos compiten al mismo tiempo: la evaporación, la difusión del aglutinante y la sedimentación. El aglutinante puede migrar durante el secado y alterar la homogeneidad del recubrimiento - esta es una de las debilidades estructurales del proceso húmedo.
Un marco para tener una idea de la escala: un clásico análisis técnico-económico de 2017 muestra que la producción de electrodos representa aproximadamente el 8-9% del costo total del paquete. Es decir, una revolución en la línea de recubrimiento no determina toda la economía de la batería, pero actúa sobre un elemento que la moldea de manera significativa.
¿Qué Hace el Proceso de Electrodo Seco y Qué Elimina Por Completo?
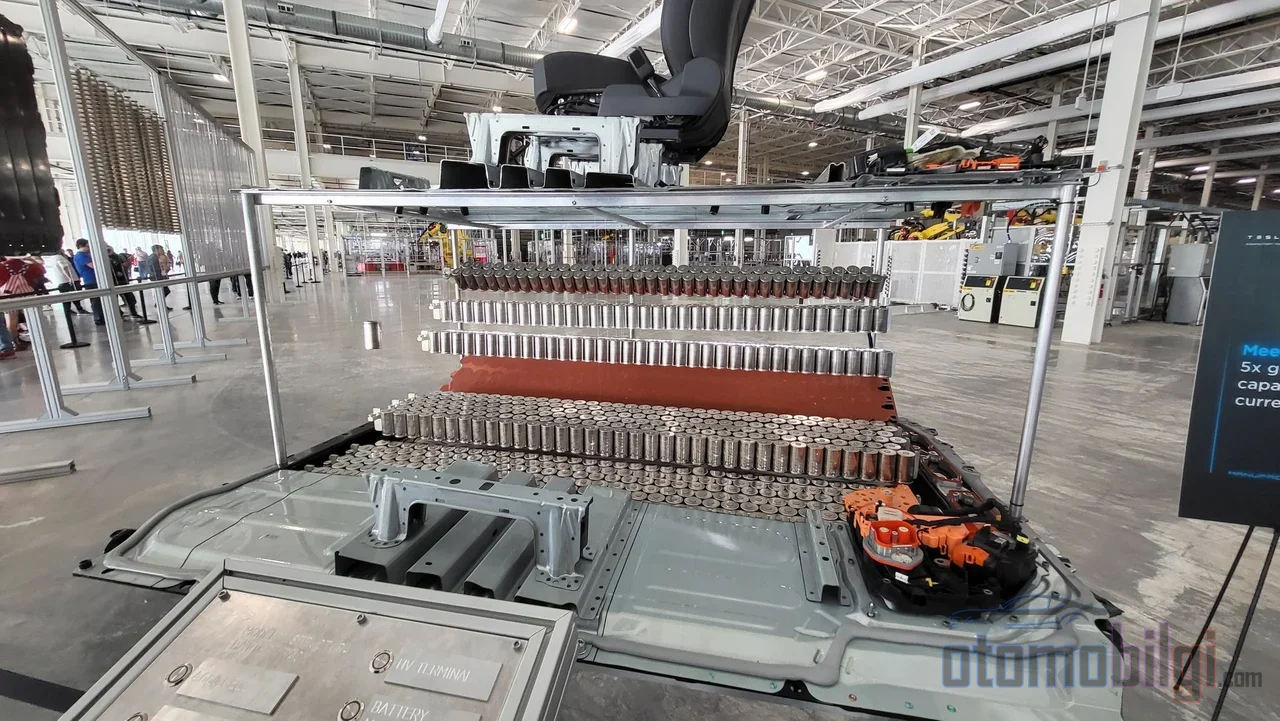
En la producción de electrodo seco no hay solvente; los polvos secos se transforman directamente, mediante presión de máquina, en una película autoportante que se lamina sobre el colector de corriente. El método más seguido es la producción de película libre (freestanding film) y su laminación; también se investigan enfoques alternativos como la pulverización de polvo seco y la unión.
El origen del proceso se basa en la tecnología de recubrimiento de electrodo seco desarrollada por Maxwell Technologies; Tesla incorporó esta tecnología al comprar la empresa. La lógica de la cadena es simple pero sus consecuencias son grandes: cuando el solvente desaparece, desaparecen de la fábrica el sistema de recuperación del solvente, los enormes hornos de secado y su consumo de energía. La producción de cátodo seco reduce directamente la necesidad de superficie de producción y la energía gastada en el secado del material del cátodo.
Lo Más Destacado
- El electrodo seco tiene potencial de reducir un 6–15% en el costo de producción y hasta un 50% en el consumo de energía.
- Tesla anunció en enero de 2026 la producción totalmente seca de ánodo y cátodo en sus celdas 4680; el punto de ruptura es fruto de cinco años de trabajo.
- El recubrimiento seco permite espesores de electrodo de hasta 200 micrómetros.
- La producción de electrodos representa aproximadamente el 8–9% del costo total del paquete.
Costo, Energía y Huella de Fábrica: ¿Qué Dicen los Números?
Las afirmaciones de ahorro abarcan un amplio rango y la razón es que depende de dónde se haga la medición: ¿costo de la celda, línea de electrodos, CAPEX u OPEX? Con la eliminación del NMP y de los hornos de secado se prevé una reducción del 6–15% en el costo de producción de la celda y un ahorro de hasta el 50% en el consumo de energía. La eliminación total del NMP puede reducir los costos de materiales en un 15–20%. En el lado del equipamiento las afirmaciones son más ambiciosas: LiCAP informa una reducción de aproximadamente el 40% en el uso de energía y de hasta el 50% en el costo total de producción de baterías; AM Batteries prevé reducciones de hasta el 30% en CAPEX y de más del 50% en OPEX.
Las cifras del lado de la huella de fábrica dibujan un panorama más consistente: se reporta una reducción de hasta el 50% en la instalación y de más del 60% en el área de recubrimiento y secado de electrodos. La velocidad de producción también gana: se habla de tiempos de producción entre un 60 y un 70% más cortos con el recubrimiento seco. Como una parte importante de estas cifras proviene de fabricantes de equipos y procesos, la verificación independiente aún es limitada; sin embargo, una compilación comparativa revisada por pares confirma que el proceso seco reduce el uso de energía y simplifica la producción.
La Ventaja del Electrodo Grueso: Oportunidad y Límite de Rendimiento
El efecto de rendimiento más interesante del proceso seco es la posibilidad de recubrir electrodos más gruesos. En el proceso húmedo, la penalización de secado de los recubrimientos gruesos es severa; en el proceso seco esta restricción desaparece en gran medida y se hacen posibles espesores de hasta 200 micrómetros. Un electrodo grueso significa menos colector de corriente y separador por celda: menos peso muerto para la misma energía.
También tiene base numérica. Cuando la masa areal se aumenta de 15 a 35 mg/cm², la energía de producción se reduce un 25% y la energía específica aumenta un 14%. Una equivalencia más llamativa: aumentar la masa areal del cátodo de 15 a 30 mg/cm² proporciona la misma ganancia de energía que elevar la capacidad específica del cátodo de 200 a 300 mAh/g; el costo de la celda puede reducirse hasta un 14%. Una afirmación de la época de Maxwell apuntaba también a una densidad de energía superior a 300 Wh/kg con el electrodo seco, un aumento de aproximadamente el 42,8%.
Pero aquí entra en juego un límite físico. En un electrodo muy grueso, como de 45 mg/cm², en condiciones prácticas solo se puede utilizar el 76% de la capacidad teórica; la causa es la limitación del transporte de iones. Es decir, la ingeniería de la porosidad y la tortuosidad en el electrodo grueso es una condición previa para hacer real la ventaja de densidad de energía. Los riesgos de agrietamiento, delaminación y curvatura en capas gruesas son la cereza de la torta.
Desafíos Técnicos: Binder, Control de Espesor y Desgaste del Equipamiento
Selección del aglutinante y fibrilación del PTFE
Si se usa PVDF como aglutinante en el proceso húmedo, el sistema aglutinante debe cambiarse en el proceso seco. El enfoque más común es la fibrilación del PTFE: el aglutinante de PTFE se mezcla con el polvo de material activo y se fibriliza comprimiéndolo directamente; la adhesión de la película resultante al colector de corriente y la preservación de la densidad energética son métricas críticas. Una selección incorrecta del aglutinante es una estructura que hará pagar con pérdida de rendimiento de la celda toda la ventaja de costes del proceso seco.
Homogeneidad y vida útil del equipo
La distribución constante del material en electrodos de formato grande, la dispersión homogénea de los polvos y la adhesión uniforme a lo largo de la laminación son problemas de ingeniería serios. También está el lado abrasivo del asunto: la película libre es abrasiva y desgasta rápidamente los rodillos de calandrado, un elemento de coste operativo que suele pasarse por alto. Los informes de principios de 2026 sobre los equipos de formación de película de electrodos secos de formato grande de Tesla muestran que se está trabajando precisamente en este problema de escalado.
Estado actual en el Tesla 4680 (2026)
La transición de Tesla a la producción de electrodos completamente secos no ocurrió de la noche a la mañana. La empresa implementó primero el proceso seco en el lado del cátodo; la producción de cátodos secos ya reducía la necesidad de superficie de producción y la energía de secado del cátodo. El punto de inflexión anunciado a principios de 2026 fue la migración del lado del ánodo también por completo al proceso seco; el problema que Musk describió como extremadamente difícil era que el proceso funcionara de manera fiable a gran volumen. Los analistas esperan que la mayor parte de la capacidad de electrodos secos entre en funcionamiento de manera gradual durante 2026.
En el lado del producto, el panorama se aclara: Tesla volvió a instalar las celdas 4680 en el Model Y en enero de 2026. Se espera que la producción de material catódico propio en la planta de Texas y que las líneas LFP de Nevada comiencen a producir durante 2026. En una tabla de objetivos más antigua se preveía 72 GWh de producción de cátodo seco hasta 2025 y 650 GWh hasta 2030; es probable que estas cifras hayan sido revisadas según el calendario actual.
¿Solo Tesla? Panorama general del sector
El electrodo seco no es solo el juego de Tesla. Volkswagen anunció su propio proceso de recubrimiento en seco; LG Energy Solution define el recubrimiento en seco como la clave de la innovación en procesos. Las expectativas del mercado también proyectan crecimiento, pero las diferencias entre proyecciones provienen de definiciones distintas: mientras una proyección lleva el mercado de electrodos secos de 1,57 mil millones de dólares en 2026 a 6,50 mil millones en 2034 (~19,5 % de crecimiento compuesto anual), otra estimación con una definición más amplia va de 2,8 mil millones a 20,3 mil millones de dólares (28 % de crecimiento compuesto).
En contraste, la realidad de hoy es esta: el recubrimiento húmedo sigue siendo el proceso registrado debido a su madurez, escalabilidad y sistemas de materiales consolidados. El recubrimiento en seco aún está en fase de desarrollo para la producción a gran escala, y asumir una transición completa a corto plazo no es realista. El escenario destacado en el sector es un futuro de doble vía: el recubrimiento húmedo seguirá siendo la base de la producción de alto volumen, mientras que el recubrimiento seco crecerá como una oportunidad a largo plazo. La pregunta de la decisión ya no es si hacer la transición, sino cuándo y bajo qué condiciones hacerla.
Conclusión: Misma química, economía cambiada
El electrodo seco no aporta una química nueva en la celda de iones de litio; lo que aporta es la capacidad de producir la misma química con mucha menos energía, con una huella fabril mucho más pequeña y con electrodos más gruesos. En resumen: la eliminación de solventes y hornos de secado promete típicamente un ahorro del 6-15% en el costo de la celda y de hasta un 50% en el consumo de energía; los electrodos gruesos pueden aumentar la energía específica hasta un 14% - aunque la selección del aglutinante, el control del grosor y los límites del transporte de iones siguen siendo problemas de ingeniería que exigen ganarse esos beneficios. Que Tesla haya logrado la producción totalmente seca en el 4680 es la prueba más fuerte de que el proceso es escalable; pero aún falta para que el recubrimiento húmedo ceda su trono en la industria.
Fuentes
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y