Как Tesla меняет производство с сухими электродами в 4680?
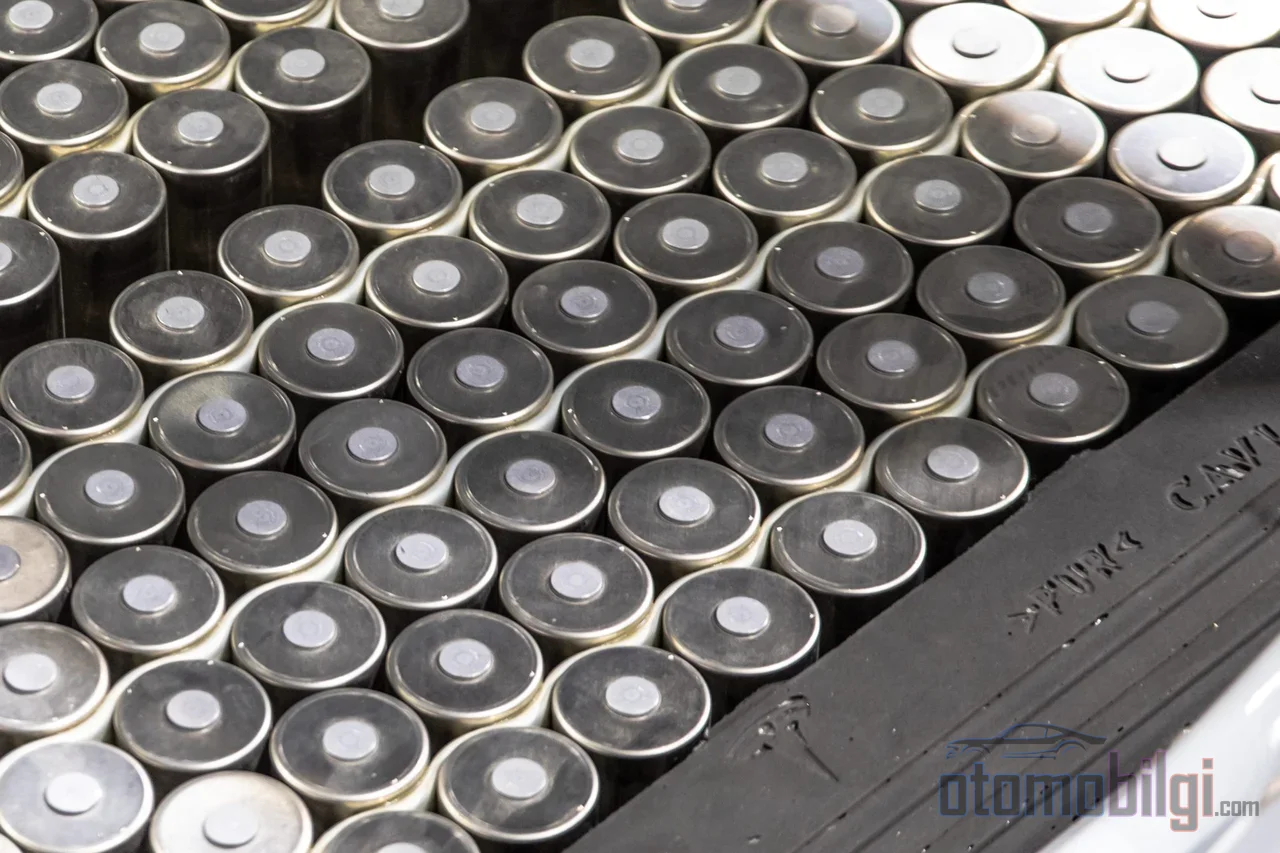
Пожалуй, наименее обсуждаемая статья затрат литиево-ионного элемента - не сама химия, а способ нанесения электрода. В рамках анонса января 2026 года, подтверждённого в последующие недели, Tesla сообщила, что перешла на полностью сухое производство электродов на стороне анода и катода в элементах 4680. Илон Маск охарактеризовал задачу довести этот процесс до работоспособного масштаба как чрезвычайно сложную; это был результат пятилетней инженерной работы. Сколько же можно выиграть, вовсе не меняя химию внутри батареи, а изменив только метод производства? Ответ скрыт в цепочке, простирающейся от площади фабрики до энергопотребления и характеристик элементов.
Как работает традиционное мокрое нанесение?
Сегодня стандартный способ производства литиево-ионных аккумуляторов - slurry casting, то есть мокрое нанесение. Активный материал, связующее и растворитель превращаются в смесителе в суспензию (slurry), которая наносится на фольгу металлического токосъёмника, проходит через длинные сушильные печи и затем спрессовывается на каландре. Производственная цепочка крупными мазками выглядит так: приготовление суспензии, нанесение, сушка, каландрирование и, наконец, нарезка электрода и сепаратора.
Критический момент - сам растворитель. Типичный растворитель на стороне катода - NMP (N-метил-2-пирролидон); его задача - растворить связующее PVDF. NMP хорошо справляется с этой задачей, но токсичен, и для рекуперации испаряющейся в печах части требуются конденсационные системы. Это означает как затраты на сооружение, так и постоянную энергетическую нагрузку. На этапе сушки одновременно соревнуются три физических процесса: испарение, диффузия связующего и седиментация. Связующее при высыхании может мигрировать и нарушить однородность покрытия - это один из структурных пороков мокрого процесса.
Рамка для понимания масштаба: классический технико-экономический анализ 2017 года показывает, что производство электродов составляет около 8-9% общей стоимости пакета. То есть революция на линии нанесения покрытия затрагивает статью, которая не определяет всю экономику батареи, но существенно её формирует.
Что делает сухой электродный процесс и что он полностью отменяет?
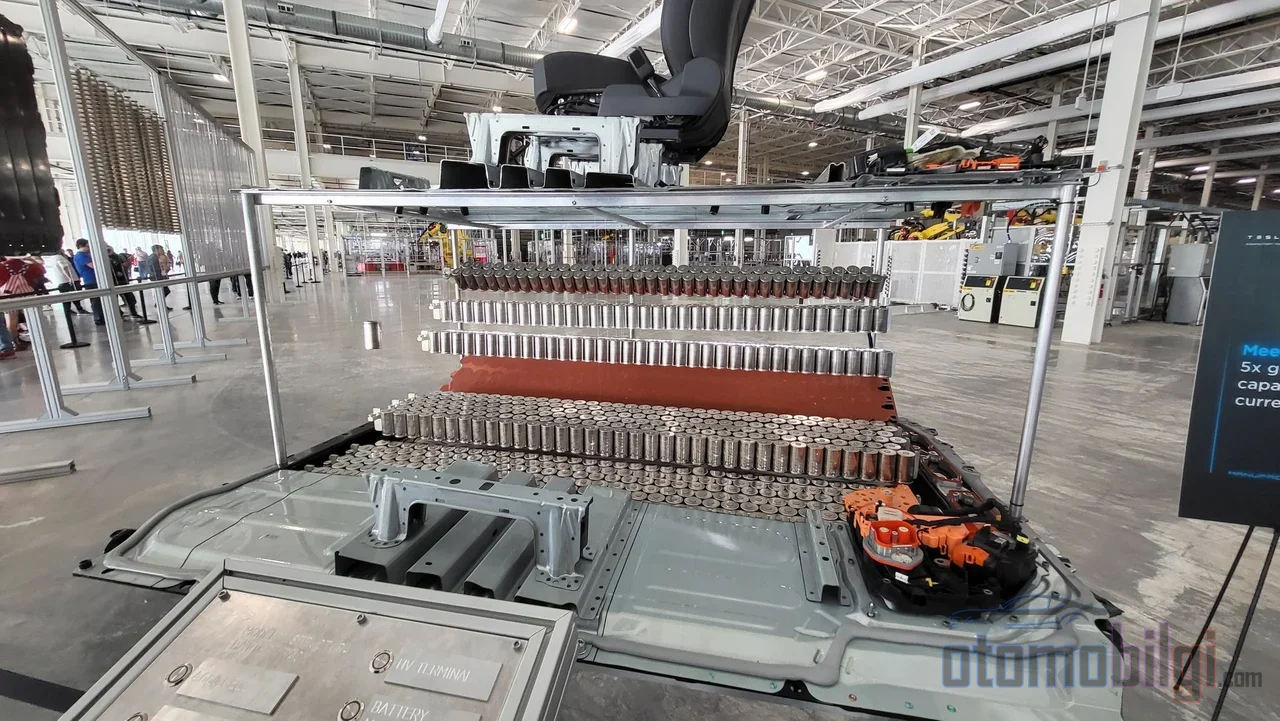
В сухом производстве электродов растворителя нет; сухие порошки под машинным давлением непосредственно превращаются в самонесущую плёнку и ламинируются на токосъёмник. Наиболее распространённый подход - производство свободной плёнки (freestanding film) и ламинирование; исследуются и альтернативные подходы, такие как напыление сухого порошка и связывание.
Процесс восходит к технологии сухого нанесения электродов, разработанной компанией Maxwell Technologies; Tesla, купив эту компанию, включила технологию в свой состав. Логика цепочки проста, но последствия велики: когда растворитель исчезает, из фабрики стираются и система рекуперации растворителя, и огромные сушильные печи, и их энергопотребление. Сухое производство катода напрямую снижает потребность в производственных площадях и энергию, затрачиваемую на сушку катодного материала.
Главное
- Сухой электрод несёт потенциал снижения производственных затрат на 6–15% и энергопотребления до 50%.
- Tesla в январе 2026 года объявила о полностью сухом производстве анода и катода в ячейках 4680; переломный момент - результат пятилетней работы.
- Сухое нанесение покрытия позволяет получать толщину электродов до 200 микрометров.
- Производство электродов составляет около 8–9% общей стоимости пакета.
Затраты, энергия и след завода: Что говорят цифры?
Заявления об экономии разбросаны в широком диапазоне, и причина в том, откуда ведётся измерение: стоимость ячейки, линия электродов, CAPEX или OPEX. С исключением NMP и сушильных печей прогнозируется снижение стоимости производства ячейки на 6–15% и экономия энергии до 50%. Полное удаление NMP может обеспечить снижение только стоимости материалов на 15–20%. Со стороны оборудования заявления более амбициозные: LiCAP сообщает о снижении энергопотребления примерно на 40% и общей стоимости производства батарей до 50%; AM Batteries прогнозирует снижение CAPEX на 30%, а OPEX - более чем на 50%.
Цифры по следу завода рисуют более согласованную картину: сообщается о сокращении до 50% на предприятии и более чем на 60% в зоне нанесения покрытия и сушки электродов. Выигрывает и скорость производства - говорится о сокращении времени производства на 60–70% благодаря сухому нанесению покрытия. Поскольку значительная часть этих цифр исходит от производителей оборудования и процессов, независимая верификация пока ограничена; однако рецензируемый сравнительный обзор также подтверждает, что сухой процесс снижает энергопотребление и упрощает производство.
Преимущество толстых электродов: возможности и границы производительности
Самый интересный эффект сухого процесса для производительности - возможность нанесения более толстых электродов. При мокром процессе толстое покрытие карается тяжёлой сушкой; в сухом процессе это ограничение в значительной мере снимается, и становятся возможными толщины до 200 микрометров. Толстый электрод означает меньше токосъёмников и сепараторов на ячейку - меньше мёртвого веса при той же энергии.
Есть и численная основа. При увеличении поверхностной плотности с 15 до 35 мг/см² энергия производства снижается на 25%, а удельная энергия растёт на 14%. Ещё более поразительная эквивалентность: увеличение поверхностной плотности катода с 15 до 30 мг/см² даёт тот же выигрыш в энергии, что и повышение удельной ёмкости катода с 200 до 300 мАч/г; стоимость ячейки может снизиться до 14%. Ещё со времён Maxwell шло утверждение о плотности энергии свыше 300 Вт·ч/кг с сухим электродом, что означает рост примерно на 42,8%.
Но здесь вступает в силу физический предел. В очень толстом электроде, например 45 мг/см², в практических условиях может быть использовано лишь 76% теоретической ёмкости; причина - ограничение переноса ионов. Иными словами, проектирование пористости и извилистости пор в толстом электроде - необходимое условие превращения преимущества в плотности энергии в реальность. А в толстых слоях вдобавок возрастают риски растрескивания, расслоения и коробления.
Технические трудности: связующее, контроль толщины и износ оборудования
Выбор связующего и фибрилляция PTFE
Если во влажном процессе в качестве связующего используется PVDF, в сухом процессе потребуется замена системы связующего. Наиболее распространённый подход - фибрилляция PTFE: связующее PTFE смешивается с порошком активного материала и фибриллизируется прямым сжатием; адгезия полученной плёнки к токосъёмнику и сохранение энергетической плотности - критически важные метрики. Неправильный выбор связующего устроен так, что вся экономия затрат сухого процесса будет компенсирована потерей производительности ячейки.
Однородность и срок службы оборудования
На крупноформатных электродах равномерное распределение материалов, гомогенная дисперсия порошков и ровная адгезия по всей длине ламинирования - серьёзные инженерные задачи. Есть и абразивная сторона дела: свободная плёнка абразивна и быстро изнашивает валки каландрирования - это статья операционных расходов, которую обычно упускают из виду. Отчёты начала 2026 года об оборудовании Tesla для крупноформатного сухого формирования электродных плёнок показывают, что именно над этой проблемой масштабирования идёт работа.
Текущее состояние Tesla 4680 (2026)
Переход Tesla на полностью сухое производство электродов не произошёл в одночасье. Сначала компания ввела сухой процесс на стороне катода; производство сухого катода уже снижало потребность в производственных площадях и затраты энергии на сушку катода. Прорывом, о котором было объявлено в начале 2026 года, стал перенос и анодной стороны на полностью сухой процесс - проблема, которую Маск охарактеризовал как чрезвычайно сложную, состояла в надёжной работе процесса при высоких объёмах. Аналитики ожидают, что большая часть мощностей сухого электрода будет вводиться постепенно в течение 2026 года.
На продуктовом фронте картина проясняется: Tesla в январе 2026 года вернула ячейки 4680 в Model Y. Ожидается, что на заводе в Техасе начнётся производство катодного материала собственной разработки, а линии LFP в Неваде запустятся в 2026 году. В более старой целевой таблице планировалось 72 ГВт·ч сухого катода к 2025 году и 650 ГВт·ч к 2030 году; вероятно, эти цифры были пересмотрены в соответствии с актуальным графиком.
Только Tesla? Общеотраслевой обзор
Сухой электрод - это не только игра Tesla. Volkswagen анонсировал собственный процесс сухого нанесения покрытий; LG Energy Solution называет сухое нанесение покрытий ключом к инновации процесса. Рыночные ожидания также прогнозируют рост, однако расхождения между прогнозами объясняются различиями в определениях: один прогноз увеличивает рынок сухого электрода с 1,57 млрд долларов в 2026 году до 6,50 млрд долларов в 2034 году (~19,5% среднегодового роста), тогда как другое, более широкое определение - с 2,8 млрд долларов до 20,3 млрд долларов (28% среднегодового роста).
Между тем сегодняшняя реальность такова: влажное нанесение покрытий по-прежнему остаётся зарегистрированным процессом благодаря зрелости, масштабируемости и устоявшимся системам материалов. Сухое нанесение покрытий всё ещё находится на стадии развития для крупномасштабного производства, и предположение о полном переходе в ближайшей перспективе нереалистично. Наиболее заметный сценарий в отрасли - будущее с двумя путями: мокрое покрытие останется основой массового производства, а сухое покрытие будет расти как долгосрочная возможность. Вопрос решения теперь не в том, переходить ли, а в том, когда и при каких условиях переходить.
Вывод: Химия та же, экономика изменилась
Сухой электрод не привносит новую химию в литий-ионный элемент; он даёт возможность производить ту же химию с гораздо меньшими затратами энергии, с гораздо меньшим следом завода и с более толстыми электродами. Кратко: исключение растворителей и сушильных печей обещает типичное снижение стоимости ячейки на 6-15% и экономию энергопотребления до 50%; толстые электроды могут повысить удельную энергию до 14%, однако выбор связующего, контроль толщины и ограничения переноса ионов остаются инженерными задачами, которые нужно решить, чтобы оправдать эти выгоды. Достижение Tesla полностью сухого производства в 4680 - самое сильное доказательство масштабируемости процесса; но до того, как мокрое покрытие уступит свой трон в отрасли, ещё есть время.
Источники
- Мокрое или сухое покрытие электродов: оценка компромиссов процесса в производстве литий-ионных аккумуляторов
- Сравнительный обзор мокрого и сухого производства электродов
- Суспензия или сухое покрытие в масштабируемом производстве аккумуляторов
- Технический и экономический анализ переработки электродов на основе растворителей для литий-ионных аккумуляторов (Wood et al., 2017)
- Руководство по сухому процессу электродов
- Сухое покрытие против мокрой суспензии: сравнение скорости производства
- Tesla возвращает батареи 4680 в Model Y