Tesla Thay Đổi Gì Với Quy Trình Sản Xuất Điện Cực Khô Tại 4680?
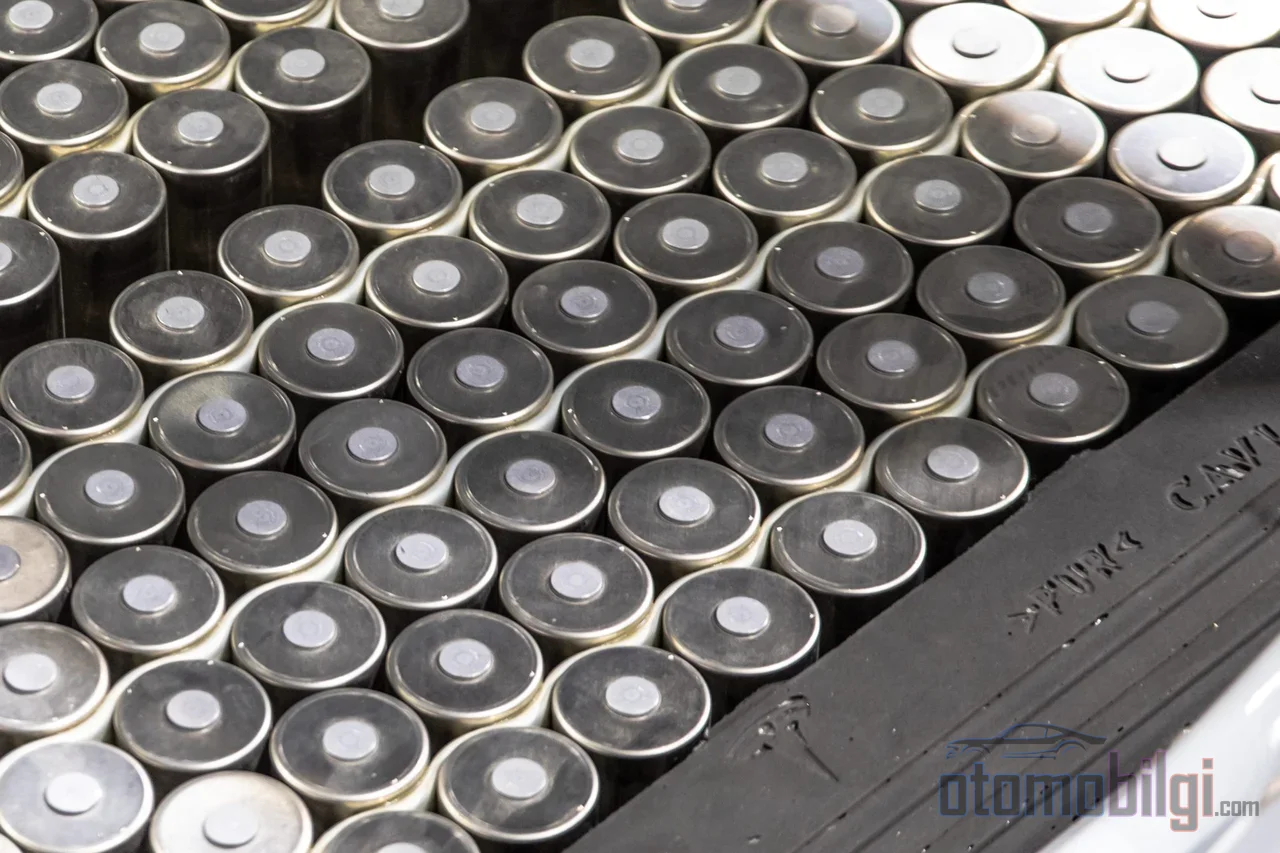
Có lẽ hạng mục ít được bàn luận nhất trong chi phí của một tế bào lithium-ion không phải là bản thân hóa học, mà là cách phủ elektrode. Với phát triển được công bố vào tháng 1 năm 2026 và được xác nhận trong những tuần sau đó, Tesla cho biết đã chuyển sang sản xuất elektrode hoàn toàn khô ở cả phía anode và cathode trong các tế bào 4680. Elon Musk mô tả việc đưa quy trình này vào hoạt động trên quy mô lớn là vô cùng khó khăn; đó là thành quả của một nỗ lực kỹ thuật kéo dài năm năm. Vậy bạn có thể tiết kiệm được bao nhiêu chỉ bằng cách thay đổi phương pháp sản xuất mà không hề thay đổi hóa học bên trong pin? Câu trả lời nằm trong một chuỗi kéo dài từ diện tích nhà máy, mức tiêu thụ năng lượng cho đến hiệu suất tế bào.
Phủ ướt truyền thống hoạt động như thế nào?
Ngày nay, con đường tiêu chuẩn của sản xuất lithium-ion là slurry casting, tức là phủ ướt. Vật liệu hoạt động, chất kết dính và dung môi được trộn trong một máy trộn để tạo thành slurry, được trải lên láFilm collector kim loại, đi qua các lò sấy dài, sau đó được cán nén lại. Chuỗi sản xuất với các dây chuyền lớn diễn ra đại khái như sau: trộn slurry, phủ, sấy khô, cán và cuối cùng là cắt elektrode và separator.
Điểm mấu chốt chính là dung môi. Dung môi điển hình được sử dụng ở phía cathode là NMP (N-metyl-2-pyrrolidon); có nhiệm vụ là hòa tan chất kết dính PVDF. NMP làm tốt công việc này nhưng có độc tính, và các hệ thống thu hồi ngưng tụ là cần thiết để thu hồi phần bay hơi trong lò sấy. Điều này đồng nghĩa với cả chi phí xây dựng cơ sở lẫn một gánh nặng năng lượng liên tục. Ở giai đoạn sấy khô, ba quá trình vật lý cũng cạnh tranh nhau cùng lúc: bay hơi, khuếch tán chất kết dính và lắng đọng. Chất kết dính có thể di chuyển trong quá trình sấy làm phá vỡ tính đồng nhất của lớp phủ - đây là một trong những điểm yếu cấu trúc của quy trình ướt.
Một khung tham chiếu để có cảm nhận về quy mô: một phân tích kỹ thuật-kinh tế kinh điển từ năm 2017 cho thấy sản xuất elektrode chiếm khoảng 8-9% tổng chi phí gói pin. Nói cách khác, một cuộc cách mạng trên dây chuyền phủ sẽ hoạt động trên một hạng mục không quyết định toàn bộ nền kinh tế pin nhưng định hình nó một cách đáng kể.
Quy trình elektrode khô làm gì và loại bỏ hoàn toàn những gì?
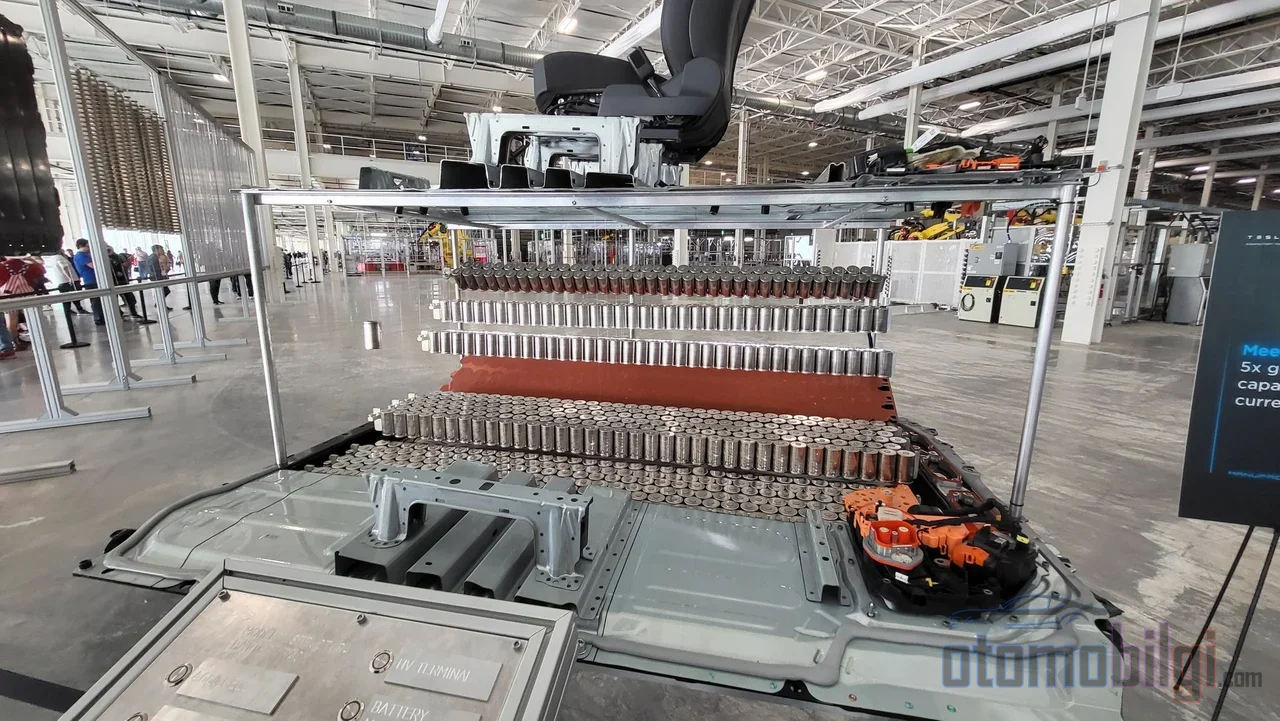
Trong sản xuất elektrode khô không có dung môi; bột khô được chuyển đổi trực tiếp thành một màng tự mang bằng áp suất máy và được laminat lên bộ thu dòng điện. Phương pháp được theo đuổi phổ biến nhất là sản xuất màng tự do (freestanding film) và laminat hóa; các cách tiếp cận thay thế như phun bột khô và liên kết cũng đang được nghiên cứu.
Nguồn gốc của quy trình dựa trên công nghệ phủ elektrode khô do Maxwell Technologies phát triển; Tesla đã mua lại công ty để đưa công nghệ này vào nội bộ. Logic của chuỗi rất đơn giản nhưng hậu quả thì to lớn: Khi dung môi biến mất, hệ thống thu hồi dung môi, những lò sấy khổng lồ và mức tiêu thụ năng lượng của chúng cũng bị xóa khỏi nhà máy. Sản xuất cathode khô làm giảm trực tiếp nhu cầu diện tích sản xuất và năng lượng chi dùng để sấy vật liệu cathode.
Những điểm nổi bật
- Kuru elektrot mang khả năng giảm 6–15% chi phí sản xuất và tới 50% mức tiêu thụ năng lượng.
- Tesla công bố vào tháng 1 năm 2026 sản xuất hoàn toàn khô cả anot và catot cho pin 4680; điểm bước ngoặt là thành quả của năm năm nghiên cứu.
- Quy trình phủ khô có thể đạt độ dày điện cực lên tới 200 micromet.
- Sản xuất điện cực chiếm khoảng 8–9% tổng chi phí pack pin.
Chi phí, Năng lượng và Dấu chân Nhà máy: Các con số nói lên điều gì?
Các tuyên bố về tiết kiệm trải rộng trong một khoảng lớn, nguyên nhân là do cách đo lường được thực hiện từ đâu: chi phí cell, dây chuyền điện cực, hay CAPEX hay OPEX. Với việc loại bỏ NMP và lò sấy, dự kiến chi phí sản xuất cell giảm 6–15% và tiết kiệm tới 50% mức tiêu thụ năng lượng. Việc loại bỏ hoàn toàn NMP có thể chỉ giúp giảm 15–20% chi phí vật liệu. Về phía thiết bị, các tuyên bố còn táo bạo hơn: LiCAP báo cáo mức giảm khoảng 40% mức sử dụng năng lượng và tới 50% tổng chi phí sản xuất pin; AM Batteries dự báo giảm tới 30% CAPEX và trên 50% OPEX.
Các con số về dấu chân nhà máy cho thấy bức tranh nhất quán hơn: giảm tới 50% tại nhà máy và trên 60% ở khu vực phủ và sấy điện cực. Tốc độ sản xuất cũng được cải thiện - người ta nói đến thời gian sản xuất ngắn hơn 60–70% với quy trình phủ khô. Vì phần lớn các con số này đến từ các nhà sản xuất thiết bị và quy trình nên việc xác minh độc lập vẫn còn hạn chế; tuy nhiên một bài tổng quan so sánh có bình duyệt cũng xác nhận quy trình khô làm giảm mức sử dụng năng lượng và đơn giản hóa sản xuất.
Lợi thế của Điện cực Dày: Cơ hội và Giới hạn về Hiệu suất
Tác động hiệu suất thú vị nhất của quy trình khô là khả năng phủ các điện cực dày hơn. Trong quy trình ướt, hình phạt sấy của lớp phủ dày là rất nặng nề; trong quy trình khô, ràng buộc này phần lớn biến mất và độ dày lên tới 200 micromet trở nên khả thi. Điện cực dày đồng nghĩa với ít bộ thu dòng và separator hơn cho mỗi cell - ít trọng lượng chết hơn cho cùng mức năng lượng.
Và cũng có cơ sở định lượng. Khi khối lượng diện tích được tăng từ 15 lên 35 mg/cm², năng lượng sản xuất giảm 25% và năng lượng riêng tăng 14%. Một sự tương đương ấn tượng hơn: tăng khối lượng diện tích cathode từ 15 lên 30 mg/cm² mang lại lợi thế năng lượng tương đương với việc nâng năng suất riêng cathode từ 200 lên 300 mAh/g; chi phí cell có thể giảm tới 14%. Một tuyên bố từ thời Maxwell cũng hướng tới mật độ năng lượng trên 300 Wh/kg với điện cực khô, mức tăng khoảng 42,8%.
Nhưng ở đây một giới hạn vật lý có hiệu lực. Trong một điện cực rất dày như 45 mg/cm², chỉ 76% dung lượng lý thuyết có thể được sử dụng trong điều kiện thực tế; nguyên nhân là sự giới hạn trong vận chuyển ion. Nói cách khác, kỹ thuật về độ xốp và độ xoắn trong điện cực dày là điều kiện tiên quyết để biến lợi thế mật độ năng lượng thành hiện thực. Rủi ro nứt, bong lớp và cong vênh trong các lớp dày còn chưa kể.
Thách thức Kỹ thuật: Chất kết dính, Kiểm soát Độ dày và Mài mòn Thiết bị
Lựa chọn chất kết dính và quá trình fibril hóa PTFE
Nếu quy trình ướt sử dụng PVDF làm chất kết dính, thì hệ thống chất kết dính trong quy trình khô cần phải thay đổi. Cách tiếp cận phổ biến nhất là fibril hóa PTFE: Chất kết dính PTFE được trộn với bột vật liệu hoạt tính rồi ép trực tiếp để tạo fibril; độ bám dính của màng thu được vào bộ thu dòng điện và việc duy trì mật độ năng lượng là những chỉ số quan trọng. Việc lựa chọn sai chất kết dính có cấu trúc sẽ đòi lại toàn bộ lợi thế chi phí của quy trình khô bằng sự suy giảm hiệu suất pin.
Độ đồng nhất và tuổi thọ thiết bị
Việc phân bố vật liệu đồng đều trong các điện tô cỡ lớn, sự phân tán đồng nhất của bột và độ bám dính đều trong suốt quá trình ép là những bài toán kỹ thuật nghiêm trọng. Một vấn đề nữa là tính mài mòn: màng tự do có tính ăn mòn và làm hỏng nhanh các trục cán - đây là một khoản chi phí vận hành thường bị bỏ qua. Các báo cáo đầu năm 2026 về thiết bị tạo màng điện tô khô cỡ lớn của Tesla cho thấy vấn đề mở rộng quy mô này đang được nghiên cứu nghiêm túc.
Tesla 4680: Tình hình hiện tại (2026)
Quá trình chuyển đổi của Tesla sang sản xuất điện tô khô hoàn toàn không diễn ra trong một đêm. Công ty trước tiên đã đưa quy trình khô vào phía catốt; sản xuất catốt khô vốn đã giảm nhu cầu diện tích sản xuất và năng lượng sấy catốt. Bước đột phá được công bố vào đầu năm 2026 là việc đưa cả phía anốt sang quy trình khô hoàn toàn - vấn đề mà Musk mô tả là cực kỳ khó khăn chính là vận hành quy trình một cách đáng tin cậy ở sản lượng cao. Các nhà phân tích dự kiến phần lớn công suất điện tô khô sẽ được đưa vào vận hành từng bước trong suốt năm 2026.
Về phía sản phẩm, bức tranh ngày càng rõ ràng: Tesla đã đưa các cell 4680 trở lại Model Y vào tháng 1/2026. Việc sản xuất vật liệu catốt nội địa tại nhà máy ở Texas và các dây chuyền LFP ở Nevada dự kiến sẽ bắt đầu sản xuất trong năm 2026. Trong một bảng mục tiêu cũ hơn, dự kiến đến 2025 là 72 GWh và đến 2030 là 650 GWh sản lượng catốt khô; các con số này nhiều khả năng đã được điều chỉnh theo tiến độ hiện tại.
Chỉ riêng Tesla sao? Bức tranh toàn ngành
Điện tô khô không phải là trò chơi của riêng Tesla. Volkswagen đã công bố quy trình sơn khô riêng của mình; LG Energy Solution định nghĩa sơn khô là chìa khóa của đổi mới quy trình. Kỳ vọng thị trường cũng dự báo tăng trưởng, nhưng sự khác biệt giữa các dự báo xuất phát từ định nghĩa khác nhau: một dự báo đưa thị trường điện tô khô từ 1,57 tỷ đô la năm 2026 lên 6,50 tỷ đô la năm 2034 (tăng trưởng kép ~19,5%/năm), trong khi một ước tính với định nghĩa rộng hơn kéo dài từ 2,8 tỷ đô la lên 20,3 tỷ đô la (tăng trưởng kép 28%).
Ngược lại, thực tế hôm nay là: sơn ướt vẫn giữ vị thế quy trình tiêu chuẩn nhờ độ chín, khả năng mở rộng quy mô và hệ thống vật liệu đã ổn định. Sơn khô vẫn đang trong giai đoạn phát triển để sản xuất quy mô lớn và giả định chuyển đổi hoàn toàn trong ngắn hạn là không thực tế. Kịch bản nổi bật trong ngành là một tương lai hai lộ trình: trong khi phủ ướt vẫn là nền tảng của sản xuất khối lượng lớn, phủ khô sẽ phát triển như một cơ hội dài hạn. Câu hỏi quyết định bây giờ không phải là có chuyển hay không, mà là khi nào và trong điều kiện nào nên chuyển.
Kết luận: Hóa học vẫn vậy, Kinh tế đã thay đổi
Điện cực khô không mang đến hóa học mới cho pin lithium-ion; điều nó mang lại là khả năng sản xuất cùng loại hóa học đó với năng lượng ít hơn nhiều, dấu chân nhà máy nhỏ hơn nhiều và các điện cực dày hơn. Tóm lại: việc loại bỏ dung môi và lò sấy hứa hẹn tiết kiệm điển hình 6-15% chi phí pin, và lên đến 50% mức tiêu thụ năng lượng; điện cực dày có thể tăng năng lượng riêng tới 14% - nhưng việc lựa chọn chất kết dính, kiểm soát độ dày và giới hạn vận chuyển ion vẫn là những bài toán kỹ thuật cần được giải quyết xứng đáng với những lợi ích này. Việc Tesla đạt được sản xuất hoàn toàn khô trong 4680 là bằng chứng mạnh mẽ nhất rằng quy trình này có thể mở rộng quy mô; nhưng "ngai vàng" của phủ ướt trong ngành còn lâu mới chuyển giao.
Nguồn tài liệu
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y