Tesla 4680-də Quru Elektrod İstehsalını Necə Dəyişdirir?
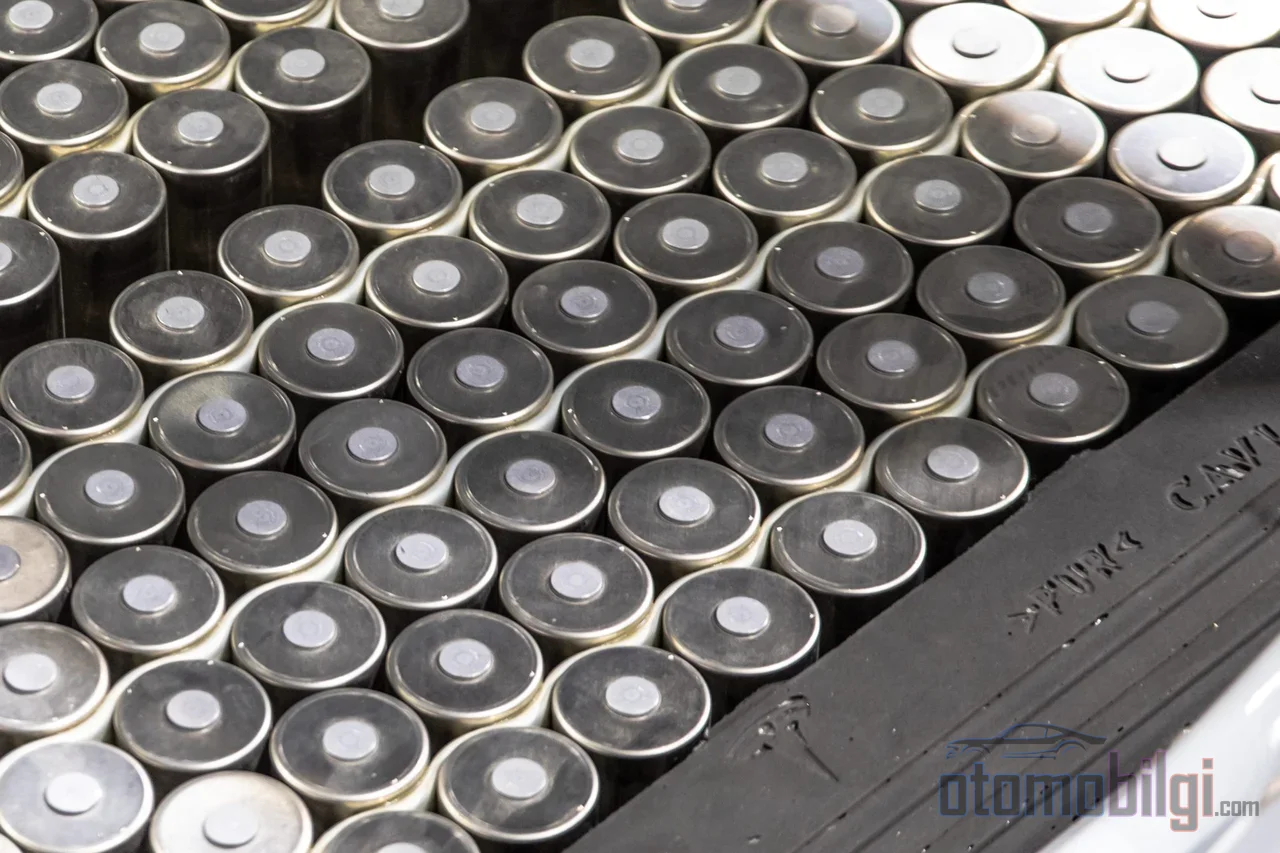
Lityum-ion hüceyrəsinin maya dəyərinin bəlkə də ən az müzakirə olunan maddəsi kimyanın özü deyil, elektrodların örtülmə üsuludur. Tesla, 2026-cı ilin yanvarında elan edilən və sonrakı həftələrdə təsdiqlənən inkişaf ilə 4680 hüceyrələrində anod və katod tərəfində tam quru elektrod istehsalına keçdiyini açıqladı. Elon Musk bu prosesin miqyaslarda işlək vəziyyətə gətirilməsini son dərəcə çətin kimi xarakterizə etdi; bu, beş illik mühəndislik səyin məhsulu idi. Bəs batareyanın içindəki kimyanı heç dəyişmədən, yalnız istehsal metodunu dəyişməklə nə qədər qazana bilərsiniz? Cavab, fabrikin ərazisindən enerji istehlakına və hüceyrə performansına qədər uzanan bir zəncirdə gizlənir.
Ənənəvi İslaq Örtük Necə İşləyir?
Bu gün lityum-ion istehsalının standart yolu slurry casting, yəni islaq örtükdür. Aktiv material, bağlayıcı və həlledici bir qarışdırıcıda slurry halına gətirilir, metal cərəyan toplayıcı folqa çəkilir, uzun qurutma sobalarından keçirilir və ardından kalandırlanaraq sıxılır. İstehsal zənciri böyük xətlərlə təxminən belə işləyir: slurry qarışdırma, örtülmə, qurutma, kalandırlama və son olaraq elektrod ilə separatorun dilimlənməsi.
Kritik nöqtə həlledicinin özüdür. Katod tərəfində istifadə olunan tipik həlledici NMP-dir (N-metil-2-pirolidon); vəzifəsi PVDF bağlayıcını həll etməkdir. NMP bu işi yaxşı görür, amma zəhərlidir və sobalarda buxarlanan hissənin geri qazanılması üçün kondensasiya sistemləri lazımdır. Bu, həm obyekt maya dəyəri, həm də davamlı bir enerji yükü deməkdir. Qurutma mərhələsində əlavə olaraq üç fiziki proses eyni anda yarışır: buxarlanma, bağlayıcının difuziyası və çökmə. Bağlayıcı quruma zamanı köçərək örtüyün homogenliyini poza bilər - bu, islaq prosesinin struktur zəifliklərindən biridir.
Miqyas hissi üçün bir çərçivə: 2017-ci il tarixli klassik bir texniki-iqtisadi təhlil göstərir ki, elektrod istehsalı ümumi paket maya dəyərinin təxminən %8-9-nu təşkil edir. Yəni örtük xəttində ediləcək bir inqilab, bütün batareya iqtisadiyyatını müəyyən edən deyil, amma əhəmiyyətli dərəcədə formalaşdıran bir maddə üzərində işləyir.
Quru Elektrod Prosesi Nə Edir, Nələri Tamamilə Ləğv Edir?
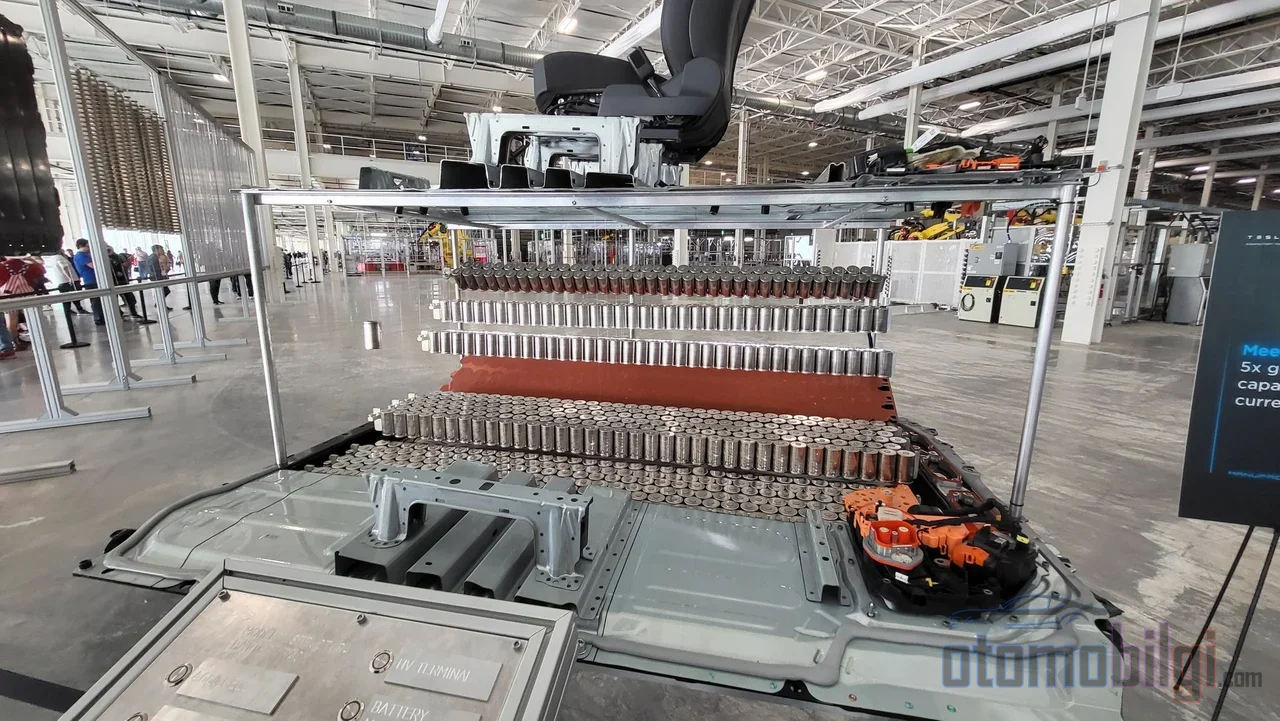
Quru elektrod istehsalında həlledici yoxdur; quru tozlar maşın təzyiqi ilə birbaşa öz-daşıyıcı bir filmə çevrilir və cərəyan toplayıcıya laminə edilir. Ən çox izlənən metod sərbəst film (freestanding film) istehsalı və laminasiyadır; quru toz püskürtmə və bağlama kimi alternativ yanaşmalar da tədqiq olunur.
Prosesin mənşəyi Maxwell Technologies-in inkişaf etdirdiyi quru elektrod örtük texnologiyasına əsaslanır; Tesla bu texnologiyanı şirkəti satın alaraq öz strukturuna daxil etdi. Zəncirin məntiqi sadədir, amma nəticələri böyükdür: həlledici ortadan qalxdıqda həlledici geri qazanma sistemi də, nəhəng qurutma sobaları da, onların enerji istehlakı da fabrikdən silinir. Quru katod istehsalı istehsal sahəsi ehtiyacını və katod materialının qurudulması üçün sərf olunan enerjini birbaşa azaldır.
Diqqət Çəkənlər
- Quru elektrot istehsal xərclərində %6–15, enerji istehlakında isə %50-ə qədər azalma potensialı daşıyır.
- Tesla, 2026-cı ilin yanvarında 4680 hücrelərində anod və katoda tam quru istehsalı elan etdi; yönqəmə nöqtəsi beş illik işin məhsuludur.
- Quru örtük 200 mikrometra qədər elektrot qalınlıkları təmin edə bilir.
- Elektrot istehsalı ümumi paket xərcinin təxminən %8–9-unu təşkil edir.
Xərc, Enerji və Zavod İzi: Rəqəmlər Nə Deyir?
Qənaət iddiaları geniş bir aralıqda yayılır və bunun səbəbi, ölçmənin haradan aparılmasından asılıdır: hücre xərci, elektrot xətti, CAPEX yoxsa OPEX. NMP-nin və qurutma sobalarının çıxarılması ilə hücre istehsal xərcində %6–15 azalma və enerji istehlakında %50-ə qədər qənaət proqnozlaşdırılır. NMP-nin tamamilə çıxarılması yalnız material xərcində %15–20 azalma təmin edə bilər. Avadanlıq tərəfində iddialar daha iddialıdır: LiCAP enerji istifadəsində təxminən %40, ümumi batareya istehsal xərcində isə %50-yə qədər azalma bildirir; AM Batteries CAPEX-də %30-a, OPEX-də isə %50-dən çox azalma proqnozlaşdırır.
Zavod izi tərəfindəki rəqəmlər daha tutarlı bir mənzərə çəkir: obyektdə %50-yə qədər, elektrot örtmə və qurutma sahəsində isə %60-dan çox kiçilmə bildirilir. İstehsal sürəti də qazanır - quru örtüklə %60–70 daha qısa istehsal müddətlərindən söhbət gedir. Bu rəqəmlərin əhəmiyyətli hissəsi avadanlıq və proses istehsalçılarından gəldiyi üçün müstəqil təsdiq hələ də məhduddur; lakin hakimli müqayisəli bir məcmuə də quru prosesin enerji istifadəsini azaldıb istehsalı sadələşdirdiyini təsdiqləyir.
Qalın Elektrot Üstünlüyü: Performans İmkanı və Sərhədi
Quru prosesin ən maraqlı performans təsiri, daha qalın elektrotdları örtmə imkanıdır. Yaş prosesdə qalın örtüyün qurutma cəzası ağırdır; quru prosesdə bu məhdudiyyət böyük ölçüdə qalxır və 200 mikrometra qədər qalınlıqlar mümkün olur. Qalın elektrot, hücre başına daha az cəm toplayıcı və separater deməkdir - eyni enerji üçün daha az ölü çəki.
Rəqəmsal təməli də var. Areal kütlə 15-dən 35 mq/sm²-yə qaldırıldıqda istehsal enerjisi %25 azalır və spesifik enerji %14 artır. Daha təsirli bir ekvivalentlik: katod areal kütləsini 15-dən 30 mq/sm²-yə çıxarmaq, katodun spesifik tutumunu 200-dən 300 mAh/q-a yüksəltməklə eyni enerji qazancını təmin edir; hücre xərci %14-ə qədər düşə bilər. Makswell dövründən gələn bir iddia da quru elektrotla 300 Wh/kq üzərində enerji sıxlığı, təxminən %42,8 artım istiqamətində idi.
Amma burada bir fizika sərhədi qüvvədədir. 45 mq/sm² kimi çox qalın bir elektrotda praktik şəraitdə nəzəri tutumun yalnız %76-sı istifadə edilə bilir; səbəb ion daşınmasının məhdudlaşdırılmasıdır. Yəni qalın elektrotda porozite və tortuozite mühəndisliyi, enerji sıxlığı üstünlüyünü real etməyin ön şərtidir. Qalın təbəqələrdə çat, delaminasiya və əyilmə riskləri də əlavədir.
Texniki Çətinliklər: Binder, Qalınlıq Nəzarəti və Avadanlıq Aşınması
Bağlayıcı seçimi və PTFE fibrilasiyası
Ələddə prosesdə bağlayıcı kimi PVDF istifadə olunursa, quru prosesdə bağlayıcı sisteminin dəyişdirilməsi lazımdır. Ən geniş yayılmış yanaşma PTFE fibrilasiyasıdır: PTFE bağlayıcı aktiv material tozu ilə qarışdırılır və birbaşa sıxılaraq fibrilasiya olunur; alınan filmin cəm yığıcısına yapışması və enerji sıxlığının qorunması kritik metriklerdir. Yanlış bağlayıcı seçimi, quru prosesin bütün maliyyə üstünlüyünü hüceyrə performansı itkisi ilə geri ödədəcək bir quruluşdur.
Homojenlik və avadanlıq ömrü
Geniş formatlı elektrodlarda ardıcıl material paylanması, tozların homojen dispersiyası və laminasiya boyu bərabər yapışma ciddi mühəndislik problemləridir. Bir də işin abraziv tərəfi var: sərbəst film aşındırıcıdır və kalandırma rulonlarını tez köhnəldir - bu, adətən nəzərdən qaçan bir əməliyyat xərci bəndidir. Tesla-nın geniş formatlı quru elektrod film formalaşdırma avadanlıqlarına dair 2026 başındakı hesabatlar, məhz bu miqyaslama probleminin üzərində işlədiyini göstərir.
Tesla 4680-də Cari Vəziyyət (2026)
Tesla-nın tam quru elektrod istehsalına keçidi bir gecədə olmadı. Şirkət əvvəlcə katod tərəfində quru prosesi işə saldı; quru katod istehsalı artıq istehsal sahəsi ehtiyacını və katod qurutma enerjisini azaldırdı. 2026-nın başında elan edilən dönüş nöqtəsi, anod tərəfinin də tamamilə quru prosesə köürülməsi idi - Musk-ın son dərəcə çətin adlandırdığı problem, prosesin yüksək həcmdə etibarlı şəkildə işləməsi idi. Analitiklər quru elektrod tutumunun əksəriyyətinin 2026 boyu mərhəməli şəkildə işə salınacağını gözləyir.
Məhsul tərəfində mənzərə aydınlaşır: Tesla 4680 hüceyrələrini Yanvar 2026-da Model Y-yə geri qoydu. Təksas-dakı zavodda yerli katod materialı istehsalı və Nevada-dakı LFP xəttlərinin 2026 içində istehsala başlaması gözlənilir. Daha köhnə bir hədəf cədvəlində 2025-ə qədər 72 GWh, 2030-a qədər 650 GWh quru katod istehsalı nəzərdə tutulurdu; bu rəqəmlərin cari təqvimə görə yenidən nəzərdən keçirilmiş olması ehtimal edilir.
Yalnız Tesla mı? Sahə Ümumi Baxış
Quru elektrod yalnız Tesla-nın oyunu deyil. Volkswagen öz quru örtük prosesini elan etdi; LG Energy Solution quru örtüyü proses innovasiyasının açarı kimi tərif edir. Bazar gözləntiləri də artım proqnozlaşdırır, lakin proyeksiyalar arasındakı fərq tərif fərqlərindən qaynaqlanır: bir proyeksiya quru elektrod bazarını 2026-da 1,57 milyard dollardan 2034-də 6,50 milyard dollara (illik ~%19,5 mürəkkəb artım) daşıyarkən, daha geniş tərifi olan başqa bir təxmin 2,8 milyard dollardan 20,3 milyard dollara (%28 mürəkkəb artım) uzanır.
Bunun müqabilində bu günün reallığı budur: ələddə örtük yetkinliyi, miqyaslanabilirliyi və yerləşmiş material sistemlərinə görə hələ də qeydiyyatlı proses mövqeyindədir. Quru örtük böyük miqyaslı istehsal üçün hələ də inkişaf mərhələsindədir və yaxın gələcəkdə tam bir keçid fərziyyəsi realist deyil. Sahədə önə çıxan senari iki yollu bir gələcəkdir: ıslak kaplama yüksək həcmli istehsalın təmeli qalarkən quru kaplama uzunmüddətli fürsət kimi böyüyəcək. Qərar sualı artıq keçib-keçməmək deyil, nə vaxt və hansı şərtlərdə keçməkdir.
Nəticə: Kimya Eyni, İqtisadiyyat Dəyişdi
Quru elektrod litium-ion hüceyrəsində yeni bir kimya gətirmir; gətirdiyi şey, eyni kimyanı çox daha az enerji ilə, çox daha kiçik bir fabrika izi ilə və daha qalın elektrodlarla istehsal etmək qabiliyyətidir. Xülasə: həlledici və qurutma sobalarının çıxarılması hüceyrə xərcində tipik olaraq %6-15, enerji istehlakında isə %50-ə qədər qənaət vəd edir; qalın elektrodlar spesifik enerjini %14-ə qədər artıra bilir - lakin bağlayıcı seçimi, qalınlıq nəzarəti və ion daşınması sərhədləri, bu qazancları haqlamağı tələb edən mühəndislik problemləri kimi durmaqda davam edir. Tesla'nın 4680-də tam quru istehsala çatması, prosesin miqyaslana bilməsinin ən güclü sübutudur; amma isladan kaplamanın sektordakı taxtını təhvil verməsi üçün daha var.
Mənbələr
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y