تسلا در باتری 4680 تولید الکترود خشک را چگونه تغییر میدهد؟
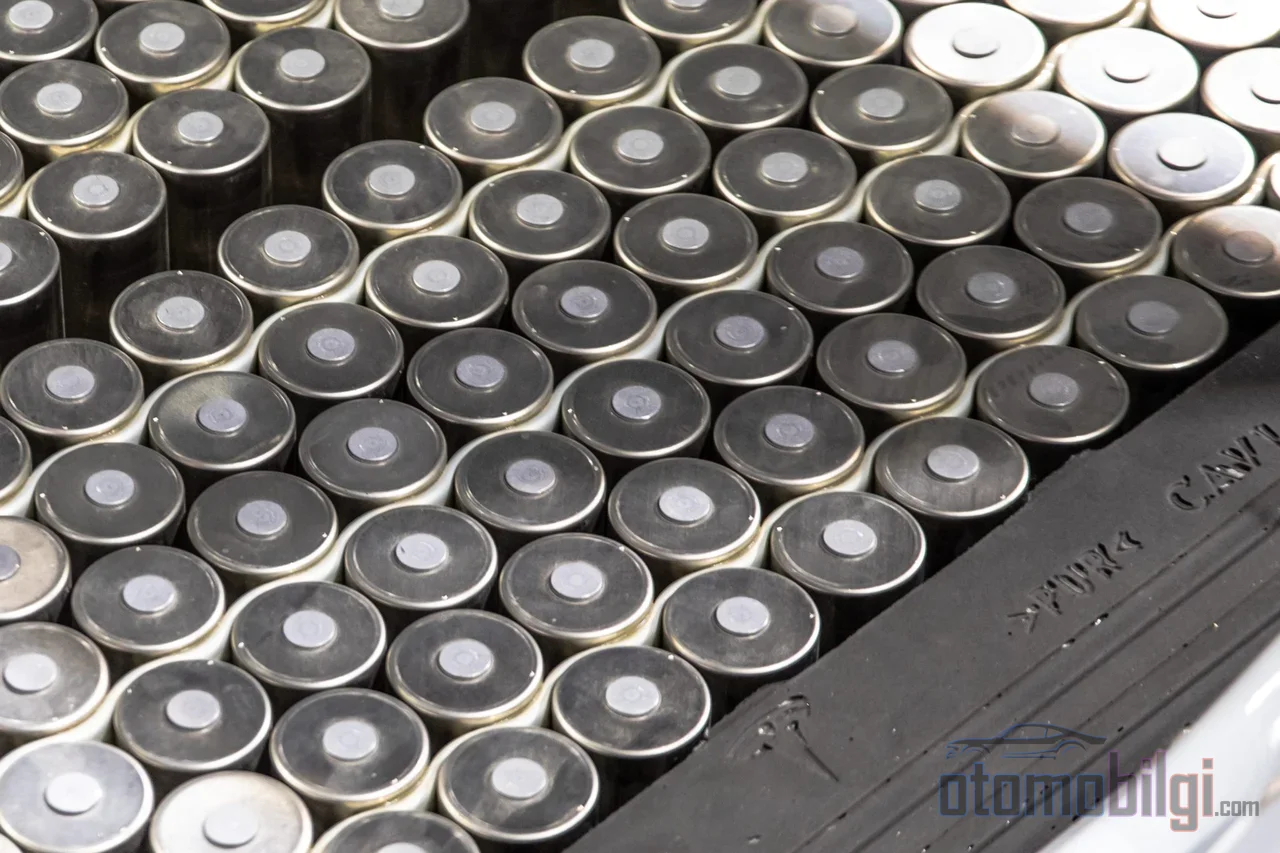
شاید کمترین موضوع بحثشده در هزینه یک سلول لیتیوم-یونی، خودِ شیمی نباشد، بلکه نحوه پوششدهی الکترود باشد. تسلا با توسعهای که در ژانویه 2026 اعلام و در هفتههای بعد تأیید شد، اعلام کرد که در سلولهای 4680 به تولید الکترود کاملاً خشک در سمت آند و کاتد گذاشته است. الان ماسک این فرآیند را برای عملیاتی شدن در مقیاس، بسیار دشوار توصیف کرد؛ حاصل تلاش مهندسی پنجسالهای بود. اما بدون تغییر شیمی داخل باتری و فقط با تغییر روش تولید، چقدر میتوان صرفهجویی کرد؟ پاسخ در زنجیرهای پنهان است که از ردپای کارخانه تا مصرف انرژی و عملکرد سلول گسترده است.
پوششدهی مرسوم و تر چگونه کار میکند؟
امروز روش استاندارد تولید لیتیوم-یونی، slurry casting یعنی پوششدهی تر است. مواد فعال، بایندر و حلال در یک همزن به دوغاب تبدیل میشوند، روی فویل جمعکننده جریان فلزی مالیده میشوند، از کورههای خشککن طولانی عبور میکنند و سپس با کالندر کردن فشرده میشوند. زنجیره تولید در کارخانههای بزرگ به این صورت عمل میکند: همزدن دوغاب، پوششدهی، خشک کردن، کالندر کردن و در نهایت برش الکترود و جداکننده.
نقطه حساس، خودِ حلال است. حلال متداول در سمت کاتد، NMP است (N-متیل-2-پیرولیدون)؛ وظیفه آن حل کردن بایندر PVDF است. NMP این کار را خوب انجام میدهد اما سمی است و برای بازیابی بخشی که در کورهها تبخیر میشود، به سیستمهای تقطیر نیاز است. این یعنی هم هزینه تأسیسات و هم یک بار انرژی دائمی. در مرحله خشک شدن همچنین سه فرآیند فیزیکی همزمان با هم رقابت میکنند: تبخیر، نفوذ بایندر و تهنشینی. بایندر در حین خشک شدن مهاجرت میکند و میتواند یکنواختی پوشش را از بین ببرد - این یکی از ضعفهای ساختاری فرآیند تر است.
چارچوبی برای درک مقیاس: یک تحلیل فنی-اقتصادی کلاسیک متعلق به سال 2017 نشان میدهد که تولید الکترود حدود 8 تا 9 درصد از کل هزینه پکیج را تشکیل میدهد. یعنی انقلابی که در خط پوششدهی رخ میدهد، اقتصاد کل باتری را تعیین نمیکند اما بر قلمی اثرگذار و شکلدهنده کار میکند.
فرآیند الکترود خشک چه میکند و چه چیزهایی را کاملاً حذف میکند؟
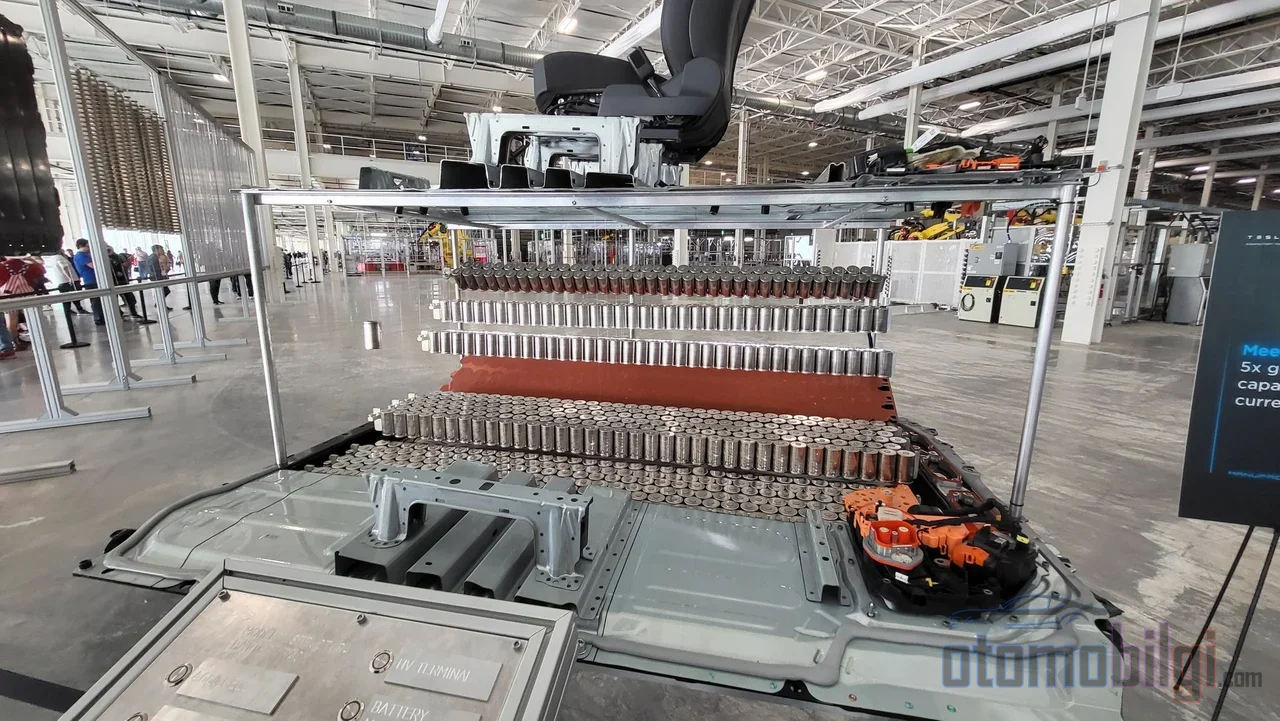
در تولید الکترود خشک، حلالی وجود ندارد؛ پودرهای خشک با فشار ماشین مستقیماً به یک فیلم خودنقلکننده تبدیل میشوند و روی جمعکننده جریان لمینیت میشوند. رایجترین روش دنبالشده، تولید فیلم آزاد (freestanding film) و لمینیت است؛ رویکردهای جایگزین مانند پاشش پودر خشک و باند کردن نیز در حال پژوهش هستند.
خاستگاه این فرآیند به فناوری پوششدهی الکترود خشک توسعهیافته توسط Maxwell Technologies برمیگردد؛ تسلا این فناوری را با خرید شرکت به مجموعه خود افزود. منطق زنجیره ساده اما نتایج آن بزرگ است: با حذف حلال، سیستم بازیابی حلال، کورههای خشککن عظیم و مصرف انرژی آنها نیز از کارخانه پاک میشود. تولید کاتد خشک، نیاز به فضای تولید و انرژی صرفشده برای خشک کردن ماده کاتد را مستقیماً کاهش میدهد.
نکات برجسته
- الکترود خشک پتانسیل کاهش ۶ تا ۱۵ درصد در هزینه تولید و تا ۵۰ درصد در مصرف انرژی را حمل میکند.
- تسلا در ژانویه 2026 تولید کاملا خشک آند و کاتد را در سلولهای 4680 اعلام کرد؛ نقطه شکست، حاصل پنج سال کار بود.
- پوشش خشک میتواند ضخامت الکترود تا 200 میکرومتر را فراهم کند.
- تولید الکترود حدود ۸ تا ۹ درصد از کل هزینه پکیج را تشکیل میدهد.
هزینه، انرژی و ردپای کارخانه: اعداد چه میگویند؟
ادعاهای صرفهجویی در بازه گستردهای پخش هستند و دلیل آن به محل اندازهگیری بستگی دارد: هزینه سلول، خط الکترود، CAPEX یا OPEX. با حذف NMP و کورههای خشککن، کاهش ۶ تا ۱۵ درصدی در هزینه تولید سلول و صرفهجویی تا ۵۰ درصدی در مصرف انرژی پیشبینی میشود. حذف کامل NMP میتواند تنها در هزینه مواد، کاهش ۱۵ تا ۲۰ درصدی ایجاد کند. در سمت تجهیزات، ادعاها جسورانهتر است: LiCAP کاهش حدود ۴۰ درصدی در مصرف انرژی و تا ۵۰ درصد در کل هزینه تولید باتری را گزارش میکند؛ AM Batteries کاهش ۳۰ درصدی در CAPEX و بیش از ۵۰ درصد در OPEX را پیشبینی میکند.
اعداد مربوط به ردپای کارخانه تصویر هماهنگتری ترسیم میکنند: کاهش تا ۵۰ درصد در تاسیسات و بیش از ۶۰ درصد در بخش پوششدهی و خشک کردن الکترود گزارش شده است. سرعت تولید نیز بهره میبرد - از زمانهای تولید ۶۰ تا ۷۰ درصد کوتاهتر با پوشش خشک صحبت میشود. چون بخش قابل توجهی از این اعداد از تولیدکنندگان تجهیزات و فرآیند میآید، راستیآزمایی مستقل هنوز محدود است؛ با این حال، یک گردآوری تطبیقی داوریشده نیز تایید میکند که فرآیند خشک مصرف انرژی را کاهش و تولید را سادهتر میکند.
مزیت الکترود ضخیم: فرصت و مرز عملکرد
جالبترین اثر عملکردی فرآیند خشک، امکان پوششدهی الکترودهای ضخیمتر است. در فرآیند تر، جریمه خشک کردن پوشش ضخیم سنگین است؛ در فرآیند خشک، این محدودیت تا حد زیادی برطرف میشود و ضخامتهای تا 200 میکرومتر ممکن میشوند. الکترود ضخیم یعنی جمعکننده جریان و جداکننده کمتر برای هر سلول - وزن مرده کمتر برای همان انرژی.
پایه عددی هم دارد. وقتی جرم سطحی از ۱۵ به ۳۵ mg/cm² افزایش یابد، انرژی تولید ۲۵ درصد کاهش و انرژی ویژه ۱۴ درصد افزایش مییابد. یک همارزی تاثیرگذارتر: افزایش جرم مساحتی کاتد از 15 به 30 میلیگرم بر سانتیمتر مربع، همان بهبود انرژی را فراهم میکند که افزایش ظرفیت ویژه کاتد از 200 به 300 میلیآمپر ساعت بر گرم به همراه دارد; هزینه سلول میتواند تا ۱۴ درصد کاهش یابد. ادعایی از دوران Maxwell نیز در جهت چگالی انرژی بالای 300 Wh/kg با الکترود خشک، یعنی افزایش حدود ۴۲.۸ درصدی، مطرح بود.
اما اینجا یک مرز فیزیکی در کار است. در الکترود بسیار ضخیمی مانند ۴۵ mg/cm²، در شرایط عملی تنها ۷۶ درصد ظرفیت تئوری قابل استفاده است؛ دلیل آن محدود شدن انتقال یون است. یعنی مهندسی تخلخل و پیچانیدگی در الکترود ضخیم، پیششرط واقعی کردن مزیت چگالی انرژی است. خطرات ترکخوردگی، لایهلایه شدن و پیچخوردگی در لایههای ضخیم نیز به اینها اضافه میشود.
چالشهای فنی: چسب، کنترل ضخامت و سایش تجهیزات
انتخاب چسبنده و فیبریلاسیون PTFE
اگر در فرایند تر از PVDF بهعنوان چسبنده استفاده میشود، در فرایند خشک باید سیستم چسبنده تغییر کند. رایجترین رویکرد، فیبریلاسیون PTFE است: چسبنده PTFE با پودر ماده فعال مخلوط میشود و با فشردهسازی مستقیم فیبریله میشود؛ چسبندگی فیلم حاصل به جریانگیر و حفظ تراکم انرژی معیارهای حیاتی هستند. انتخاب نادرست چسبنده، ساختاری است که کل مزیت هزینهای فرایند خشک را با از دست دادن عملکرد سلول جبران خواهد کرد.
همگنی و عمر تجهیزات
توزیع یکنواخت مواد در الکترودهای بزرگمقیاس، پراکندگی همگن پودرها و چسبندگی یکنواخت در طول لمیناسیون، مسائل مهندسی جدیای هستند. یک جنبه سایشی هم وجود دارد: فیلم آزاد ساینده است و غلتکهای کالندر را بهسرعت فرسوده میکند - این معمولاً یک قلم هزینه عملیاتی مورد غفلت قرارگرفته است. گزارشهای اوایل 2026 درباره تجهیزات تشکیل فیلم الکترود خشک بزرگمقیاس تِسلا نشان میدهد که دقیقاً روی این مسئله مقیاسپذیری کار میشود.
وضعیت فعلی در Tesla 4680 (2026)
گذار تِسلا به تولید کاملاً خشک الکترود یکشبه رخ نداد. شرکت ابتدا فرایند خشک را در سمت کاتد فعال کرد؛ تولید کاتد خشک از قبل نیاز به فضای تولید و انرژی خشککردن کاتد را کاهش میداد. نقطه عطف اعلامشده در اوایل 2026، انتقال کامل سمت آند به فرایند خشک بود - مشکلی که ماسک آن را بهشدت دشوار توصیف کرد، کارکرد قابلاعتماد فرایند در حجم بالا بود. تحلیلگران انتظار دارند بیشتر ظرفیت الکترود خشک در طول 2026 بهتدریج وارد مدار شود.
در سمت محصول، تصویر در حال روشن شدن است: تِسلا در ژانویه 2026 سلولهای 4680 را دوباره به Model Y برگرداند. انتظار میرود تولید کاتد داخلی در تأسیسات تگزاس و راهاندازی خطوط LFP در نوادا در طول 2026 آغاز شود. در یک جدول هدف قدیمیتر، تولید کاتد خشک تا 2025 به میزان 72 GWh و تا 2030 به میزان 650 GWh پیشبینی شده بود؛ محتمل است که این ارقام بر اساس تقویم فعلی تجدیدنظر شده باشند.
فقط تِسلا؟ نگاهی به کل صنعت
الکترود خشک فقط بازی تِسلا نیست. فولکسواگن فرایند پوششدهی خشک خود را اعلام کرد؛ LG Energy Solution پوششدهی خشک را کلید نوآوری فرایند میداند. انتظارات بازار نیز رشد را پیشبینی میکنند، اما تفاوت میان پروجکشنها ناشی از تفاوتهای تعریفی است: در حالی که یک پروجکشن بازار الکترود خشک را از 1.57 میلیارد دلار در 2026 به 6.50 میلیارد دلار در 2034 (رشد مرکب سالانه حدود 19.5 درصد) میبرد، برآورد دیگری با تعریف گستردهتر از 2.8 میلیارد دلار به 20.3 میلیارد دلار (رشد مرکب 28 درصد) میرسد.
در مقابل، واقعیت امروز چنین است: پوششدهی تر به دلیل بلوغ، مقیاسپذیری و سیستمهای مواد جاافتاده، همچنان فرایند غالب است. پوششدهی خشک همچنان در مرحله توسعه برای تولید بزرگمقیاس است و فرض گذار کامل در کوتاهمدت واقعبینانه نیست. سناریوی برجسته در صنعت، آیندهای دومسیره است: در حالی که پوشش تر اساس تولید با حجم بالا باقی میماند، پوشش خشک به عنوان یک فرصت بلندمدت رشد خواهد کرد. پرسش تصمیم دیگر گذر یا نگذرتن نیست، بلکه چه زمانی و در چه شرایطی گذر کردن است.
نتیجه: شیمی همان، اقتصاد تغییر کرده
الکترود خشک شیمی جدیدی به سلول لیتیوم-یون نمیآورد؛ آنچه میآورد، توانایی تولید همان شیمی با انرژی بسیار کمتر، ردپای کارخانه بسیار کوچکتر و الکترودهای ضخیمتر است. به طور خلاصه: حذف حلال و کورههای خشککن معمولاً وعده صرفهجویی 6 تا 15 درصدی در هزینه سلول و تا 50 درصد در مصرف انرژی میدهد؛ الکترودهای ضخیم میتوانند انرژی ویژه را تا 14 درصد افزایش دهند - اما انتخاب چسب، کنترل ضخامت و محدودیتهای انتقال یون همچنان به عنوان مسائل مهندسیای که استحقاق این دستاوردها را میطلبند باقی ماندهاند. دسترسی تسلا به تولید کاملاً خشک در 4680، قویترین شاهد مقیاسپذیر بودن این فرآیند است؛ اما هنوز راه زیادی تا واگذاری تخت پوشش تر در صنعت باقی مانده.
منابع
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y