Hogyan forradalítja a Tesla a 4680-es elemek száraz elektródás gyártását?
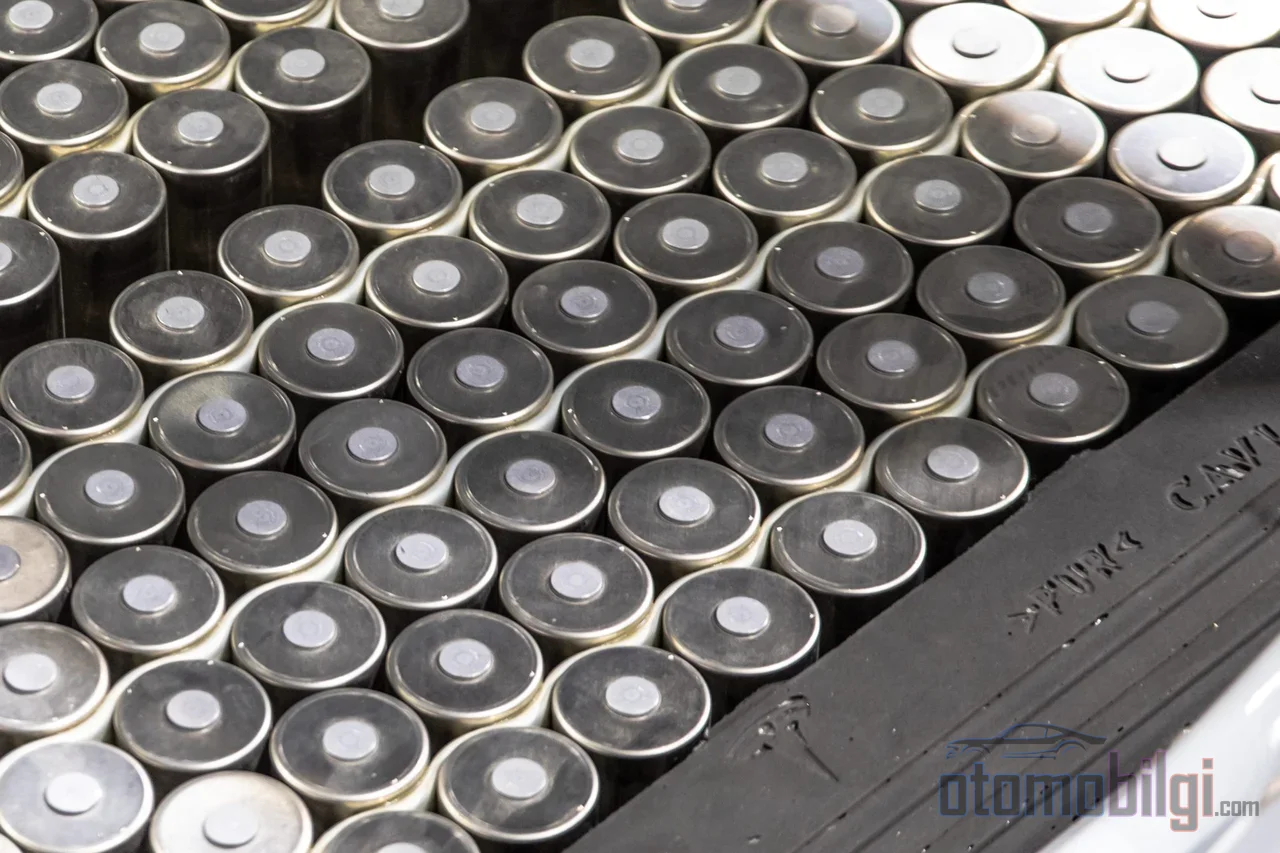
A talán legkevésbé megbeszélt tétel egy lítium-ion cella költségében nem maga a kémia, hanem az elektród bevonatának módja. A Tesla, a 2026 januárjában bejelentett és a következő hetekben megerősített fejlesztéssel bejelentette, hogy áttért a teljesen száraz elektródgyártásra az anód és a katóds oldalon a 4680 cellákban. Elon Musk ezt a folyamatot méretezhetővé tételét rendkívül nehéznek nevezte; ez volt egy ötéves mérnöki erőfeszítés gyümölcse. De mennyit nyerhet, ha egy akkumulátor kémiai összetételét egyáltalán nem változtatja meg, csak a gyártási módszert? A válasz egy láncban rejlik, amely a gyár lábnyomától az energiafogyasztáson át a cellateljesítményig terjed.
Hogyan működik a hagyományos nedves bevonat?
Ma a lítium-ion gyártás standard módja a slurry casting, vagyis a nedves bevonat. Az aktív anyagot, a kötőanyagot és az oldószert egy keverőben slurryvé alakítják, fém áramgyűjtő fóliára viszik fel, hosszú szárítósütőkön vezetik át, majd kalenderálással tömörítik. A gyártási lánc nagy vonalakban így működik: slurry keverés, bevonat, szárítás, kalenderálás, és végül az elektród és a szeparátor felszeletelése.
A kritikus pont maga az oldószer. A katóds oldalon használt tipikus oldószer az NMP (N-metil-2-pirrolidon); feladata a PVDF kötőanyag oldása. Az NMP jól elvégzi ezt a feladatot, de mérgező, és kondenzációs rendszerekre van szükség a sütőkben elpárolgó rész visszanyeréséhez. Ez egyszerre jelent létesítményi költséget és folyamatos energiaigényt. A szárítási szakaszban ezenkívül három fizikai folyamat versenyez egyszerre: párolgás, kötőanyag-diffúzió és ülepedés. A kötőanyag a szárítás során vándorolhat, rontva a bevonat homogenitását - ez a nedves folyamat egyik strukturális gyengesége.
Egy keret a lépték érzetéhez: Egy 2017-es klasszikus technikai-gazdasági elemzés azt mutatja, hogy az elektródgyártás a teljes csomagköltség körülbelül 8-9%-át teszi ki. Tehát a bevonatvonalon végrehajtott forradalom nem azt a tételt alakítja, amely meghatározza az egész akkumulátor-gazdaságot, de jelentősen formálja azt.
Mit tesz a száraz elektródfolyamat, és mit töröl el teljesen?
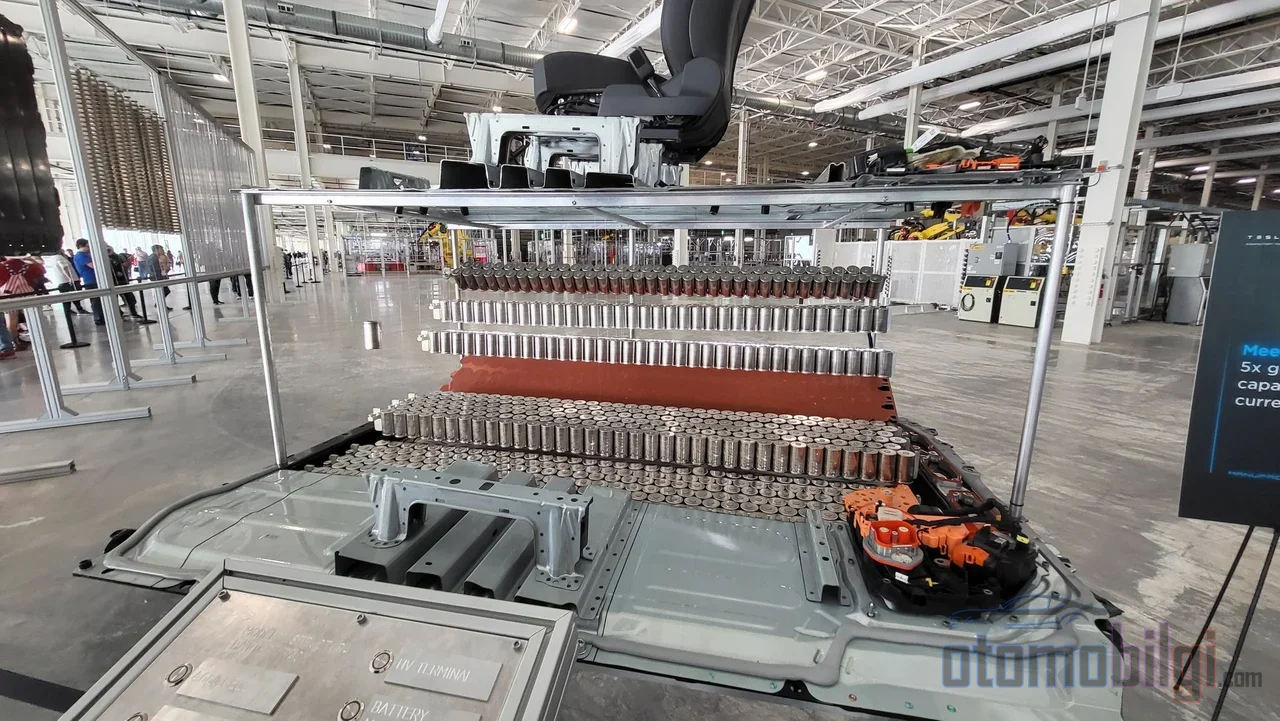
A száraz elektródgyártásban nincs oldószer; a száraz porok gépi nyomással közvetlenül önhordó filmmé alakulnak, és az áramgyűjtőre laminálják. A legszélesebben követett módszer a szabad film (freestanding film) gyártása és laminálása; alternatív megközelítések, mint a száraz por szórása és kötése, szintén kutatás alatt állnak.
A folyamat eredete a Maxwell Technologies által fejlesztett száraz elektródbevonat technológiára nyúlik vissza; a Tesla a cég megvásárlásával integrálta ezt a technológiát. A lánc logikája egyszerű, de a következmények nagyok: ha az oldószer eltűnik, az oldószer-visszanyerési rendszer is, az óriási szárítósütők is, és azok energiafogyasztása is törlődik a gyárból. A száraz katóds gyártás közvetlenül csökkenti a gyártási terület szükségletét és a katóds anyag szárítására fordított energiát.
Kiemeltek
- A száraz elektró a gyártási költségben 6-15%-os, az energiafogyasztásban pedig akár 50%-os csökkenés lehetőségét hordozza.
- A Tesla 2026 januárjában bejelentette a 4680 cellák anód és katód teljesen száraz gyártását; az áttörés ötéves munka gyümölcse.
- A száraz bevonat 200 mikrométerig terjedő elektródavastagságokat tesz lehetővé.
- Az elektródagyártás a teljes cellaköltség körülbelül 8-9%-át teszi ki.
Költség, Energia és Gyári Lábjegyzet: Mit mondanak a számok?
A megtakarítási állítások széles tartományban szórnak, és ennek oka, hogy a mérés honnan történik, attól függ: cellaköltségről, elektródasorról, CAPEX-ről vagy OPEX-ről van szó. Az NMP és a szárító kemencék kihagyásával a cellagyártási költség 6-15%-os csökkenése és az energiafogyasztásban akár 50%-os megtakarítás várható. Az NMP teljes eltávolítása önmagában már csak a nyersanyagköltségben 15-20%-os csökkenést eredményezhet. A berendezések oldalon az állítások magabztosabbak: A LiCAP az energiafelhasználásban körülbelül 40%, a teljes akkumulátorgyártási költségben pedig akár 50%-os csökkenést jelent; az AM Batteries a CAPEX-ben 30%-os, az OPEX-ben pedig 50% feletti csökkenést vár.
A gyári lábnyom oldalon a számok következetesebb képet mutatnak: az üzemben akár 50%, az elektródabevonási és szárítási területen pedig 60% feletti zsugorodásról számolnak be. A gyártási sebesség is nyer - a száraz bevonattal 60-70%-kal rövidebb gyártási időkről esik szó. Mivel e számok jelentős része berendezés- és folyamategyénektől származik, a független validáció továbbra is korlátozott; azonban egy lektorált összehasonlító áttekintés is megerősíti, hogy a száraz folyamat csökkenti az energiafelhasználást és egyszerűsíti a gyártást.
A Vastag Elektróda Előnye: Teljesítmény Lehetőség és Határ
A száraz folyamat legérdekesebb teljesítményhatása a vastagabb elektródák bevonatának lehetősége. A nedves folyamatban a vastag bevonat szárítási büntetése nehéz; a száraz folyamatban ez a korlát nagyrészt megszűnik, és 200 mikrométerig terjedő vastagságok válnak lehetővé. A vastag elektróda kevesebb áramgyűjtőt és szeparátort jelent cellánként - ugyanannyi energiához kevesebb halott súly.
Szám alapja is van. Amikor az areális tömeget 15-ről 35 mg/cm²-re emelik, a gyártási energia 25%-kal csökken, a specifikus energia pedig 14%-kal nő. Egy még feltűnőbb egyenértékűség: a katód areális tömegének 15-ről 30 mg/cm²-re való emelése ugyanazt az energianyerést adja, mint a katód specifikus kapacitásának 200-ról 300 mAh/g-re emelése; a cellaköltség akár 14%-kal is csökkenhet. A Maxwell-korszakból származó egy állítás szerint a száraz elektródával 300 Wh/kg feletti energiasűrű, körülbelül 42,8%-os növekedés irányában volt.
De itt egy fizikai határ lép működésbe. Nagyon vastag, például 45 mg/cm² elektródánál a gyakorlati körülmények között az elméleti kapacitásnak mindössze 76%-a hasznosítható; ennek oka az iontranszport korlátozása. Tehát a vastag elektróda porozitás- és tortuositásmérnöksége az energiasűrűségi előny valóságos tételének előfeltétele. A vastag rétegekben a repedés, a delamináció és a görbülés kockázata is hozzájárul.
Technikai Kihívások: Kötőanyag, Vastagságkontroll és Berendezéskopás
Kötőanyag kiválasztása és a PTFE fibrilláció
Ha a nedves eljárásban PVDF-et használnak kötőanyagként, a száraz eljárásban meg kell változtatni a kötőanyag-rendszert. A legelterjedtebb megközelítés a PTFE fibrilláció: a PTFE kötőanyagot az aktív anyag porával keverik, és közvetlen összenyomással fibrillálják; a kapott fólia áramgyűjtőhöz tapadása és az energiasűrűség megőrzése kritikus mérőszámok. A rossz kötőanyag-választás olyan felépítés, amely a száraz eljárás teljes költségelőnyét a cellateljesítmény romlásával fizetteti vissza.
Homogenitás és a berendezések élettartama
Nagy méretű elektródáknál a következetes anyageloszlás, a porok homogén diszperziója és a laminálás mentén egyenletes tapadás komoly mérnöki kihívások. Emellett ott van a dolog csiszoló oldala is: a szabad fólia csiszolóhatású, és gyorsan elkopik a kalander-hengereket – ez egy gyakran figyelmen kívül hagyott üzemeltetési költségtétel. A Tesla nagy méretű, száraz elektróda-fóliaképző berendezéseiről szóló 2026 eleji jelentései éppen ennek a skálázási problémának a megoldásán végzett munkát jelzik.
A Tesla 4680 jelenlegi helyzete (2026)
A Tesla átállása a teljesen száraz elektróda-gyártásra nem egy éjszaka alatt történt. A vállalat először a katódon vezette be a száraz eljárást; a száraz katódagyártás már önmagában csökkentette a gyártótér-igényt és a katódaszárítás energiáját. A 2026 elején bejelentett áttörési pont az volt, hogy az anód oldala is teljesen száraz eljárásra került át – Musk rendkívül nehéznek nevezett problémája az volt, hogy az eljárás nagy térfogatban megbízhatóan működjön. Az elemzők arra számítanak, hogy a száraz elektródás kapacitás nagy része 2026 folyamán fokozatosan lép üzembe.
A termékoldalon tisztul a kép: a Tesla 2026 januárjában visszahelyezte a 4680 cellákat a Model Y-be. A texasi üzemben a hazai katódaanyag-gyártás, valamint a nevadai LFP sorok 2026-ban várhatóan megkezdik a termelést. Egy régebbi célbemutató 2025-ig 72 GWh, 2030-ig 650 GWh száraz katódagyártást irányozott elő; valószínű, hogy ezek a számok a jelenlegi ütemterv szerint felülvizsgálatra kerültek.
Csak a Tesla? Ágazati áttekintés
A száraz elektróda nem kizárólag a Tesla játéka. A Volkswagen bejelentette saját száraz bevonatolási eljárását; az LG Energy Solution a száraz bevonatolást a folyamatinnováció kulcsának tekinti. A piaci várakozások is növekedést jeleznek, azonban a előrejelzések közötti különbség definíciós eltérésekből ered: egy előrejelzés a száraz elektróda piacát 2026-ban 1,57 milliárd dollárról 2034-re 6,50 milliárd dollárra emeli (~19,5%-os éves összetett növekedés), míg egy tágabban definiált másik becslés 2,8 milliárd dollárról 20,3 milliárd dollárra ível (28%-os összetett növekedés).
Ezzel szemben a mai valóság a következő: a nedves bevonatolás érettsége, skálázhatósága és bevezetett anyagrendszerei miatt továbbra is a bejegyzett eljárás pozíciójában van. A száraz bevonatolás a nagy volumenű gyártáshoz még fejlesztési fázisban van, és a közeljövőben egy teljes átállás feltételezése nem reális. Az ágazatban kiemelkedő forgatókönyv egy kettős útú jövő: míg a nedves bevonat marad a nagy volumenű gyártás alapja, a száraz bevonat hosszú távú lehetőségként fog növekedni. A döntési kérdés már nem az, hogy érdemes-e átállni, hanem hogy mikor és milyen feltételek mellett.
Következtetés: Ugyanaz a kémia, de megváltozott a gazdaságosság
A száraz elektród nem hoz új kémiát a lítium-ion cellába; amit hoz, az a képesség, hogy ugyanazt a kémiát sokkal kevesebb energiával, sokkal kisebb gyári lábnyommal és vastagabb elektródákkal állítsák elő. Összefoglalva: a oldószer és szárító kemencék kiküszöbölése tipikusan 6-15% cellaköltség-megtakarítást és akár 50% energiafogyasztás-csökkenést ígér; a vastag elektródok akár 14%-kal növelhetik a fajlagos energiát - azonban a kötőanyag megválasztása, a vastagságkontroll és az iontranszport korlátai továbbra is mérnöki problémaként állnak, amelyek kiérdemlik ezeket a nyereségeket. A Tesla 4680-as celláinál elért teljesen száraz gyártása a legerősebb bizonyíték arra, hogy a folyamat skálázható; de még van idő a nedves bevonat iparági trónjának átadásáig.
Források
- Nedves vs. száraz elektródbevonat: folyamatkompromisszumok értékelése lítium-ion akkumulátorgyártásban
- Összehasonlító áttekintés a nedves és száraz elektródgyártásról
- Slurry vs. száraz bevonat a skálázható akkumulátorgyártásban
- Oldószer-alapú lítium-ion elektródfeldolgozás műszaki és gazdasági elemzése (Wood et al., 2017)
- Száraz elektród folyamat útmutató
- Száraz elektródbevonat vs. nedves slurry: gyártási sebesség összehasonlítások
- A Tesla visszahelyezi a 4680-as akkumulátorscellákat a Model Y-be