Tesla 4680-এ শুকনো ইলেকট্রোড উৎপাদন কীভাবে বদলাচ্ছে?
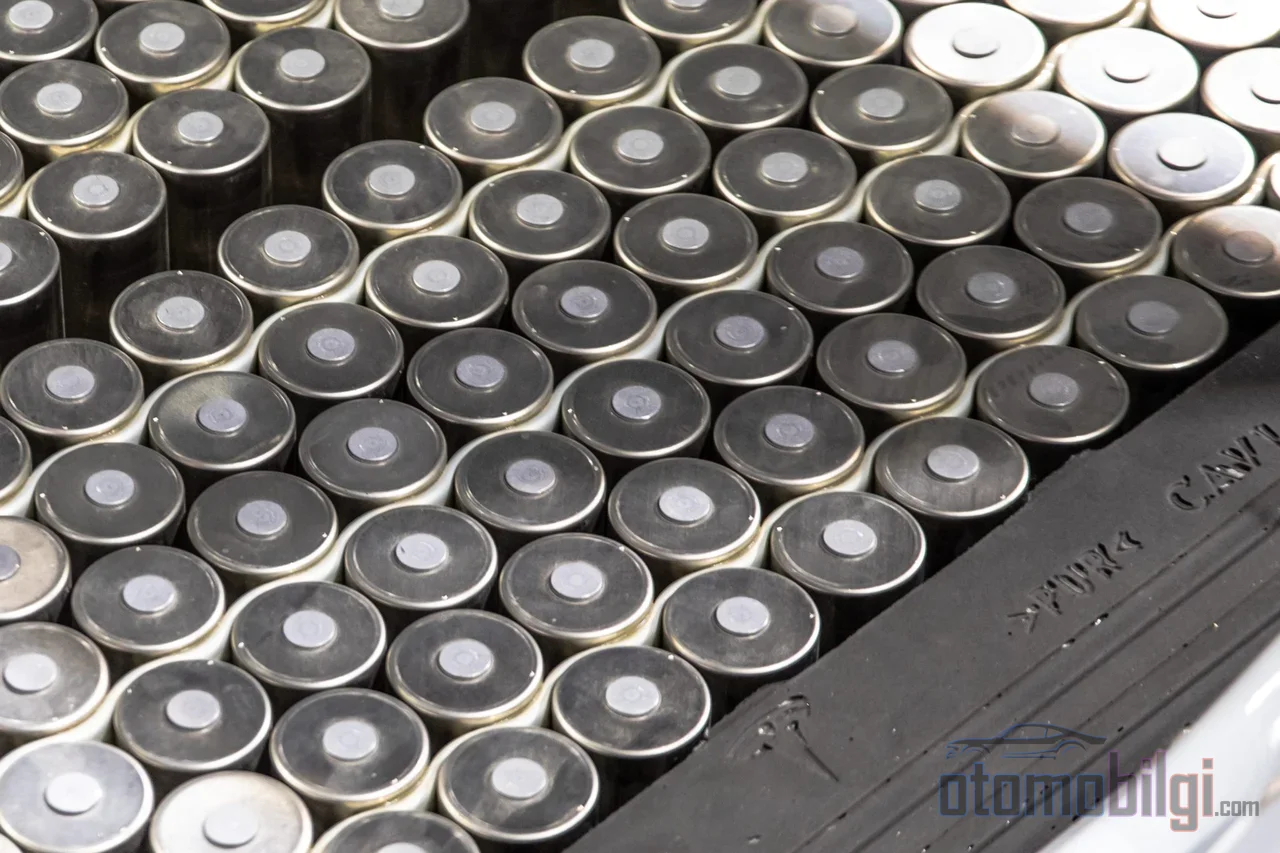
লিথিয়াম-আয়ন সেলের খরচের হয়তো সবচেয়ে কম আলোচিত দিকটি হলো রসায়ন নিজে নয়, বরং ইলেকট্রোড আবরণ করার পদ্ধতি। জানুয়ারি 2026-তে ঘোষিত এবং পরবর্তী সপ্তাহগুলোতে নিশ্চিত হওয়া অগ্রগতির সঙ্গে Tesla ঘোষণা করেছে যে তারা 4680 সেলের অ্যানোড ও ক্যাথোড পাশে সম্পূর্ণ শুকনো ইলেকট্রোড উৎপাদনে চলে গেছে। Elon Musk এই প্রক্রিয়াকে বড় মাপে কার্যকর করাকে অত্যন্ত কঠিন বলে উল্লেখ করেছেন; এটি ছিল পাঁচ বছরের এক প্রকৌশল প্রচেষ্টার ফসল। কিন্তু ব্যাটারির ভেতরের রসায়ন একটুও না বদলে, শুধু উৎপাদন পদ্ধতি বদলে আপনি কতটা লাভ করতে পারেন? উত্তর লুকিয়ে আছে কারখানার পরিসর থেকে শুরু করে শক্তি খরচ এবং সেলের কর্মক্ষমতা পর্যন্ত বিস্তৃত এক শৃঙ্খলে।
প্রচলিত ভেজা আবরণ পদ্ধতি কীভাবে কাজ করে?
আজকাল লিথিয়াম-আয়ন উৎপাদনের প্রমাণিত পথ হলো slurry casting, অর্থাৎ ভেজা আবরণ। সক্রিয় উপাদান, বাইন্ডার ও দ্রাবক একটি মিক্সারে slurry-তে পরিণত করা হয়, ধাতব কারেন্ট কালেক্টর ফয়েলের ওপর মাখানো হয়, দীর্ঘ শুকানোর চুল্লির মধ্য দিয়ে পাঠানো হয় এবং তারপর ক্যালেন্ডারিং করে সংকুচিত করা হয়। উৎপাদন শৃঙ্খলটি বড় লাইনে মোটামুটি এভাবে চলে: slurry মেশানো, আবরণ, শুকানো, ক্যালেন্ডারিং এবং সবশেষে ইলেকট্রোড ও সেপারেটর কাটা।
সংকটজনক বিন্দুটি হলো দ্রাবকটি নিজেই। ক্যাথোড পাশে ব্যবহৃত সাধারণ দ্রাবক হলো NMP (N-মিথাইল-2-পাইরোলিডন); এর কাজ হলো PVDF বাইন্ডারকে দ্রবীভূত করা। NMP এই কাজটি ভালো করে, কিন্তু এটি বিষাক্ত এবং চুল্লিতে উদ্বায়ী অংশটি পুনরুদ্ধারের জন্য ঘনীভবন ব্যবস্থা প্রয়োজন। এর অর্থ একদিকে স্থাপনার খরচ, অন্যদিকে ক্রমাগত একটি শক্তি বোঝা। শুকানোর ধাপে আরও তিনটি ভৌত প্রক্রিয়া একসঙ্গে প্রতিযোগিতা করে: বাষ্পীভবন, বাইন্ডার বিস্তার এবং পলিভূতকরণ। শুকানোর সময় বাইন্ডার স্থানান্তরিত হয়ে আবরণের অভিন্নতা নষ্ট করতে পারে - এটি ভেজা প্রক্রিয়ার একটি কাঠামোগত দুর্বলতা।
পরিসরের অনুভূতির জন্য একটি প্রেক্ষাপট: 2017 সালের একটি ক্লাসিক প্রযুক্তি-অর্থনৈতিক বিশ্লেষণ দেখায় যে ইলেকট্রোড উৎপাদন মোট প্যাকেজ খরচের প্রায় 8-9% গঠন করে। অর্থাৎ আবরণ লাইনে করা একটি বিপ্লব পুরো ব্যাটারি অর্থনীতি নির্ধারণকারী নয়, তবে এটিকে অর্থপূর্ণভাবে গঠনকারী একটি খাতে কাজ করে।
শুকনো ইলেকট্রোড প্রক্রিয়া কী করে, কীসেগুলো সম্পূর্ণ বাতিল করে?
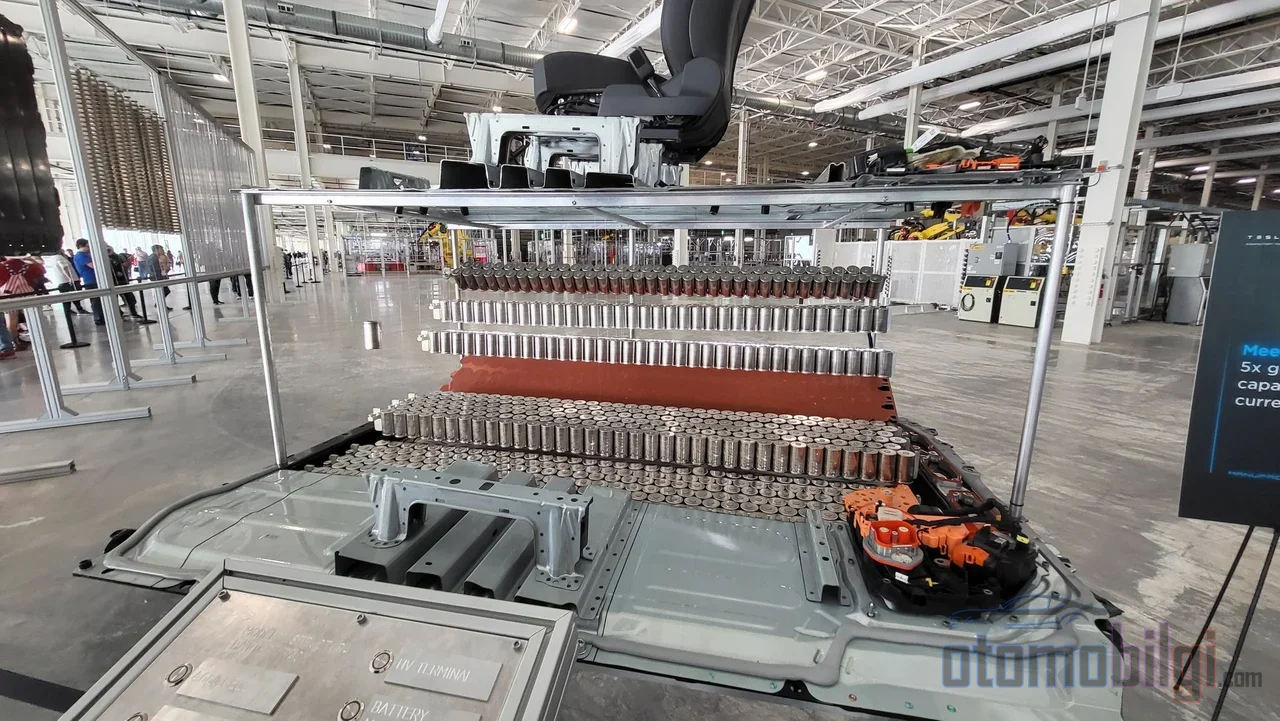
শুকনো ইলেকট্রোড উৎপাদনে দ্রাবক থাকে না; শুকনো ধুলো যন্ত্রের চাপে সরাসরি স্ব-বাহক একটি ফিল্মে রূপান্তরিত হয় এবং কারেন্ট কালেক্টরে লেমিনেট করা হয়। সবচেয়ে প্রচলিত পদ্ধতি হলো ফ্রি-ফিল্ম (freestanding film) উৎপাদন ও লেমিনেশন; শুকনো ধুলো স্প্রে এবং বন্ডিংয়ের মতো বিকল্প পদ্ধতিও গবেষণাধীন রয়েছে।
প্রক্রিয়াটির উৎস Maxwell Technologies-এর উন্নত করা শুকনো ইলেকট্রোড আবরণ প্রযুক্তির ভিত্তিতে; Tesla ওই কোম্পানি কিনে এই প্রযুক্তি নিজের অধিভুক্ত করেছে। শৃঙ্খলের যুক্তি সহজ কিন্তু ফলাফল বিশাল: দ্রাবক দূর হলে দ্রাবক পুনরুদ্ধার ব্যবস্থাও, বিশাল শুকানোর চুল্লিগুলোও, এবং এগুলোর শক্তি খরচও কারখানা থেকে মুছে যায়। শুকনো ক্যাথোড উৎপাদন উৎপাদন-স্থানের প্রয়োজনীয়তা এবং ক্যাথোড উপাদান শুকাতে খরচ হওয়া শক্তি সরাসরি কমিয়ে দেয়।
মূল উপলব্ধিসমূহ
- শুষ্ক ইলেকট্রোড উৎপাদন খরচে 6–15% এবং শক্তি খরচে 50% পর্যন্ত হ্রাসের সম্ভাবনা বহন করে।
- Tesla, জানুয়ারি 2026-এ 4680 সেলের অ্যানোড ও ক্যাথোডে সম্পূর্ণ শুষ্ক উৎপাদন ঘোষণা করেছিল; এই ব্রেকথ্রু পাঁচ বছরের কাজের ফসল।
- শুষ্ক কোটিং 200 মাইক্রন পর্যন্ত ইলেকট্রোড পুরুত্ব দিতে পারে।
- ইলেকট্রোড উৎপাদন মোট প্যাক খরচের প্রায় 8–9% গঠন করে।
খরচ, শক্তি ও ফ্যাক্টরি ফুটপ্রিন্ট: সংখ্যাগুলো কী বলছে?
সাশ্রয়ের দাবিগুলো বিস্তৃত পরিসরে ছড়িয়ে আছে এবং এর কারণ হলো, পরিমাপ কোথা থেকে করা হয়েছে তার ওপর নির্ভরশীলতা: সেল খরচ, ইলেকট্রোড লাইন, নাকি CAPEX না OPEX। NMP এবং শুকানোর চুল্লি বাদ দেওয়ার ফলে সেল উৎপাদন খরচে 6–15% হ্রাস এবং শক্তি খরচে 50% পর্যন্ত সাশ্রয়ের পূর্বাভাস দেওয়া হচ্ছে। NMP সম্পূর্ণভাবে বাদ দিলে শুধু উপাদান খরচেই 15–20% হ্রাস সম্ভব। সরঞ্জামের দিক থেকে দাবিগুলো আরও উচ্চাভিলাষী: LiCAP শক্তি ব্যবহারে প্রায় 40%, এবং মোট ব্যাটারি উৎপাদন খরচে 50% পর্যন্ত হ্রাসের কথা জানাচ্ছে; AM Batteries CAPEX-এ 30% এবং OPEX-এ 50%-এর বেশি হ্রাসের পূর্বাভাস দিচ্ছে।
ফ্যাক্টরি ফুটপ্রিন্টের দিক থেকে সংখ্যাগুলো আরও সামঞ্জস্যপূর্ণ চিত্র আঁকছে: সুবিধায় 50% পর্যন্ত এবং ইলেকট্রোড কোটিং ও শুকানোর এলাকায় 60%-এর বেশি সংকোচনের খবর পাওয়া যাচ্ছে। উৎপাদন গতিও লাভ করে - শুষ্ক কোটিংয়ের সাথে 60–70% কম উৎপাদন সময়ের কথা বলা হচ্ছে। এই সংখ্যাগুলোর বিশাল অংশ সরঞ্জাম ও প্রক্রিয়া উৎপাদকদের থেকে আসায় স্বাধীন যাচাই এখনও সীমিত; তবে একটি পিয়ার-রিভিউড তুলনামূলক সংকলনও নিশ্চিত করছে যে শুষ্ক প্রক্রিয়া শক্তি ব্যবহার কমিয়ে উৎপাদনকে সরল করে।
পুরু ইলেকট্রোডের সুবিধা: পারফরম্যান্সের সুযোগ ও সীমা
শুষ্ক প্রক্রিয়ার সবচেয়ে আকর্ষণীয় পারফরম্যান্স প্রভাব হলো আরও পুরু ইলেকট্রোড কোট করার সুযোগ। ভেজা প্রক্রিয়ায় পুরু কোটিংয়ের শুকানোর শাস্তি কঠোর; শুষ্ক প্রক্রিয়ায় এই সীমাবদ্ধতা ব্যাপকভাবে দূর হয় এবং 200 মাইক্রন পর্যন্ত পুরুত্ব সম্ভব হয়। পুরু ইলেকট্রোড মানে প্রতি সেলে কম কারেন্ট কালেক্টর ও সেপারেটর - একই শক্তির জন্য কম ডেড ওয়েট।
সংখ্যাগত ভিত্তিও আছে। এরিয়াল মাস 15 থেকে 35 mg/cm²-তে বাড়ালে উৎপাদন শক্তি 25% কমে এবং স্পেসিফিক এনার্জি 14% বাড়ে। আরও চমকপ্রদ একটি সমতা: ক্যাথোড এরিয়াল মাস 15 থেকে 30 mg/cm²-তে বাড়ানো ক্যাথোড স্পেসিফিক ক্যাপাসিটি 200 থেকে 300 mAh/g-তে বাড়ানোর সমান শক্তি লাভ দেয়; সেল খরচ 14% পর্যন্ত কমতে পারে। Maxwell যুগ থেকে আসা একটি দাবি ছিল শুষ্ক ইলেকট্রোডে 300 Wh/kg-এর ওপরে এনার্জি ডেনসিটি, প্রায় 42.8% বৃদ্ধির দিকে।
কিন্তু এখানে একটি পদার্থবিজ্ঞানের সীমা কাজ করে। 45 mg/cm²-এর মতো খুব পুরু ইলেকট্রোডে ব্যবহারিক পরিস্থিতিতে তাত্ত্বিক ক্যাপাসিটির মাত্র 76% ব্যবহার করা যায়; কারণ হলো আয়ন পরিবহনের সীমাবদ্ধতা। অর্থাৎ পুরু ইলেকট্রোডে পোরোসিটি ও টর্টুওসিটি ইঞ্জিনিয়ারিং হলো এনার্জি ডেনসিটি সুবিধাকে বাস্তব করার পূর্বশর্ত। পুরু স্তরে ফাটল, ডেলামিনেশন ও বক্রতার ঝুঁকিও আছে।
প্রযুক্তিগত চ্যালেঞ্জ: বাইন্ডার, পুরুত্ব নিয়ন্ত্রণ ও সরঞ্জাম ক্ষয়
বাইন্ডার নির্বাচন এবং PTFE ফাইব্রিলেশন
আর্দ্র প্রক্রিয়ায় PVDF বাইন্ডার হিসেবে ব্যবহৃত হলে, শুষ্ক প্রক্রিয়ায় বাইন্ডার সিস্টেম পরিবর্তন করতে হবে। সবচেয়ে প্রচলিত পদ্ধতি হলো PTFE ফাইব্রিলেশন: PTFE বাইন্ডার সক্রিয় পদার্থের গুঁড়োর সাথে মেশানো হয় এবং সরাসরি চাপ দিয়ে ফাইব্রিলাইজ করা হয়; প্রাপ্ত ফিল্মের কারেন্ট কালেক্টরের সাথে আসঞ্জন এবং শক্তি ঘনত্বের সংরক্ষণ গুরুত্বপূর্ণ মেট্রিক। ভুল বাইন্ডার নির্বাচন এমন একটি কাঠামো যা শুষ্ক প্রক্রিয়ার সমস্ত খরচ সুবিধাকে সেলের কর্মক্ষমতা হ্রাসের মাধ্যমে ফিরিয়ে দেবে।
অভিন্নতা এবং সরঞ্জামের আয়ু
বিস্তৃত ফরম্যাটের ইলেক্ট্রোডে অভিন্ন পদার্থ বণ্টন, গুঁড়োর সুষম বিস্তার এবং ল্যামিনেশন জুড়ে সমান আসঞ্জন গুরুতর প্রকৌশল সমস্যা। আবার এর ঘর্ষণজনিত দিকটিও আছে: মুক্ত ফিল্ম ক্ষয়কারী এবং ক্যালেন্ডারিং রোলগুলো দ্রুত ক্ষয় করে - এটি সাধারণত উপেক্ষিত একটি পরিচালন খরচের খাত। Tesla-র বিস্তৃত ফরম্যাটের শুষ্ক ইলেক্ট্রোড ফিল্ম তৈরির সরঞ্জাম সম্পর্কিত 2026 শুরুর প্রতিবেদনগুলো দেখাচ্ছে যে ঠিক এই স্কেলিং সমস্যার উপর কাজ করা হচ্ছে।
Tesla 4680-এ বর্তমান অবস্থা (2026)
Tesla-র সম্পূর্ণ শুষ্ক ইলেক্ট্রোড উৎপাদনে রূপান্তর এক রাতে হয়নি। কোম্পানিটি প্রথমে ক্যাথোড পাশে শুষ্ক প্রক্রিয়া চালু করেছিল; শুষ্ক ক্যাথোড উৎপাদন ইতিমধ্যে উৎপাদন ক্ষেত্রের প্রয়োজন এবং ক্যাথোড শুকানোর শক্তি কমাচ্ছিল। 2026-এর শুরুতে ঘোষিত সন্ধিক্ষণ ছিল অ্যানোড পাশটিও সম্পূর্ণ শুষ্ক প্রক্রিয়ায় স্থানান্তর করা - Musk যাকে অত্যন্ত কঠিন বলে বর্ণনা করেছিলেন, সেই সমস্যাটি ছিল উচ্চ ভলিউমে প্রক্রিয়াটির নির্ভরযোগ্যভাবে কাজ করা। বিশ্লেষকরা 2026 জুড়ে ধাপে ধাপে অধিকাংশ শুষ্ক ইলেক্ট্রোড ক্ষমতা চালু হওয়ার প্রত্যাশা করছেন।
পণ্যের দিক থেকে চিত্রটি স্পষ্ট হচ্ছে: Tesla জানুয়ারি 2026-এ Model Y-তে 4680 সেলগুলো ফিরিয়ে এনেছে। টেক্সাসের প্লান্টে দেশীয় ক্যাথোড পদার্থ উৎপাদন এবং নেভাডার LFP লাইনগুলোর 2026-এর মধ্যে উৎপাদন শুরু করার প্রত্যাশা করা হচ্ছে। আরও পুরনো একটি লক্ষ্য সারণিতে 2025 পর্যন্ত 72 GWh এবং 2030 পর্যন্ত 650 GWh শুষ্ক ক্যাথোড উৎপাদনের পূর্বাভাস ছিল; এই সংখ্যাগুলো বর্তমান সময়সূচি অনুযায়ী সংশোধিত হয়েছে বলে সম্ভবত ধারণা করা হচ্ছে।
শুধুই Tesla কি? সেক্টর-ব্যাপী দৃষ্টিভঙ্গি
শুষ্ক ইলেক্ট্রোড শুধু Tesla-র খেলা নয়। Volkswagen নিজস্ব শুষ্ক কোটিং প্রক্রিয়া ঘোষণা করেছে; LG Energy Solution শুষ্ক কোটিংকে প্রক্রিয়া উদ্ভাবনের চাবিকাঠি হিসেবে বর্ণনা করছে। বাজারের প্রত্যাশাও বৃদ্ধির পূর্বাভাস দিচ্ছে, তবে পূর্বাভাসগুলোর মধ্যে পার্থক্য সংজ্ঞাগত পার্থক্য থেকে উদ্ভূত: একটি পূর্বাভাস শুষ্ক ইলেক্ট্রোড বাজারকে 2026-এ 1.57 বিলিয়ন ডলার থেকে 2034-এ 6.50 বিলিয়ন ডলারে (বার্ষিক ~%19.5 যৌগিক বৃদ্ধি) নিয়ে যায়, আর আরও বিস্তৃত সংজ্ঞাযুক্ত অন্য একটি অনুমান 2.8 বিলিয়ন ডলার থেকে 20.3 বিলিয়ন ডলারে (%28 যৌগিক বৃদ্ধি) প্রসারিত হচ্ছে।
এর বিপরীতে আজকের বাস্তবতা হলো: আর্দ্র কোটিং পরিণতি, স্কেলযোগ্যতা এবং প্রতিষ্ঠিত পদার্থ সিস্টেমের কারণে এখনও নথিভুক্ত প্রক্রিয়া হিসেবে রয়ে গেছে। শুষ্ক কোটিং বৃহৎ মাপকাঠির উৎপাদনের জন্য এখনও উন্নয়ন পর্যায়ে রয়েছে এবং নিকট ভবিষ্যতে সম্পূর্ণ রূপান্তরের অনুমান বাস্তবসম্মত নয়। সেক্টরে উল্লেখযোগ্য দৃশ্যপট হলো দ্বৈত পথের ভবিষ্যৎ: ভেজা কোটিং উচ্চ পরিমাণের উৎপাদনের ভিত্তি হয়ে থাকবে, আর ড্রাই কোটিং দীর্ঘমেয়াদী সুযোগ হিসেবে বাড়বে। সিদ্ধান্তের প্রশ্ন এখন আর গৃহীত করা হবে কি না তা নয়, বরং কখন এবং কোন শর্তে গৃহীত করা হবে তা।
ফলাফল: রসায়ন একই, অর্থনীতি বদলেছে
ড্রাই ইলেকট্রোড লিথিয়াম-আয়ন সেলে নতুন কোনো রসায়ন নিয়ে আসে না; এটি যা নিয়ে আসে তা হলো, একই রসায়নকে অনেক কম শক্তিতে, অনেক ছোট কারখানার পদচিহ্নে এবং পুরু ইলেকট্রোড দিয়ে উৎপাদনের সক্ষমতা। সংক্ষেপে: সলভেন্ট ও শুকানোর চুল্লি বাদ দেওয়া সেলের খরচে সাধারণত 6–15% এবং শক্তি খরচে 50% পর্যন্ত সাশ্রয়ের প্রতিশ্রুতি দেয়; পুরু ইলেকট্রোড স্পেসিফিক এনার্জি 14% পর্যন্ত বাড়াতে পারে - তবে বাইন্ডার নির্বাচন, পুরুত্ব নিয়ন্ত্রণ এবং আয়ন পরিবহনের সীমাগুলো এখনও এই অর্জনগুলো অর্জন করার জন্য প্রকৌশলগত সমস্যা হিসেবে দাঁড়িয়ে আছে। Tesla তার 4680-এ সম্পূর্ণ ড্রাই উৎপাদনে পৌঁছানো প্রক্রিয়াটির সম্প্রসারণযোগ্য হওয়ার সবচেয়ে শক্তিশালী প্রমাণ; তবে ভেজা কোটিংয়ের সেক্টরে সিংহাসন ছেড়ে দেওয়ার জন্য আরও সময় বাকি আছে।
সূত্রসমূহ
- ভেজা বনাম ড্রাই ইলেকট্রোড কোটিং: লিথিয়াম-আয়ন ব্যাটারি উৎপাদনে প্রক্রিয়াগত ট্রেড-অফ মূল্যায়ন
- ভেজা ও ড্রাই ইলেকট্রোড উৎপাদনের তুলনামূলক পর্যালোচনা
- সম্প্রসারণযোগ্য ব্যাটারি উৎপাদনে স্লারি বনাম ড্রাই কোটিং
- সলভেন্ট-ভিত্তিক লিথিয়াম-আয়ন ইলেকট্রোড প্রক্রিয়াকরণের প্রযুক্তিগত ও অর্থনৈতিক বিশ্লেষণ (Wood প্রমুখ, 2017)
- ড্রাই ইলেকট্রোড প্রক্রিয়া গাইড
- ড্রাই ইলেকট্রোড কোটিং বনাম ভেজা স্লারি: উৎপাদন গতির তুলনা
- Tesla Model Y-তে 4680 ব্যাটারি সেল পুনরায় যুক্ত করল