Tesla 4680 में शुष्क इलेक्ट्रोड उत्पादन कैसे बदल रहा है?
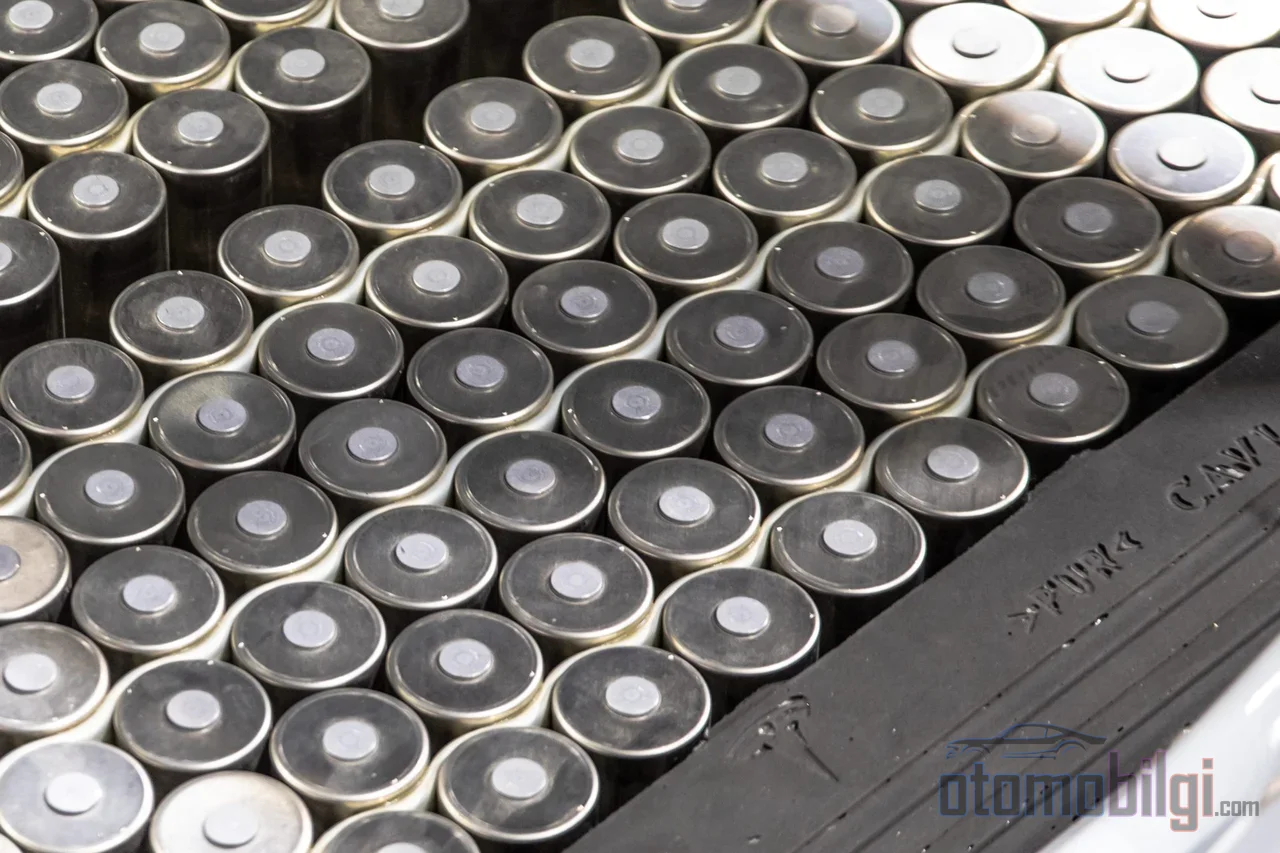
शायद एक लिथियम-आयन सेल की लागत का सबसे कम चर्चित पहलू रसायन खुद नहीं, बल्कि इलेक्ट्रोड को कोट करने का तरीका है। Tesla ने जनवरी 2026 में घोषित और अगले हफ्तों में पुष्ट विकास के साथ घोषणा की कि 4680 सेल्स में एनोड और कैथोड दोनों तरफ पूरी तरह सूखे इलेक्ट्रोड उत्पादन पर संक्रमण कर चुका है। Elon Musk ने इस प्रक्रिया को पैमाने पर कार्यशील बनाने को अत्यंत कठिन बताया; यह पांच साल की इंजीनियरिंग मेहनत का नतीजा था। तो बैटरी के अंदर की केमिस्ट्री को बिल्कुल न बदलकर, सिर्फ उत्पादन विधि बदलकर आप कितना बचा सकते हैं? जवाब एक ऐसी श्रृंखला में छिपा है जो फैक्ट्री के क्षेत्रफल से लेकर ऊर्जा खपत और सेल प्रदर्शन तक फैली है।
पारंपरिक गीली कोटिंग कैसे काम करती है?
आज लिथियम-आयन उत्पादन का मानक तरीका स्लरी कास्टिंग यानी गीली कोटिंग है। सक्रिय सामग्री, बाइंडर और सॉल्वेंट को एक मिक्सर में स्लरी बनाया जाता है, धातु के करंट कलेक्टर फॉयल पर लगाया जाता है, लंबे सूखने वाले ओवनों से गुजारा जाता है और फिर कैलेंडरिंग करके संपीड़ित किया जाता है। उत्पादन श्रृंखला बड़ी लाइनों में लगभग इस प्रकार चलती है: स्लरी मिश्रण, कोटिंग, सुखाना, कैलेंडरिंग और अंत में इलेक्ट्रोड व सेपरेटर को काटना।
नाजुक बिंदु स्वयं सॉल्वेंट है। कैथोड तरफ इस्तेमाल होने वाला सामान्य सॉल्वेंट NMP है (N-methyl-2-pyrrolidone); इसका काम PVDF बाइंडर को घोलना है। NMP यह काम अच्छी तरह करता है, लेकिन यह विषैला है और ओवनों में उड़ने वाले हिस्से को पुनःप्राप्त करने के लिए संघनन प्रणालियों की आवश्यकता होती है। इसका मतलब है एक ओर संयंत्र लागत और दूसरी ओर निरंतर ऊर्जा भार। सुखाने के चरण में तीन भौतिक प्रक्रियाएं एक ही समय पर प्रतिस्पर्धा करती हैं: वाष्पीकरण, बाइंडर विसरण और अवक्षेपण। बाइंडर सूखने के दौरान प्रवास करके कोटिंग की समरूपता खराब कर सकता है - यह गीली प्रक्रिया की संरचनात्मक कमजोरियों में से एक है।
पैमाने की समझ के लिए एक ढांचा: 2017 का एक क्लासिक तकनीकी-आर्थिक विश्लेषण दिखाता है कि इलेक्ट्रोड उत्पादन कुल पैक लागत का लगभग %8-9 होता है। यानी कोटिंग लाइन में होने वाली एक क्रांति पूरी बैटरी अर्थव्यवस्था को तय करने वाली नहीं, लेकिन उसे सार्थक रूप से आकार देने वाली एक वस्तु पर काम करती है।
सूखा इलेक्ट्रोड प्रक्रिया क्या करती है, किन चीजों को पूरी तरह समाप्त करती है?
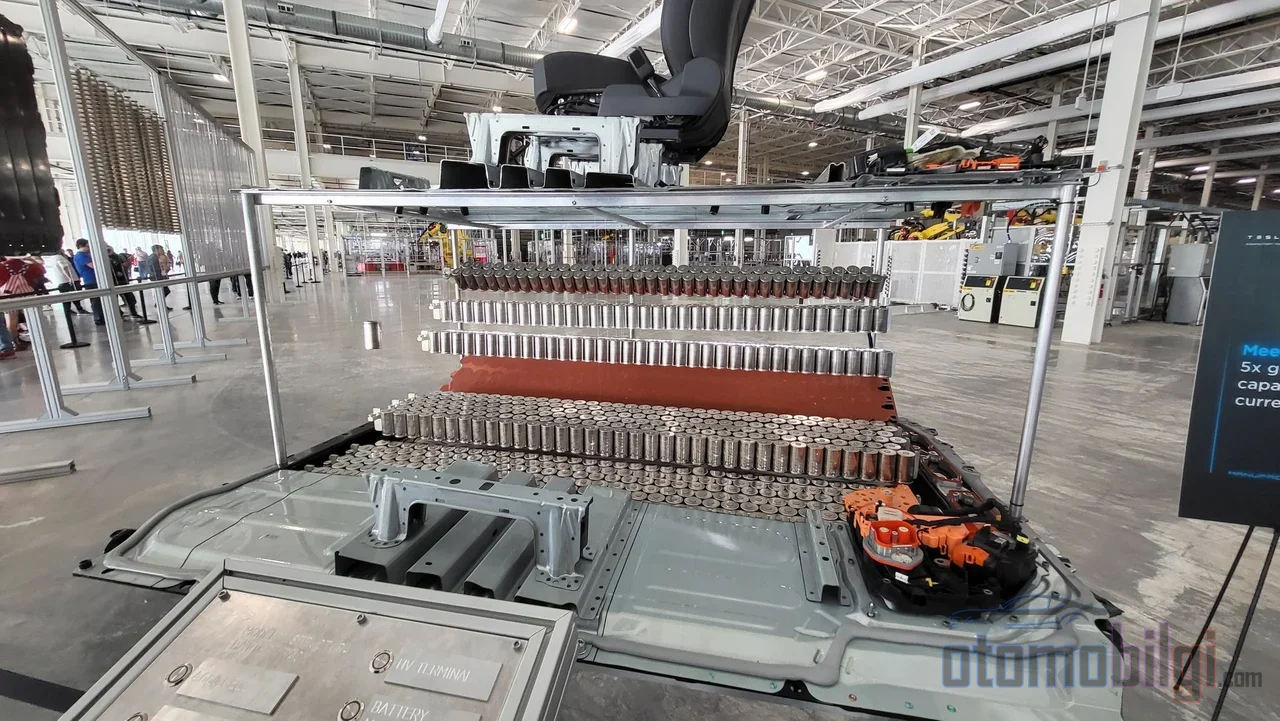
सूखे इलेक्ट्रोड उत्पादन में सॉल्वेंट नहीं होता; सूखे पाउडर को मशीन प्रेस से सीधे एक स्व-वाहक फिल्म में बदला जाता है और करंट कलेक्टर पर लैमिनेट किया जाता है। सबसे आम अपनाया गया तरीका फ्री-स्टैंडिंग फिल्म (freestanding film) उत्पादन और लैमिनेशन है; सूखा पाउडर स्प्रे और बाइंडिंग जैसे वैकल्पिक दृष्टिकोणों पर भी शोध हो रहा है।
प्रक्रिया की उत्पत्ति Maxwell Technologies द्वारा विकसित सूखी इलेक्ट्रोड कोटिंग तकनीक पर आधारित है; Tesla ने कंपनी खरीदकर इस तकनीक को अपने में शामिल कर लिया। श्रृंखला का तर्क सरल है लेकिन परिणाम बड़े हैं: सॉल्वेंट समाप्त होते ही सॉल्वेंट पुनर्प्राप्ति प्रणाली भी, विशाल सुखाने वाले ओवन भी, और उनकी ऊर्जा खपत भी फैक्ट्री से मिट जाती है। सूखा कैथोड उत्पादन उत्पादन क्षेत्र की आवश्यकता और कैथोड सामग्री के सुखाने में खर्च होने वाली ऊर्जा को सीधे कम करता है।
मुख्य बिंदु
- शुष्क इलेक्ट्रोड में उत्पादन लागत में 6–15% और ऊर्जा खपत में 50% तक की कमी की संभावना है।
- Tesla ने जनवरी 2026 में 4680 सेलों में एनोड और कैथोड के लिए पूर्ण शुष्क उत्पादन की घोषणा की; यह मोड़ पांच साल के शोध का परिणाम है।
- शुष्क कोटिंग 200 माइक्रोमीटर तक इलेक्ट्रोड मोटाई प्रदान कर सकती है।
- इलेक्ट्रोड उत्पादन कुल पैक लागत का लगभग 8–9% होता है।
लागत, ऊर्जा और फैक्ट्री फुटप्रिंट: आंकड़े क्या कहते हैं?
बचत के दावे एक व्यापक सीमा में फैले हुए हैं, और इसका कारण यह है कि यह इस बात पर निर्भर करता है कि माप कहाँ से किया गया है: सेल लागत, इलेक्ट्रोड लाइन, CAPEX या OPEX। NMP और सुखाने वाले ओवन को हटाने से सेल उत्पादन लागत में 6–15% की कमी और ऊर्जा खपत में 50% तक की बचत का अनुमान है। NMP को पूरी तरह हटाने से केवल सामग्री लागत में 15–20% की कमी हो सकती है। उपकरण के मोर्चे पर दावे अधिक महत्वाकांक्षी हैं: LiCAP ऊर्जा उपयोग में लगभग 40% और कुल बैटरी उत्पादन लागत में 50% तक की गिरावट की रिपोर्ट करता है; AM Batteries CAPEX में 30% और OPEX में 50% से अधिक की कमी का अनुमान लगाता है।
फैक्ट्री फुटप्रिंट के आंकड़े अधिक सुसंगत तस्वीर दिखाते हैं: सुविधा में 50% तक और इलेक्ट्रोड कोटिंग एवं सुखाने के क्षेत्र में 60% से अधिक की कमी की रिपोर्ट है। उत्पादन गति भी लाभान्वित होती है - शुष्क कोटिंग के साथ 60–70% अधिक छोटे उत्पादन समय की बात की जा रही है। इन आंकड़ों का एक महत्वपूर्ण हिस्सा उपकरण और प्रक्रिया निर्माताओं से आया है, इसलिए स्वतंत्र सत्यापन अभी भी सीमित है; हालांकि, एक पीयर-रिव्यूड तुलनात्मक संकलन भी पुष्टि करता है कि शुष्क प्रक्रिया ऊर्जा उपयोग को कम करती है और उत्पादन को सरल बनाती है।
मोटे इलेक्ट्रोड का लाभ: प्रदर्शन का अवसर और सीमा
शुष्क प्रक्रिया का सबसे दिलचस्प प्रदर्शन प्रभाव मोटी इलेक्ट्रोड कोटिंग की संभावना है। गीली प्रक्रिया में मोटी कोटिंग के सुखाने की कीमत भारी होती है; शुष्क प्रक्रिया में यह बाधा बड़े पैमाने पर समाप्त हो जाती है और 200 माइक्रोमीटर तक की मोटाई संभव हो जाती है। मोटा इलेक्ट्रोड का मतलब है प्रति सेल कम करंट कलेक्टर और सेपरेटर - उसी ऊर्जा के लिए कम डेड वेट।
इसका एक संख्यात्मक आधार भी है। जब एरियल द्रव्यमान 15 से 35 mg/cm² तक बढ़ाया जाता है, तो उत्पादन ऊर्जा 25% कम हो जाती है और विशिष्ट ऊर्जा 14% बढ़ जाती है। एक और अधिक उल्लेखनीय समतुल्यता: कैथोड एरियल द्रव्यमान को 15 से 30 mg/cm² तक बढ़ाना, कैथोड विशिष्ट क्षमता को 200 से 300 mAh/g तक बढ़ाने के समान ऊर्जा लाभ प्रदान करता है; सेल लागत 14% तक कम हो सकती है। Maxwell युग से आने वाला एक दावा यह भी था कि शुष्क इलेक्ट्रोड के साथ 300 Wh/kg से अधिक ऊर्जा घनत्व, लगभग 42.8% की वृद्धि की दिशा में है।
लेकिन यहाँ भौतिकी की एक सीमा काम करती है। 45 mg/cm² जैसे बहुत मोटे इलेक्ट्रोड में, व्यावहारिक परिस्थितियों में सैद्धांतिक क्षमता का केवल 76% उपयोग किया जा सकता है; कारण आयन परिवहन की सीमा है। इसलिए मोटे इलेक्ट्रोड में पोरोसिटी और टॉर्ट्यूओसिटी इंजीनियरिंग, ऊर्जा घनत्व लाभ को वास्तविक बनाने की पूर्व शर्त है। मोटी परतों में दरार, डिलैमिनेशन और वलन के जोखिम भी अलग से जुड़े हुए हैं।
तकनीकी चुनौतियाँ: बाइंडर, मोटाई नियंत्रण और उपकरण का घिसाव
बाइंडर चयन और PTFE फाइब्रिलेशन
यदि गीली प्रक्रिया में बाइंडर के रूप में PVDF का उपयोग किया जाता है, तो सूखी प्रक्रिया में बाइंडर सिस्टम को बदलना आवश्यक है। सबसे सामान्य दृष्टिकोण PTFE फाइब्रिलेशन है: PTFE बाइंडर को सक्रिय सामग्री पाउडर के साथ मिलाया जाता है और सीधे संपीड़ित करके फाइब्रिलाइज़ किया जाता है; प्राप्त फिल्म का करंट कलेक्टर से आसंजन और ऊर्जा घनत्व का संरक्षण महत्वपूर्ण मीट्रिक हैं। गलत बाइंडर चयन ऐसी संरचना है जो सूखी प्रक्रिया के पूरे लागत लाभ को सेल प्रदर्शन की हानि से वापस चुका देगी।
एकरूपता और उपकरण का जीवनकाल
विस्तृत फॉर्मेट के इलेक्ट्रोड में सुसंगत सामग्री वितरण, पाउडर का समरूप विसरण और लैमिनेशन के दौरान समान आसंजन गंभीर इंजीनियरिंग समस्याएं हैं। इसके अलावा इसका अपघर्षक पहलू भी है: मुक्त फिल्म अपघर्षक होती है और कैलेंडरिंग रोल को तेज़ी से घिस देती है - यह आमतौर पर अनदेखा रह जाने वाला एक परिचालन लागत मद है। Tesla के विस्तृत फॉर्मेट के सूखे इलेक्ट्रोड फिल्म निर्माण उपकरणों से संबंधित 2026 की शुरुआत की रिपोर्ट दिखाती हैं कि इसी स्केलिंग समस्या पर काम किया जा रहा है।
Tesla 4680 में वर्तमान स्थिति (2026)
Tesla का पूर्ण सूखे इलेक्ट्रोड उत्पादन की ओर संक्रमण एक रात में नहीं हुआ। कंपनी ने पहले कैथोड पक्ष में सूखी प्रक्रिया लागू की; सूखा कैथोड उत्पादन उत्पादन क्षेत्र की आवश्यकता और कैथोड सुखाने की ऊर्जा को पहले से ही कम कर रहा था। 2026 की शुरुआत में घोषित ब्रेकथ्रू बिंदु, एनोड पक्ष को भी पूरी तरह सूखी प्रक्रिया में स्थानांतरित करना था - Musk द्वारा अत्यंत कठिन बताई गई समस्या, प्रक्रिया का उच्च मात्रा में विश्वसनीय रूप से काम करना थी। विश्लेषक अधिकांश सूखे इलेक्ट्रोड क्षमता के 2026 के दौरान क्रमिक रूप से लागू होने की उम्मीद कर रहे हैं।
उत्पाद पक्ष में तस्वीर स्पष्ट हो रही है: Tesla ने जनवरी 2026 में 4680 सेल्स को Model Y में वापस लगाया। टेक्सास स्थित संयंत्र में स्वदेशी कैथोड सामग्री के उत्पादन और नेवादा में LFP लाइनों के 2026 के भीतर उत्पादन शुरू करने की उम्मीद है। एक पुराने लक्ष्य तालिका में 2025 तक 72 GWh और 2030 तक 650 GWh सूखे कैथोड उत्पादन का अनुमान था; ये आंकड़े वर्तमान कार्यक्रम के अनुसार संशोधित किए गए होने की संभावना है।
केवल Tesla? समग्र उद्योग दृष्टिकोण
सूखा इलेक्ट्रोड केवल Tesla का खेल नहीं है। Volkswagen ने अपनी सूखी कोटिंग प्रक्रिया की घोषणा की; LG Energy Solution सूखी कोटिंग को प्रक्रिया नवाचार की कुंजी के रूप में परिभाषित करता है। बाजार की अपेक्षाएं भी वृद्धि का अनुमान लगा रही हैं, लेकिन प्रक्षेपणों के बीच का अंतर परिभाषा के अंतरों से उपजता है: एक प्रक्षेपण सूखे इलेक्ट्रोड बाजार को 2026 में 1.57 अरब डॉलर से 2034 में 6.50 अरब डॉलर (~19.5% वार्षिक चक्रवृद्धि वृद्धि) तक ले जाता है, जबकि व्यापक परिभाषा वाला दूसरा अनुमान 2.8 अरब डॉलर से 20.3 अरब डॉलर (28% चक्रवृद्धि वृद्धि) तक विस्तृत है।
इसके विपरीत आज की वास्तविकता यह है: गीली कोटिंग परिपक्वता, स्केलेबिलिटी और स्थापित सामग्री प्रणालियों के कारण अभी भी पंजीकृत प्रक्रिया की स्थिति में है। सूखी कोटिंग बड़े पैमाने के उत्पादन के लिए अभी भी विकास अवस्था में है और निकट भविष्य में पूर्ण संक्रमण की धारणा वास्तविक नहीं है। उद्योग में प्रमुख परिदृश्य दो-मार्ग वाला भविष्य है: आर्द्र कोटिंग उच्च मात्रा वाले उत्पादन का आधार बनी रहेगी, जबकि शुष्क कोटिंग दीर्घकालिक अवसर के रूप में बढ़ेगी। निर्णय का प्रश्न अब यह नहीं है कि अपनाना है या नहीं, बल्कि कब और किस शर्तों में अपनाना है।
निष्कर्ष: रसायन वही, अर्थव्यवस्था बदली
शुष्क इलेक्ट्रोड लिथियम-आयन सेल में कोई नई केमिस्ट्री नहीं लाता; यह जो लाता है, वह है उसी केमिस्ट्री को बहुत कम ऊर्जा से, बहुत छोटे फैक्ट्री फुटप्रिंट के साथ और मोटे इलेक्ट्रोड के साथ उत्पादित करने की क्षमता। संक्षेप में: विलायक और सुखाने वाली भट्टियों को हटाना सेल लागत में आमतौर पर 6-15% और ऊर्जा खपत में 50% तक की बचत का वादा करता है; मोटे इलेक्ट्रोड विशिष्ट ऊर्जा को 14% तक बढ़ा सकते हैं - लेकिन बाइंडर का चयन, मोटाई नियंत्रण और आयन परिवहन सीमाएँ अभी भी इंजीनियरिंग समस्याओं के रूप में खड़ी हैं जिन्हें ये लाभ हासिल करने के लिए हल करना होगा। Tesla का 4680 में पूर्ण शुष्क उत्पादन तक पहुँचना इस बात का सबसे मजबूत प्रमाण है कि यह प्रक्रिया मापनीय है; लेकिन आर्द्र कोटिंग के उद्योग में अपना सिंहासन छोड़ने में अभी समय है।
स्रोत
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y