كيف تغيّر Tesla الإنتاج في 4680 بالقطب الجاف؟
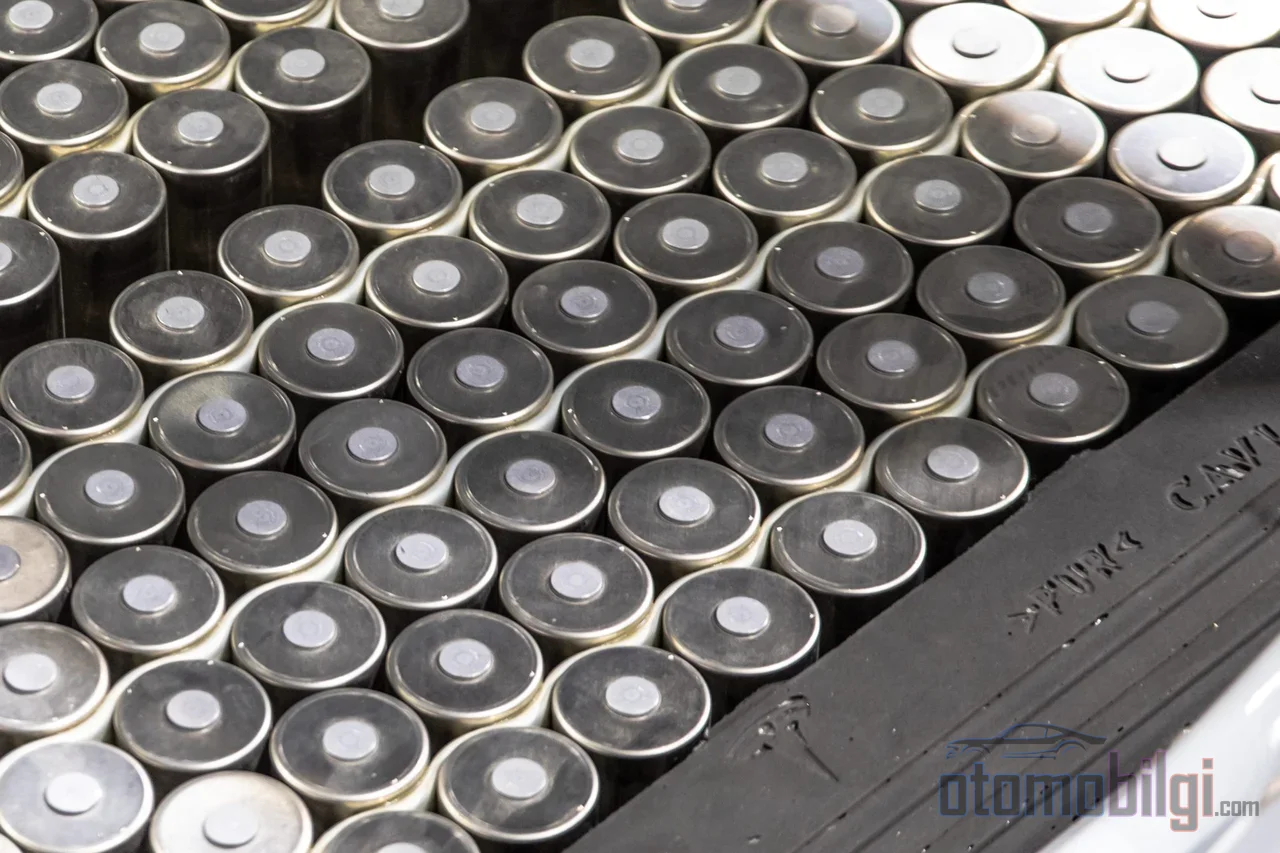
ربما فإن أكثر بنود تكلفة الخلية الليثيومية أيونية مimaً للإهمال في الحديث ليس الكيمياء نفسها، بل الطريقة التي يتم بها طلاء الإلكترود. أعلنت تسلا، مع التطور الذي أُعلن عنه في يناير 2026 وتم تأكيده في الأسابيع التالية، أنها انتقلت إلى إنتاج إلكترودات جافة بالكامل على جانبي الأنود والكاثود في خلايا 4680. وصف إيلون ماسك إيصال هذه العملية إلى العمل على نطاق واسع بأنه أمر بالغ الصعوبة للغاية؛ كانت ثمرة جهد هندسي استمر خمس سنوات. فما مقدار ما يمكنك كسبه من خلال تغيير طريقة الإنتاج وحدها دون تغيير كيمياء البطارية إطلاقاً؟ الإجابة مخبأة في سلسلة تمتد من البصمة المصنعية إلى استهلاك الطاقة وأداء الخلية.
كيف يعمل الطلاء الرطب التقليدي؟
الطريقة المعيارية اليوم لإنتاج الليثيوم-أيون هي الصب الطيني، أي الطلاء الرطب. تتحول المادة الفعالة والرابط والمذيب في خلاط إلى طينة (slurry)، تُدهن على رقاقة المجمّع التياري المعدني، ثم تمر عبر أفران تجفيف طويلة، وبعدها تُكثّف بالتدحرج (kalandır). تعمل سلسلة الإنتاج بخطوط كبيرة كالتالي: خلط الطينة، الطلاء، التجفيف، التدحرج، وأخيراً تقطيع الإلكترود والفاصل.
النقطة الحرجة هي المذيب نفسه. المذيب النموذجي المستخدم في جانب الكاثود هو NMP (N-ميثيل-2-بيروليدون)؛ مهمته إذابة الرابط PVDF. يؤدي NMP هذه المهمة جيداً، لكنه سام، ويُلزم بأنظمة تكثيف لاستعادة الجزء المتطاير في الأفران. وهذا يعني تكلفة منشأة إلى جانب حمل طاقي مستمر. في مرحلة التجفيف، تتنافس ثلاث عمليات فيزيائية في آن واحد: التبخر، وانتشار الرابط، والترسب. يمكن للرابط أن يهاجر أثناء الجفاف فيفسد تجانس الطلاء - وهذه إحدى نقاط الضعف الهيكلية للعملية الرطبة.
إطار لتقدير المقياس: يبيّن تحليل تقني-اقتصادي كلاسيكي يعود إلى عام 2017 أن إنتاج الإلكترود يشكّل نحو 8-9% من إجمالي تكلفة الحزمة. أي أن ثورة على خط الطلاء تعمل على بند لا يحدد اقتصاد البطارية بأكمله، لكنه يشكّله بشكل ذي معنى.
ماذا تفعل عملية الإلكترود الجاف، وماذا تلغي تماماً؟
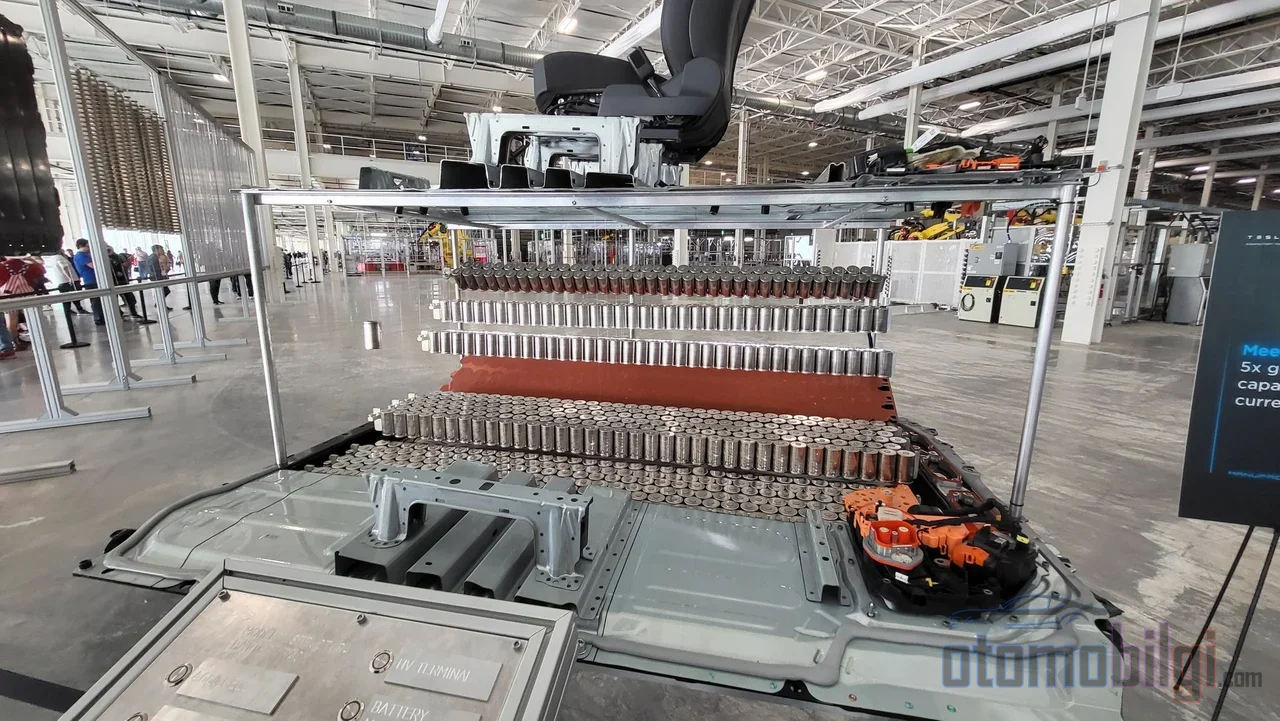
في إنتاج الإلكترود الجاف لا يوجد مذيب؛ تتحول المساحيق الجافة مباشرة بضغط الآلة إلى فيلم حامل ذاتي، ثم تُلصق بالمجمّع التياري. الطريقة الأكثر شيوعاً هي إنتاج فيلم حر (freestanding film) ثم تصقيقه؛ وتُبحث أيضاً أساليب بديلة مثل الرش الجاف والترابط.
تنشأ العملية من تقنية الطلاء بالإلكترود الجاف التي طوّرتها Maxwell Technologies؛ استوعبت تسلا هذه التقنية بشراء الشركة. منطق السلسلة بسيط لكن نتائجه كبيرة: بزوال المذيب، يُمحى من المصنع نظام استرداد المذيب، وأفران التجفيف الضخمة، وكذلك استهلاكها للطاقة. إنتاج الكاثود الجاف يخفض مباشرةً الحاجة إلى مساحة الإنتاج والطاقة المستهلكة لتجفيف مادة الكاثود.
أبرز النقاط
- تحمل الأقطاب الكهربائية الجافة إمكانية خفض تكلفة الإنتاج بنسبة %6-15 واستهلاك الطاقة بنسبة تصل إلى %50.
- أعلنت Tesla في يناير 2026 عن إنتاج جاف بالكامل للأنود والكاثود في خلايا 4680؛ نقطة التحول هي حصص خمس سنوات من العمل.
- يمكن للطلاء الجاف تحقيق سماكات أقطاب تصل إلى 200 ميكرومتر.
- يشكل إنتاج الأقطاب حوالي %8-9 من التكلفة الإجمالية للحزمة.
التكلفة والطاقة والبصمة المصنعية: ماذا تقول الأرقام؟
تنتشر ادعاءات التوفير في نطاق واسع، والسبب في ذلك يعتمد على من أين يُقاس: هل هي تكلفة الخلية، أم خط الأقطاب، أم CAPEX أم OPEX. مع إلغاء NMP وأفران التجفيف، يُتوقع انخفاض تكلفة إنتاج الخلايا بنسبة %6-15 وتوفير في استهلاك الطاقة يصل إلى %50. يمكن للإزالة الكاملة لـ NMP وحدها أن تخفض تكلفة المواد بنسبة %15-20. في جانب المعدات، الادعاءات أكثر جرأة: تُبلغ LiCAP عن انخفاض بنحو %40 في استخدام الطاقة وحتى %50 في التكلفة الإجمالية لإنتاج البطاريات؛ وتتوقع AM Batteries انخفاضاً بنسبة %30 في CAPEX وأكثر من %50 في OPEX.
أما الأرقام المتعلقة بالبصمة المصنعية فترسم صورة أكثر اتساقاً: يُبلَّغ عن تقليص يصل إلى %50 في المنشأة، وأكثر من %60 في منطقة طلاء وتجفيف الأقطاب. سرعة الإنتاج تكتسب أيضاً - حيث يُتحدث عن أوقات إنتاج أقصر بنسبة %60-70 مع الطلاء الجاف. وبما أن جزءاً مهماً من هذه الأرقام يأتي من مصنّعي المعدات والعمليات، فإن التحقق المستقل لا يزال محدوداً؛ ومع ذلك، تؤكد مراجعة مقارنة محكّمة أن العملية الجافة تخفض استخدام الطاقة وتبسّط الإنتاج.
ميزة القطب السميك: فرصة الأداء وحدوده
أكثر تأثير أدائي إثارة للاهتمام في العملية الجافة هو إمكانية طلاء أقطاب أكثر سماكاً. في العملية الرطبة، عقوبة تجفيف الطلاء السميك باهظة؛ في العملية الجافة، يزول هذا القيد إلى حد كبير وتصبح سماكات تصل إلى 200 ميكرومتر ممكنة. القطب السميك يعني جامع تيار وفاصلاً أقل لكل خلية - وزناً ميتاً أقل لنفس الطاقة.
وهناك أساس رقمي لذلك أيضاً. عند رفع الكتلة المساحية من 15 إلى 35 mg/cm²، ينخفض إنتاج الطاقة بنسبة %25 وترتفع الطاقة النوعية بنسبة %14. وهناك معادلة أكثر لفتاً للانتباه: رفع الكتلة المساحية للكاثود من 15 إلى 30 mg/cm² يوفر نفس مكسب الطاقة الناتج عن رفع السعة النوعية للكاثود من 200 إلى 300 mAh/g؛ ويمكن أن تنخفض تكلفة الخلية بنسبة تصل إلى %14. وكان هناك ادعاء من عصر Maxwell عن كثافة طاقة تتجاوز 300 Wh/kg مع القطب الجاف، بزيادة تقارب %42.8.
لكن هنا يفرز حد فيزيائي نفسه. في قطب سميك جداً مثل 45 mg/cm²، لا يمكن استخدام سوى %76 من السعة النظرية في الظروف العملية؛ والسبب هو محدودية انتقال الأيونات. أي أن هندسة المسامية والتعقّس في القطب السميك شرط أساسي لجعل ميزة كثافة الطاقة حقيقية. وتُضاف إلى ذلك مخاطر التشقق والانفصال الطبقي والانثناء في الطبقات السميكة.
التحديات التقنية: الرابط، التحكم في السماكة وتآكل المعدات
اختيار الرابط وتلييف PTFE
إذا كان PVDF يُستخدم كرابط في العملية الرطبة، فيجب تغيير نظام الرابط في العملية الجافة. النهج الأكثر شيوعًا هو تليف PTFE: يُخلط رابط PTFE مع مسحوق المادة النشطة ويُليَّف بالضغط المباشر؛ تُعد تلاصق الفيلم الناتج بمجمّع التيار والحفاظ على كثافة الطاقة مقاييس حرجة. اختيار الرابط الخاطئ هيكل من شأنه أن يعيد دفع كامل ميزة التكلفة للعملية الجافة عبر خسارة أداء الخلية.
التجانس وعمر المعدات
توزيع المواد المتسق في الأقطاب واسعة التنسيق، والتشتت المتجانس للمساحيق، والتلاصق المنتظم على طول عملية التصفيح مشكلات هندسية جسيمة. وهناك أيضًا الجانب الكاشط من الأمر: الفيلم الحر مادة كاشطة ويفسد بسرعة بكرات الكالندرة - وهذا بند من بنود التكاليف التشغيلية يُغفل غالبًا. تشير تقارير مطلع 2026 المتعلقة بمعدات تشكيل فيلم الأقطاب الجافة واسعة التنسيق الخاصة بشركة Tesla إلى أن مشكلة التوسع هذه تعمل عليها بالفعل.
الوضع الحالي في Tesla 4680 (2026)
لم يكن انتقال Tesla إلى إنتاج الأقطاب الجافة بالكامل ليحدث بين عشية وضحاها. شغّلت الشركة أولًا العملية الجافة في جانب الكاثود؛ فإنتاج الكاثود الجاف كان يقلّل بالفعل من الحاجة إلى مساحة الإنتاج وطاقة تجفيف الكاثود. نقطة الاختراق المعلنة في مطلع 2026 كانت نقل جانب الأنود أيضًا بالكامل إلى العملية الجافة - المشكلة التي وصفها Musk بأنها صعبة للغاية هي تشغيل العملية بشكل موثوق في الأحجام الكبيرة. يتوقع المحللون دخول معظم سعة الأقطاب الجافة تدريجيًا على مدار عام 2026.
في جانب المنتجات، يصبح المشهد أوضح: أعادت Tesla خلايا 4680 إلى Model Y في يناير 2026. يُتوقع أن يبدأ إنتاج الكاثود المحلي في منشأة تكساس وخطوط LFP في نيفادا الإنتاج خلال عام 2026. في جدول أهداف أقدم، كان متوقعًا الوصول إلى 72 GWh بحلول 2025 و650 GWh من إنتاج الكاثود الجاف بحلول 2030؛ ومن المرجح أن هذه الأرقام قد تم مراجعتها وفقًا للجدول الزمني الحالي.
هل Tesla وحدها فقط؟ نظرة عامة على القطاع
القطب الجاف ليس لعبة Tesla وحدها. أعلنت Volkswagen عن عملية الطلاء الجاف الخاصة بها؛ وتصف LG Energy Solution الطلاء الجاف بأنه مفتاح الابتكار في العمليات. وتتوقع توقعات السوق نموًا أيضًا، لكن الفروق بين التوقعات تنبع من اختلاف التعريفات: بينما تنقل إحدى التوقعات سوق الأقطاب الجافة من 1.57 مليار دولار في 2026 إلى 6.50 مليار دولار في 2034 (نمو مركب ~19.5% سنويًا)، يمتد تقدير آخر بتعريف أوسع من 2.8 مليار دولار إلى 20.3 مليار دولار (نمو مركب 28%).
في المقابل، واقع اليوم هو ما يلي: الطلاء الرطب لا يزال في موقع العملية المسجلة بسبب نضجه وقابلية توسعه وأنظمة مواده الراسخة. الطلاء الجاف لا يزال في مرحلة التطوير للإنتاج واسع النطاق، والافتراض بالانتقال الكامل على المدى القريب غير واقعي. السيناريو البارز في القطاع هو مستقبل ذو مسارين: يبقى الطلاء الرطب أساس الإنتاج عالي الحجم، بينما سينمو الطلاء الجاف كفرصة طويلة الأمد. لم يعد سؤال القرار هو ما إذا كنا سننتقل، بل متى ننتقل وتحت أي شروط.
الخلاصة: الكيمياء واحدة، والاقتصاد تغيّر
الإلكترود الجاف لا يقدم كيمياء جديدة في الخلية أيونية الليثيوم؛ ما يقدمه هو القدرة على إنتاج نفس الكيمياء بطاقة أقل بكثير، وبأثر مصنعي أصغر بكثير، وبإلكترودات أسمك. باختصار: استبعاد المذيبات وأفران التجفيف يَعِد بتوفير يتراوح عادة بين 6% و15% في تكلفة الخلية، وتوفير يصل إلى 50% في استهلاك الطاقة؛ ويمكن للإلكترودات السميكة أن ترفع الطاقة النوعية بنسبة تصل إلى 14% - لكن اختيار الرابط والتحكم في السماك وحدود نقل الأيونات تظل مشكلات هندسية تستوجب استحقاق هذه المكاسب. وصول تسلا إلى الإنتاج الجاف الكامل في بطارية 4680 هو أقوى دليل على أن العملية قابلة للتوسع؛ لكن ما زال هناك طريق طويل قبل أن يسلّم الطلاء الرطب عرشه في القطاع.
المصادر
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y