Come Tesla sta cambiando la produzione con gli elettrodi secchi nella 4680?
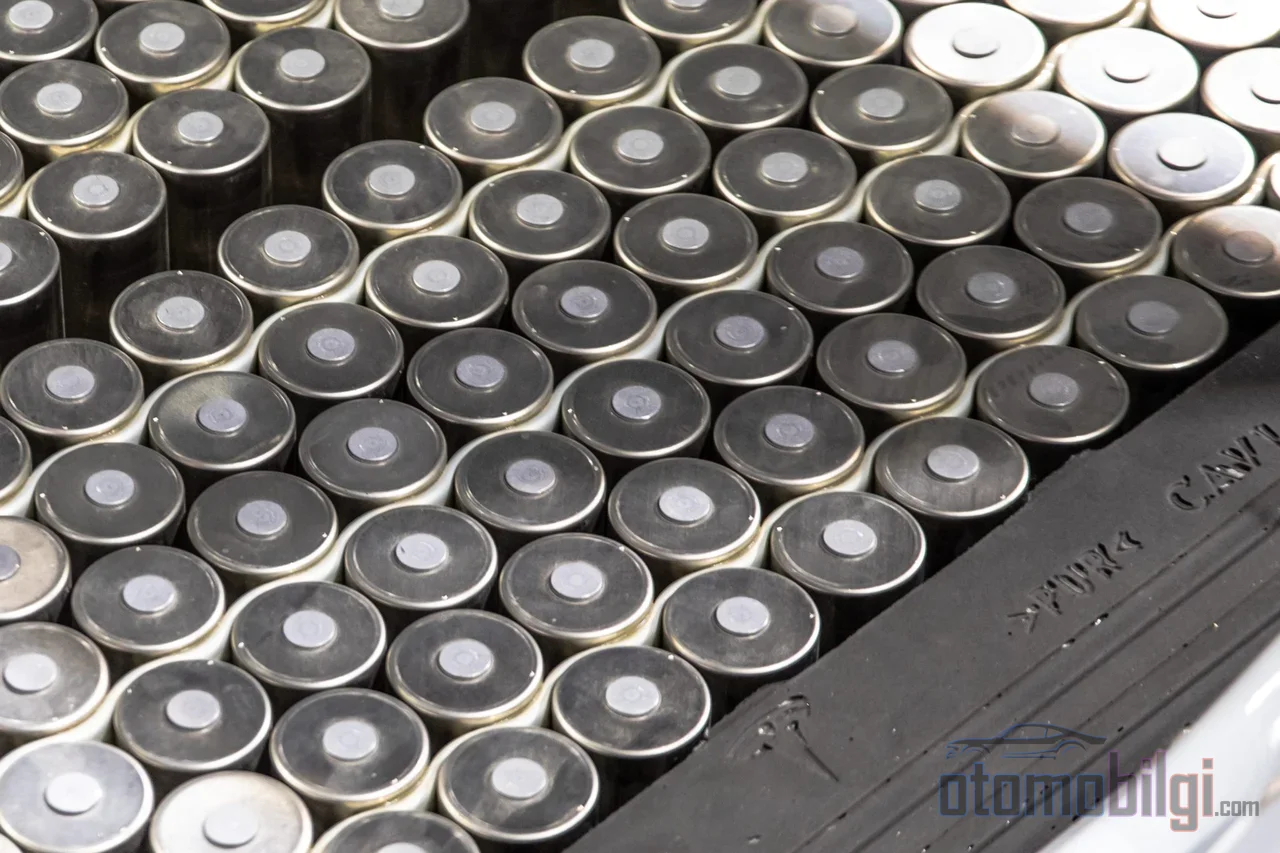
La voce forse meno discussa tra i costi di una cella agli ioni di litio non è la chimica in sé, ma il modo in cui viene rivestito l'elettrodo. Tesla ha annunciato, con lo sviluppo reso pubblico a gennaio 2026 e confermato nelle settimane successive, di essere passata alla produzione di elettrodi completamente secchi sia sul lato anodico che su quello catodico delle celle 4680. Elon Musk ha definito estremamente difficile rendere questo processo funzionante su larga scala; era il frutto di cinque anni di sforzi ingegneristici. Quanto puoi guadagnare cambiando solo il metodo di produzione, senza modificare affatto la chimica all'interno di una batteria? La risposta è nascosta in una catena che va dall'ingombro dello stabilimento al consumo energetico fino alle prestazioni delle celle.
Come Funziona il Rivestimento Umido Tradizionale?
Oggi il metodo standard per la produzione agli ioni di litio è lo slurry casting, ovvero il rivestimento umido. Il materiale attivo, il legante e il solvente vengono trasformati in slurry in un miscelatore, applicati su una pellicola metallica collettore di corrente, fatti passare attraverso lunghi forni di essiccazione e poi compressi tramite calandratura. La catena produttiva funziona, a grandi linee, così: miscelazione dello slurry, rivestimento, essiccazione, calandratura e infine il taglio dell'elettrodo e del separatore.
Il punto critico è il solvente stesso. Il solvente tipico utilizzato sul lato catodico è l'NMP (N-metil-2-pirrolidone); il suo compito è sciogliere il legante PVDF. L'NMP svolge bene questo compito, ma è tossico e richiede sistemi di condensazione per il recupero della parte che evapora nei forni. Questo significa sia un costo per l'impianto sia un carico energetico costante. Nella fase di essiccazione, inoltre, tre processi fisici competono contemporaneamente: evaporazione, diffusione del legante e sedimentazione. Durante l'asciugatura il legante può migrare e compromettere l'omogeneità del rivestimento: è una delle debolezze strutturali del processo umido.
Un quadro per avere un'idea della scala: una classica analisi tecnico-economica del 2017 mostra che la produzione degli elettrodi rappresenta circa l'8-9% del costo totale del pacco batteria. Quindi una rivoluzione nella linea di rivestimento non determina l'intera economia della batteria, ma agisce su una voce che la modella in modo significativo.
Cosa Fa il Processo a Elettrodo Secco, Cosa Elimina Completamente?
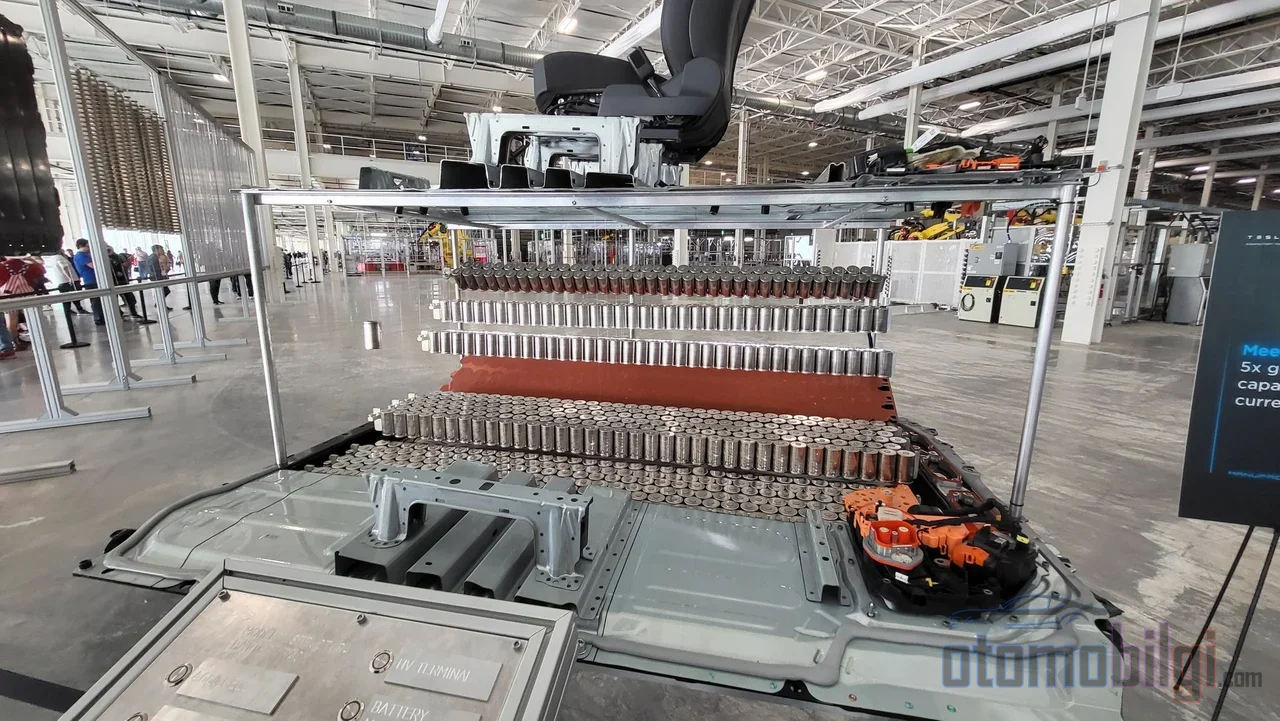
Nella produzione a elettrodo secco non c'è solvente; le polveri secche vengono trasformate direttamente, tramite pressione meccanica, in una pellicola autoportante e laminata sul collettore di corrente. Il metodo più comunemente seguito è la produzione di pellicole libere (freestanding film) e la laminazione; vengono anche studiate approcci alternativi come lo spruzzaggio di polveri secche e il legaggio.
L'origine del processo si basa sulla tecnologia di rivestimento a elettrodo secco sviluppata da Maxwell Technologies; Tesla ha acquisito questa tecnologia comprando l'azienda. La logica della catena è semplice ma le conseguenze sono grandi: quando il solvente scompare, vengono eliminate dallo stabilimento sia il sistema di recupero del solvente, sia gli enormi forni di essiccazione, sia il loro consumo energetico. La produzione di catodi secchi riduce direttamente sia la necessità di spazio produttivo sia l'energia spesa per l'essiccazione del materiale catodico.
Punti Salienti
- L'elettrodo secco presenta un potenziale di riduzione del 6–15% nei costi di produzione e fino a 50% nel consumo energetico.
- Tesla ha annunciato a gennaio 2026 la produzione completamente a secco di anodo e catodo per le celle 4680; il punto di svolta è il frutto di cinque anni di lavoro.
- Il rivestimento a secco può realizzare spessori degli elettrodi fino a 200 micrometri.
- La produzione degli elettrodi rappresenta circa l' 8–9% del costo totale del pacco.
Costi, Energia e Impronta della Fabbrica: Cosa Dicono i Numeri?
Le dichiarazioni di risparmio si distribuiscono su un ampio intervallo e il motivo dipende da dove viene effettuata la misurazione: costo della cella, linea degli elettrodi, CAPEX o OPEX. Con l'eliminazione dell'NMP e dei forni di essiccazione si prevede una riduzione del 6–15% nel costo di produzione delle celle e un risparmio fino al 50% nel consumo energetico. La rimozione completa dell'NMP può ridurre da sola il costo dei materiali del 15–20%. Sul fronte delle attrezzature le affermazioni sono più audaci: LiCAP segnala una riduzione di circa il 40% nell'uso di energia e fino al 50% nel costo totale di produzione delle batterie; AM Batteries prevede una riduzione del 30% nel CAPEX e oltre il 50% nell'OPEX.
I dati sull'impronta della fabbrica dipingono un quadro più coerente: si segnalano riduzioni fino al 50% nell'impianto e oltre il 60% nell'area di rivestimento ed essiccazione degli elettrodi. Anche la velocità di produzione ne guadagna: con il rivestimento a secco si parla di tempi di produzione inferiori del 60–70%. Poiché una parte significativa di questi numeri proviene da produttori di attrezzature e processi, la verifica indipendente è ancora limitata; ma però una revisione comparativa sottoposta a peer review conferma che il processo a secco riduce il consumo energetico e semplifica la produzione.
Vantaggio dell'Elettrodo Spesso: Opportunità e Limite di Prestazione
L'effetto prestazionale più interessante del processo a secco è la possibilità di rivestire elettrodi più spessi. Nel processo a umido la penalità di essiccazione di un rivestimento spesso è onerosa; nel processo a secco questo vincolo scompare in gran parte e diventano possibili spessori fino a 200 micrometri. Un elettrodo spesso significa meno collettori di corrente e separatori per cella: meno peso morto per la stessa energia.
Esiste anche una base numerica. Quando la massa areale viene aumentata da 15 a 35 mg/cm², l'energia di produzione diminuisce del 25% e l'energia specifica aumenta del 14%. Un'equivalenza ancora più sorprendente: aumentare la massa areale del catodo da 15 a 30 mg/cm² fornisce lo stesso guadagno energetico dell'aumento della capacità specifica del catodo da 200 a 300 mAh/g; il costo della cella può ridursi fino al 14%. Un'affermazione risalente all'epoca Maxwell indicava un'eccedenza di densità energetica di 300 Wh/kg con l'elettrodo secco, pari a circa il 42,8% in più.
Ma qui entra in gioco un limite fisico. In un elettrodo molto spesso come 45 mg/cm², in condizioni pratiche è possibile utilizzare solo il 76% della capacità teorica; la ragione è la limitazione del trasporto ionico. In altre parole, l'ingegneria della porosità e della tortuosità nell'elettrodo spesso è la condizione preliminare per rendere reale il vantaggio di densità energetica. I rischi di crepe, delaminazione e piegatura negli strati spessi sono la ciliegina amara.
Sfide Tecniche: Binder, Controllo dello Spessore e Usura delle Attrezzature
Selezione del legante e fibrillazione del PTFE
Se nel processo wet viene utilizzato PVDF come legante, nel processo dry è necessario cambiare il sistema legante. L'approccio più comune è la fibrillazione del PTFE: il PTFE come legante viene miscelato con la polvere di materiale attivo e fibrillizzato tramite compressione diretta; l'adesione del film ottenuto al collettore di corrente e il mantenimento della densità energetica sono metriche critiche. Una scelta errata del legante è una struttura che ripaga tutto il vantaggio in termini di costi del processo dry con una perdita di prestazioni della cella.
Omogeneità e durata delle apparecchiature
In elettrodi di grande formato, una distribuzione coerente del materiale, una dispersione omogenea delle polveri e un'adesione uniforme lungo tutta la laminazione sono seri problemi ingegneristici. E c'è anche il lato abrasivo della questione: il film libero è abrasivo e usura rapidamente i rulli di calandratura - una voce di costo operativo che spesso viene trascurata. I rapporti di inizio 2026 sulle apparecchiature Tesla per la formazione di film di elettrodi secchi di grande formato mostrano che si sta lavorando proprio su questo problema di scalabilità.
Situazione attuale nella Tesla 4680 (2026)
La transizione di Tesla alla produzione di elettrodi completamente secchi non è avvenuta da un giorno all'altro. L'azienda ha prima introdotto il processo dry sul lato del catodo; la produzione di catodi secchi riduceva già la necessità di superficie produttiva e l'energia di essiccazione del catodo. Il punto di svolta annunciato all'inizio del 2026 è stato il trasferimento completo anche del lato anodico al processo dry - il problema che Musk ha definito estremamente difficile era il funzionamento affidabile del processo su grandi volumi. Gli analisti si aspettano che la maggior parte della capacità di elettrodi secchi entri in servizio progressivamente durante il 2026.
Sul fronte dei prodotti il quadro si sta delineando: Tesla ha rimesso le celle 4680 nella Model Y a gennaio 2026. Ci si aspetta che nello stabilimento in Texas la produzione di materiale catodico locale e le linee LFP in Nevada entrino in produzione nel corso del 2026. In una tabella di obiettivi più datata era prevista una produzione di catodi secchi di 72 GWh entro il 2025 e di 650 GWh entro il 2030; è probabile che queste cifre siano state riviste secondo il calendario attuale.
Solo Tesla? Panoramica di settore
L'elettrodo secco non è solo un gioco di Tesla. Volkswagen ha annunciato il proprio processo di rivestimento a secco; LG Energy Solution definisce il rivestimento a secco la chiave dell'innovazione di processo. Anche le aspettative di mercato prevedono crescita, ma le differenze tra le proiezioni derivano da definizioni diverse: mentre una proiezione porta il mercato degli elettrodi secchi da 1,57 miliardi di dollari nel 2026 a 6,50 miliardi di dollari nel 2034 (crescita composta di circa il 19,5% annuo), un'altra stima con una definizione più ampia va da 2,8 miliardi di dollari a 20,3 miliardi di dollari (crescita composta del 28%).
In contrasto, la realtà di oggi è questa: il rivestimento wet rimane il processo registrato grazie alla sua maturità, scalabilità e ai sistemi di materiali consolidati. Il rivestimento a secco è ancora in fase di sviluppo per la produzione su larga scala e l'ipotesi di una transizione completa nel breve termine non è realistica. Lo scenario in evidenza nel settore è un futuro a doppia via: la ricoprimento umido rimane la base della produzione ad alto volume, mentre quello a secco crescerà come opportunità a lungo termine. La domanda decisiva ormai non è se passare o meno, ma quando e in quali condizioni passare.
Conclusione: Stessa Chimica, Economia Cambiata
L'elettrodo a secco non introduce una nuova chimica nella cella agli ioni di litio; ciò che apporta è la capacità di produrre la stessa chimica con molto meno energia, con un'impronta industriale molto più piccola e con elettrodi più spessi. In sintesi: l'eliminazione dei solventi e dei forni di essiccazione promette tipicamente un risparmio del 6-15% sul costo della cella e fino al 50% sul consumo energetico; gli elettrodi spessi possono aumentare l'energia specifica fino al 14% - ma la scelta del legante, il controllo dello spessore e i limiti del trasporto ionico restano problemi ingegneristici che richiedono di guadagnarsi questi vantaggi. Il fatto che Tesla abbia raggiunto la piena produzione a secco con la 4680 è la prova più forte che il processo sia scalabile; ma c'è ancora da aspettare prima che la ricoprimento umido ceda il trono nel settore.
Fonti
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y