Como a Tesla está mudando a produção com o eletrodo seco no 4680?
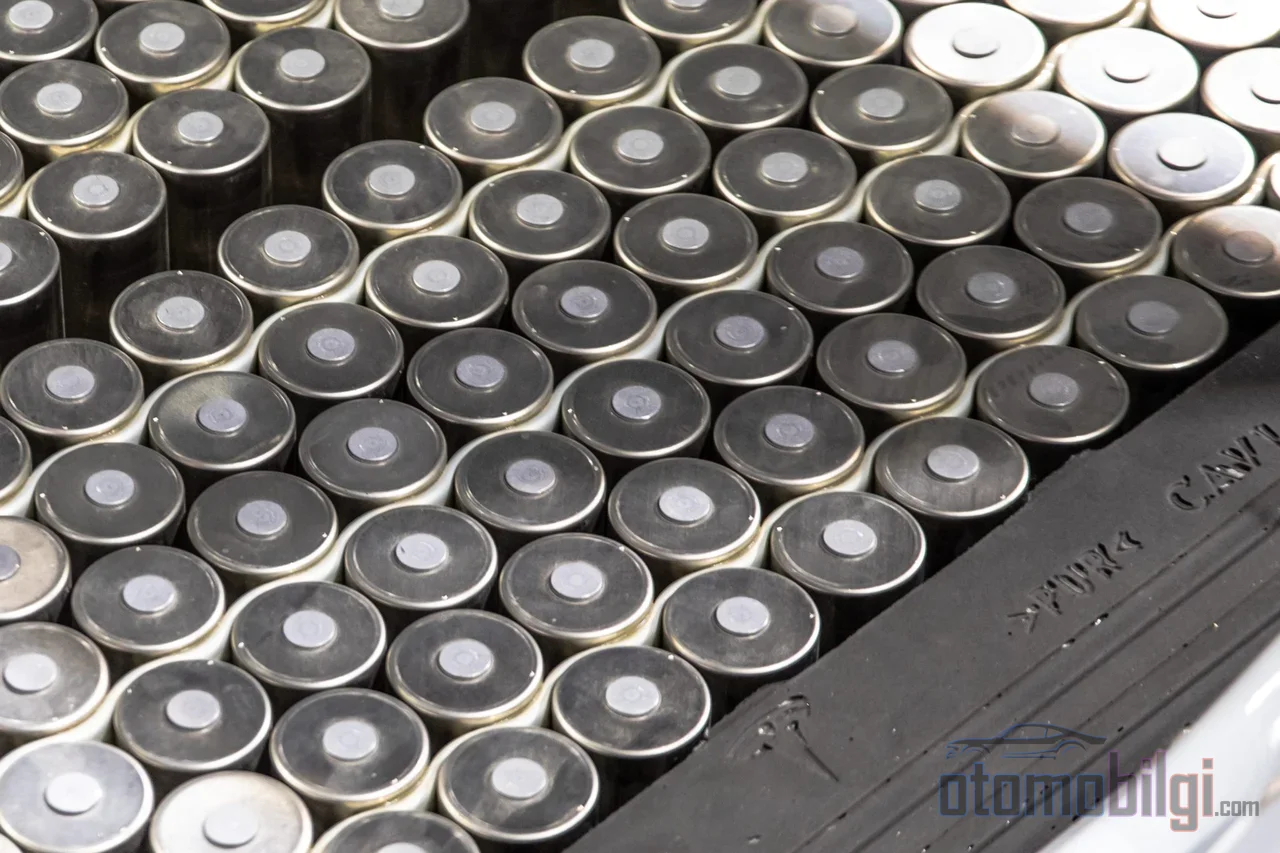
Talvez o item menos comentado no custo de uma célula de íon-lítio não seja a química em si, mas a forma como o eletrodo é revestido. Com o anúncio feito em janeiro de 2026 e confirmado nas semanas seguintes, a Tesla declarou que passou à produção totalmente seca de eletrodos no lado do ânodo e do cátodo nas células 4680. Elon Musk qualificou como extremamente difícil tornar esse processo funcional em escala; foi o produto de cinco anos de esforço de engenharia. Então, quanto você pode ganhar sem alterar a química dentro de uma bateria, mudando apenas o método de produção? A resposta está escondida em uma cadeia que vai da pegada da fábrica ao consumo de energia e ao desempenho da célula.
Como Funciona o Revestimento Úmido Tradicional?
Hoje, o caminho padrão da produção de íon-lítio é a slurry casting, ou seja, o revestimento úmido. O material ativo, o aglutinante e o solvente são transformados em slurry em um misturador, aplicados sobre a folha metálica do coletor de corrente, passados por longos fornos de secagem e, em seguida, calandrados e compactados. A cadeia de produção funciona em linhas gerais assim: mistura do slurry, revestimento, secagem, calandragem e, por fim, o corte do eletrodo e do separador.
O ponto crítico é o próprio solvente. O solvente típico usado no lado do cátodo é o NMP (N-metil-2-pirrolidona); sua função é dissolver o aglutinante PVDF. O NMP faz bem esse trabalho, mas é tóxico e são necessários sistemas de condensação para recuperar a parte que evapora nos fornos. Isso significa tanto custo de instalação quanto uma carga energética constante. Na etapa de secagem, além disso, três processos físicos competem ao mesmo tempo: evaporação, difusão do aglutinante e sedimentação. Durante a secagem, o aglutinante pode migrar e comprometer a homogeneidade do revestimento - essa é uma das fragilidades estruturais do processo úmido.
Uma moldura para ter noção da escala: uma análise técnico-econômica clássica de 2017 mostra que a produção de eletrodos representa cerca de 8-9% do custo total do pacote. Ou seja, uma revolução na linha de revestimento atua sobre um item que não determina toda a economia da bateria, mas a molda de forma significativa.
O Que Faz o Processo de Eletrodo Seco e O Que Ele Elimina Por Completo?
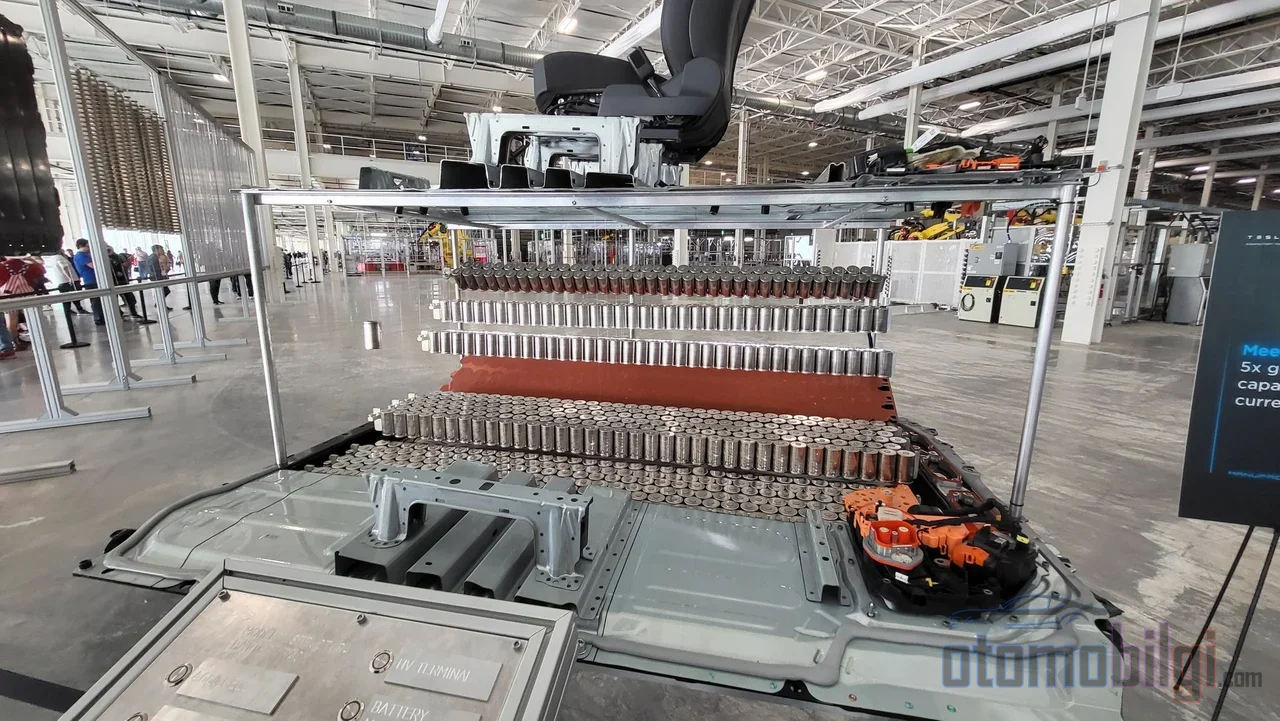
Na produção de eletrodo seco não há solvente; os pós secos são transformados diretamente, por pressão mecânica, em um filme autossuportante e laminados ao coletor de corrente. O método mais seguido é a produção de filme livre (freestanding film) e a laminação; abordagens alternativas, como a pulverização de pó seco e a ligação, também estão sendo pesquisadas.
A origem do processo baseia-se na tecnologia de revestimento de eletrodo seco desenvolvida pela Maxwell Technologies; a Tesla incorporou essa tecnologia ao adquirir a empresa. A lógica da cadeia é simples, mas as consequências são grandes: quando o solvente desaparece, o sistema de recuperação de solvente, os enormes fornos de secagem e o consumo de energia de tudo isso são apagados da fábrica. A produção de cátodo seco reduz diretamente a necessidade de área de produção e a energia gasta na secagem do material do cátodo.
Destaques
- O eletrodo seco tem potencial de redução de 6–15% no custo de produção e de até 50% no consumo de energia.
- A Tesla anunciou em janeiro de 2026 a produção totalmente seca de ânodo e cátodo nas células 4680; o ponto de virada é o produto de cinco anos de trabalho.
- A laminação a seco permite espessuras de eletrodo de até 200 micrômetros.
- A produção de eletrodos representa aproximadamente 8–9% do custo total do pacote.
Custo, Energia e Pegada Fabril: O Que Dizem os Números?
As alegações de economia se espalham por uma faixa ampla, e o motivo é que depende de onde a medição é feita: custo da célula, linha de eletrodo, CAPEX ou OPEX. Com a eliminação do NMP e dos fornos de secagem, projeta-se uma redução de 6–15% no custo de produção da célula e uma economia de até 50% no consumo de energia. A remoção completa do NMP pode reduzir apenas o custo de materiais em 15–20%. Do lado dos equipamentos, as alegações são mais ambiciosas: a LiCAP reporta uma redução de cerca de 40% no uso de energia e de até 50% no custo total de produção da bateria; a AM Batteries projeta uma redução de 30% no CAPEX e de mais de 50% no OPEX.
Os números do lado da pegada fabril pintam um quadro mais consistente: reporta-se uma redução de até 50% na instalação e de mais de 60% na área de revestimento e secagem de eletrodos. A velocidade de produção também ganha - fala-se em tempos de produção 60–70% mais curtos com a laminação a seco. Como uma parte significativa desses números vem de fabricantes de equipamentos e processos, a verificação independente ainda é limitada; mas uma compilação comparativa revisada por pares também confirma que o processo seco reduz o uso de energia e simplifica a produção.
Vantagem do Eletrodo Grosso: Oportunidade e Limite de Desempenho
O efeito de desempenho mais interessante do processo seco é a possibilidade de laminar eletrodos mais grossos. No processo úmido, a penalidade de secagem de camadas grossas é pesada; no processo seco, essa restrição desaparece em grande parte e espessuras de até 200 micrômetros tornam-se possíveis. O eletrodo grosso significa menos coletor de corrente e separador por célula - menos peso morto para a mesma energia.
Há também uma base numérica. Quando a massa areal é aumentada de 15 para 35 mg/cm², a energia de produção cai 25% e a energia específica aumenta 14%. Uma equivalência ainda mais marcante: aumentar a massa areal do cátodo de 15 para 30 mg/cm² proporciona o mesmo ganho de energia que elevar a capacidade específica do cátodo de 200 para 300 mAh/g; o custo da célula pode cair até 14%. Uma alegação da época da Maxwell apontava também para uma densidade de energia acima de 300 Wh/kg com o eletrodo seco, um aumento de aproximadamente 42,8%.
Mas aqui entra em cena um limite físico. Em um eletrodo muito grosso, como 45 mg/cm², apenas 76% da capacidade teórica pode ser utilizada em condições práticas; a razão é a limitação do transporte de íons. Ou seja, a engenharia de porosidade e tortuosidade no eletrodo grosso é um pré-requisito para tornar real a vantagem de densidade de energia. Os riscos de fissuração, delaminação e ondulação em camadas grossas são um problema adicional.
Desafios Técnicos: Binder, Controle de Espessura e Desgaste de Equipamentos
Seleção do aglutinante e fibrilação de PTFE
Se o PVDF é usado como aglutinante no processo úmido, o sistema aglutinante precisa ser alterado no processo seco. A abordagem mais comum é a fibrilação de PTFE: o aglutinante PTFE é misturado com o pó do material ativo e fibrilizado por compressão direta; a adesão do filme obtido ao coletor de corrente e a preservação da densidade de energia são métricas críticas. Uma seleção incorreta do aglutinante tem uma estrutura que compensará toda a vantagem de custo do processo seco com perda de desempenho da célula.
Homogeneidade e vida útil dos equipamentos
Distribuição consistente de materiais em eletrodos de grande formato, dispersão homogênea dos pós e adesão uniforme ao longo da laminação são problemas sérios de engenharia. Há ainda o lado abrasivo da questão: o filme livre é abrasivo e desgasta rapidamente os rolos de calandragem - um item de custo operacional geralmente negligenciado. Relatórios do início de 2026 sobre os equipamentos de formação de filme de eletrodo seco de grande formato da Tesla indicam que exatamente esse problema de escalonamento está sendo trabalhado.
Situação Atual no Tesla 4680 (2026)
A transição da Tesla para a produção totalmente seca de eletrodos não aconteceu da noite para o dia. A empresa primeiro ativou o processo seco no lado do cátodo; a produção de cátodo seco já reduzia a necessidade de área de produção e a energia de secagem do cátodo. O ponto de inflexão anunciado no início de 2026 foi a transferência completa do lado do ânodo também para o processo seco - o problema que Musk descreveu como extremamente difícil era fazer o processo funcionar de forma confiável em alto volume. Os analistas esperam que a maior parte da capacidade de eletrodo seco entre em operação gradualmente ao longo de 2026.
No lado dos produtos, o quadro está se esclarecendo: A Tesla reintroduziu as células 4680 no Model Y em janeiro de 2026. Espera-se que a produção local de material de cátodo na fábrica do Texas e as linhas LFP em Nevada iniciem a produção durante 2026. Em uma tabela de metas mais antiga, estava projetada a produção de cátodo seco de 72 GWh até 2025 e 650 GWh até 2030; é provável que esses números tenham sido revisados de acordo com o cronograma atual.
Apenas a Tesla? Visão Geral do Setor
O eletrodo seco não é um jogo exclusivo da Tesla. A Volkswagen anunciou seu próprio processo de revestimento a seco; a LG Energy Solution define o revestimento a seco como a chave da inovação de processos. As expectativas do mercado também projetam crescimento, mas as diferenças entre as projeções decorrem de diferenças de definição: uma projeção leva o mercado de eletrodo seco de 1,57 bilhão de dólares em 2026 para 6,50 bilhões de dólares em 2034 (~19,5% de crescimento composto anual), enquanto outra estimativa, com definição mais ampla, vai de 2,8 bilhões de dólares para 20,3 bilhões de dólares (28% de crescimento composto).
Em contrapartida, a realidade de hoje é esta: o revestimento úmido ainda ocupa a posição de processo registrado devido à sua maturidade, escalabilidade e sistemas de materiais consolidados. O revestimento a seco ainda está em fase de desenvolvimento para produção em grande escala e a suposição de uma transição completa no curto prazo não é realista. O cenário de destaque no setor é um futuro de caminhos duplos: enquanto a laminação úmida permanece a base da produção de alto volume, a laminação a seco crescerá como uma oportunidade de longo prazo. A questão da decisão não é mais se vale a pena migrar, mas quando e sob quais condições migrar.
Conclusão: A Química é a Mesma, a Economia Mudou
O eletrodo a seco não traz uma nova química à célula de íons de lítio; o que ele traz é a capacidade de produzir a mesma química com muito menos energia, uma pegada fabril muito menor e eletrodos mais espessos. Em resumo: a eliminação de solventes e fornos de secagem promete tipicamente uma redução de 6–15% no custo da célula e economias de até 50% no consumo de energia; os eletrodos espessos podem aumentar a energia específica em até 14% - mas a escolha do aglutinante, o controle da espessura e os limites de transporte de íons continuam sendo problemas de engenharia que exigem conquista para justificar esses ganhos. O alcance da Tesla da produção totalmente a seca na 4680 é a prova mais forte de que o processo é escalável; mas ainda falta tempo para que a laminação úmida perca seu trono no setor.
Fontes
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y