Comment la production d'électrodes sèches dans la Tesla 4680 change-t-elle la donne ?
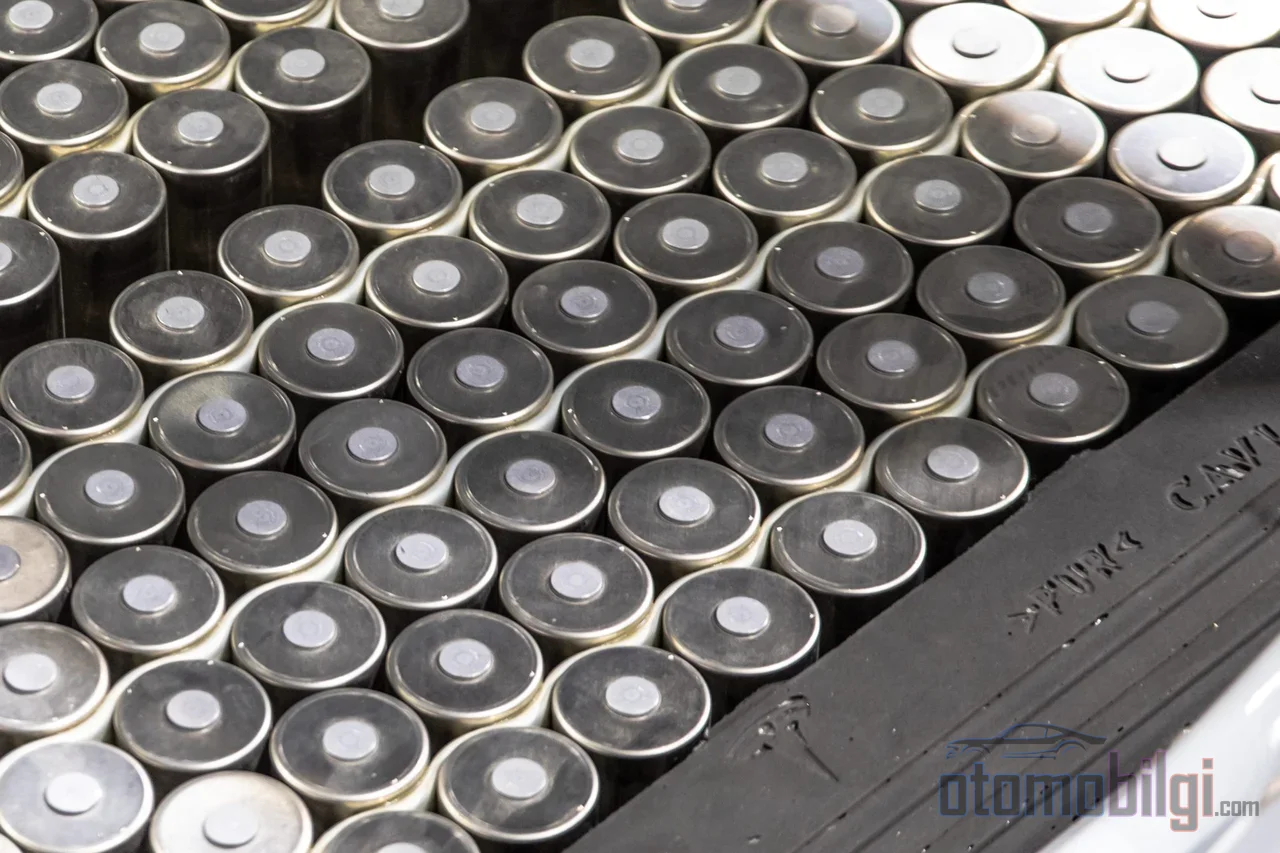
L'un des aspects les moins discutés du coût d'une cellule lithium-ion n'est pas la chimie elle-même, mais la manière dont l'électrode est déposée. Avec l'annonce faite en janvier 2026 et confirmée dans les semaines qui ont suivi, Tesla a déclaré être passé à une production entièrement sèche des électrodes, côté anode comme côté cathode, pour ses cellules 4680. Elon Musk a qualifié la mise à l'échelle de ce procédé d'extrêmement difficile ; c'était le fruit de cinq années d'efforts d'ingénierie. Combien pouvez-vous gagner en modifiant uniquement la méthode de production, sans changer la chimie contenue dans une batterie ? La réponse se cache dans une chaîne qui s'étend de l'empreinte de l'usine à la consommation d'énergie et aux performances des cellules.
Comment fonctionne le dépôt humide traditionnel ?
Aujourd'hui, la méthode standard de production lithium-ion est le slurry casting, c'est-à-dire le dépôt humide. Le matériau actif, le liant et le solvant sont mélangés dans un malaxeur pour former un slurry, qui est déposé sur le film collecteur de courant métallique, passe dans de longs fours de séchage, puis est compacté par calandrage. La chaîne de production fonctionne grosso modo avec de grandes lignes ainsi : melange du slurry, dépôt, séchage, calandrage et enfin découpage de l'électrode et du séparateur.
Le point critique, c'est le solvant lui-même. Le solvant typique utilisé côté cathode est le NMP (N-méthyl-2-pyrrolidone) ; sa fonction est de dissoudre le liant PVDF. Le NMP fait bien ce travail, mais il est toxique, et la récupération de la partie qui s'évapore dans les fours nécessite des systèmes de condensation. Cela représente à la fois un coût d'installation et une charge énergétique permanente. Lors de l'étape de séchage, trois processus physiques entrent en compétition simultanément : l'évaporation, la diffusion du liant et la sédimentation. Pendant le séchage, le liant peut migrer et altérer l'homogénéité du dépôt - c'est l'une des faiblesses structurelles du procédé humide.
Un cadre pour se faire une idée de l'échelle : une analyse technico-économique classique de 2017 montre que la production des électrodes représente environ 8 à 9 % du coût total du pack. Autrement dit, une révolution sur la ligne de dépôt agit sur un poste qui ne détermine pas toute l'économie de la batterie, mais qui la façonne de manière significative.
Que fait le procédé d'électrode sèche, et qu'élimine-t-il totalement ?
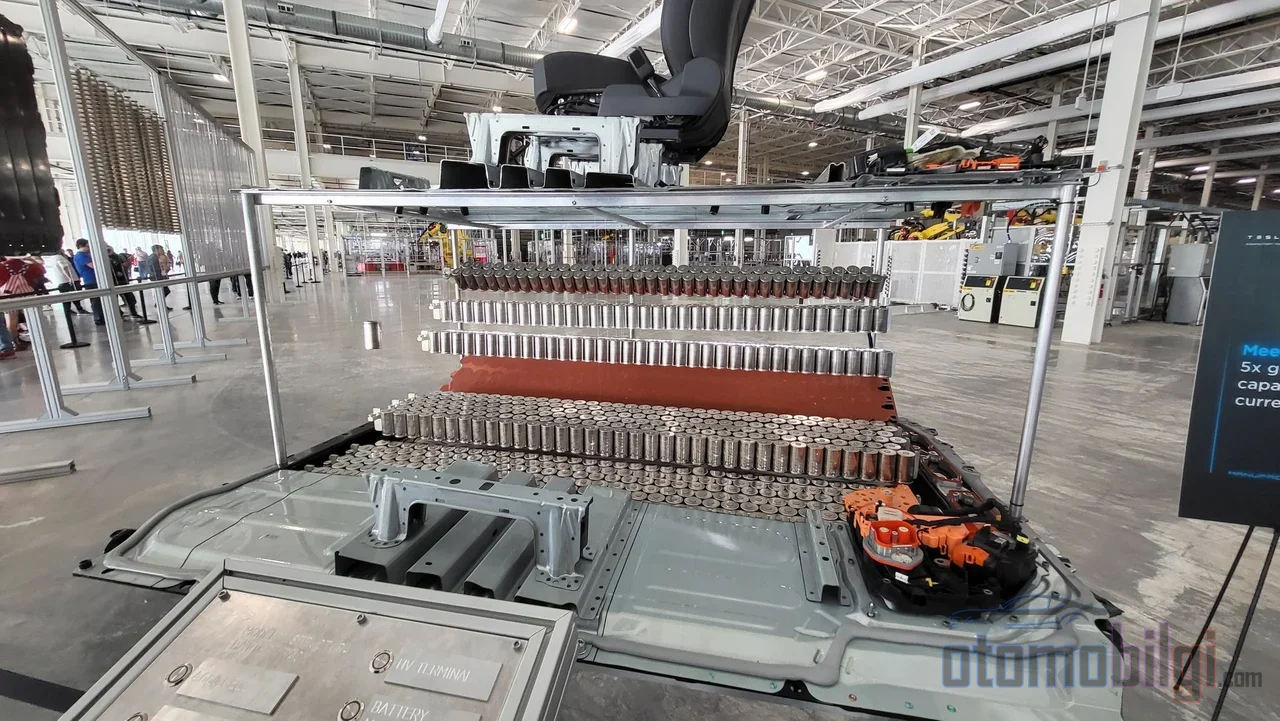
Dans la production d'électrodes sèches, il n'y a pas de solvant ; les poudres sèches sont transformées directement, par pression mécanique, en un film autoporteur, puis laminé sur le collecteur de courant. La méthode la plus suivie est la production de film libre (freestanding film) et son laminage ; des approches alternatives comme la pulvérisation de poudre sèche et le frittage sont également étudiées.
L'origine du procédé repose sur la technologie de dépôt d'électrodes sèches développée par Maxwell Technologies ; Tesla a intégré cette technologie en rachetant l'entreprise. La logique de la chaîne est simple, mais les conséquences sont immenses : quand le solvant disparaît, le système de récupération du solvant, les fours de séchage gigantesques et leur consommation d'énergie disparaissent aussi de l'usine. La production de cathodes sèches réduit directement les besoins en surface de production et l'énergie dépensée pour le séchage du matériau de cathode.
Points forts
- L'électrode sèche offre un potentiel de réduction de 6 à 15 % des coûts de production et de jusqu'à 50 % de la consommation d'énergie.
- Tesla a annoncé en janvier 2026 une production entièrement sèche des anodes et des cathodes pour ses cellules 4680 ; le point de rupture est le fruit de cinq années de travail.
- Le revêtement à sec permet d'atteindre des épaisseurs d'électrode de jusqu'à 200 micromètres.
- La production des électrodes représente environ 8 à 9 % du coût total du pack.
Coût, énergie et empreinte usine : Que disent les chiffres ?
Les affirmations d'économies s'étendent sur une large plage, et cela s'explique par le fait que cela dépend de l'endroit où la mesure est effectuée : coût de la cellule, ligne d'électrodes, CAPEX ou OPEX. Avec l'élimination du NMP et des fours de séchage, une réduction de 6 à 15 % du coût de production des cellules et une économie allant jusqu'à 50 % de la consommation d'énergie sont prévues. La suppression totale du NMP peut à elle seule permettre une réduction de 15 à 20 % du coût des matériaux. Côté équipements, les affirmations sont plus audacieuses : LiCAP signale une réduction d'environ 40 % de la consommation d'énergie et jusqu'à 50 % du coût total de production des batteries ; AM Batteries prévoit une réduction de 30 % du CAPEX et de plus de 50 % de l'OPEX.
Les chiffres concernant l'empreinte usine dressent un tableau plus cohérent : une réduction allant jusqu'à 50 % est signalée sur le site, et plus de 60 % dans la zone de revêtement et de séchage des électrodes. La vitesse de production en bénéficie également - des temps de production 60 à 70 % plus courts sont évoqués avec le revêtement à sec. Une grande partie de ces chiffres provient des fabricants d'équipements et de procédés, de sorte que la validation indépendante reste limitée ; toutefois, une revue comparative évaluée par les pairs confirme également que le procédé à sec réduit la consommation d'énergie et simplifie la production.
L'avantage de l'électrode épaisse : opportunité et limite de performance
L'effet sur les performances le plus intéressant du procédé à sec est la possibilité de déposer des électrodes plus épaisses. Dans le procédé humide, la pénalité de séchage d'un revêtement épais est lourde ; dans le procédé à sec, cette contrainte disparaît en grande partie et des épaisseurs de jusqu'à 200 micromètres deviennent possibles. L'électrode épaisse signifie moins de collecteurs de courant et de séparateurs par cellule - moins de poids mort pour la même énergie.
Et il existe une base numérique. Lorsque la masse aréale passe de 15 à 35 mg/cm², l'énergie de production diminue de 25 % et l'énergie spécifique augmente de 14 %. Une équivalence plus frappante : porter la masse aréale de la cathode de 15 à 30 mg/cm² procure le même gain d'énergie qu'augmenter la capacité spécifique de la cathode de 200 à 300 mAh/g ; le coût de la cellule peut diminuer jusqu'à 14 %. Une affirmation datant de l'époque Maxwell évoquait également une densité d'énergie supérieure à 300 Wh/kg avec l'électrode sèche, soit une augmentation d'environ 42,8 %.
Mais une limite physique entre en jeu ici. Dans une électrode très épaisse comme 45 mg/cm², seuls 76 % de la capacité théorique peuvent être utilisés en conditions pratiques ; la raison en est la limitation du transport ionique. Autrement dit, dans l'électrode épaisse, l'ingénierie de la porosité et de la tortuosité est une condition préalable pour rendre l'avantage de densité d'énergie réel. Sans compter les risques de fissuration, de délamination et de gauchissement dans les couches épaisses.
Défis techniques : binder, contrôle de l'épaisseur et usure des équipements
Choix du liant et fibrillation du PTFE
Si le PVDF est utilisé comme liant dans le procédé humide, le système de liant doit être changé dans le procédé sec. L'approche la plus courante est la fibrillation du PTFE : le PTFE liant est mélangé à la poudre de matériau actif puis fibrillé par compression directe ; l'adhésion du film obtenu au collecteur de courant et le maintien de la densité énergétique sont des métriques critiques. Un mauvais choix de liant se traduit par une structure qui rembourse tout l'avantage de coût du procédé sec au prix d'une perte de performance des cellules.
Homogénéité et durée de vie des équipements
La répartition constante des matériaux sur les électrodes de grand format, la dispersion homogène des poudres et l'adhésion régulière tout au long de la laminations constituent de sérieux défis d'ingénierie. Il y a aussi l'aspect abrasif du problème : le film libre est abrasif et use rapidement les rouleaux de calandrage - c'est un poste de coûts d'exploitation souvent négligé. Les rapports du début 2026 concernant les équipements de formation de film d'électrodes secs à grand format de Tesla montrent que ce problème de mise à l'échelle est précisément en cours de traitement.
État actuel chez Tesla 4680 (2026)
La transition de Tesla vers la production d'électrodes entièrement sèches ne s'est pas faite du jour au lendemain. L'entreprise a d'abord déployé le procédé sec du côté de la cathode ; la production de cathodes sèches réduisait déjà les besoins en surface de production et l'énergie de séchage des cathodes. Le point de rupture annoncé début 2026, c'était le transfert complet de l'anode vers le procédé sec - le problème que Musk a décrit comme extrêmement difficile, c'était le fonctionnement fiable du procédé à haut volume. Les analystes attendent une mise en service progressive de la majorité des capacités d'électrodes sèches tout au long de 2026.
Du côté des produits, le tableau se précise : Tesla a réintégré ses cellules 4680 dans la Model Y en janvier 2026. La production de matériaux de cathode locaux sur le site du Texas et le démarrage des lignes LFP au Nevada sont attendus au cours de 2026. Un tableau d'objectifs plus ancien prévoyait 72 GWh de production de cathodes sèches d'ici 2025 et 650 GWh d'ici 2030 ; ces chiffres ont probablement été révisés selon le calendrier actuel.
Tesla seulement ? Vue d'ensemble du secteur
L'électrode sèche n'est pas le jeu exclusif de Tesla. Volkswagen a annoncé son propre procédé de revêtement à sec ; LG Energy Solution décrit le revêtement à sec comme la clé de l'innovation des procédés. Les attentes du marché prévoient également une croissance, mais les écarts entre projections proviennent de différences de définition : tandis qu'une projection fait passer le marché de l'électrode sèche de 1,57 milliard de dollars en 2026 à 6,50 milliards de dollars en 2034 (croissance composée d'environ 19,5 % par an), une autre estimation à définition plus large s'étend de 2,8 milliards de dollars à 20,3 milliards de dollars (croissance composée de 28 %).
En revanche, la réalité actuelle est la suivante : le revêtement humide reste le procédé dominant grâce à sa maturité, son évolutivité et ses systèmes de matériaux établis. Le revêtement à sec est encore en phase de développement pour la production à grande échelle et une transition complète à court terme n'est pas une hypothèse réaliste. Le scénario qui se dégage dans le secteur est un avenir à deux voies : le revêtement humide reste la base de la production à haut volume, tandis que le revêtement sec se développera comme une opportunité à long terme. La question de la décision n'est plus de savoir s'il faut passer ou non, mais quand et dans quelles conditions passer.
Résultat : Même chimie, économie différente
L'électrode sèche n'apporte pas une nouvelle chimie à la cellule lithium-ion ; ce qu'elle apporte, c'est la capacité de produire la même chimie avec beaucoup moins d'énergie, une empreinte d'usine beaucoup plus réduite et des électrodes plus épaisses. En résumé : l'élimination des solvants et des fours de séchage promet une réduction typique de 6 à 15 % du coût des cellules et jusqu'à 50 % d'économies sur la consommation d'énergie ; les électrodes épaisses peuvent augmenter l'énergie spécifique jusqu'à 14 % - mais le choix du liant, le contrôle de l'épaisseur et les limites du transport ionique demeurent des défis d'ingénierie à relever pour mériter ces gains. L'atteinte par Tesla d'une production entièrement sèche avec la 4680 est la preuve la plus solide que le procédé est évolutif ; mais il reste du chemin avant que le revêtement humide ne perde sa domination dans le secteur.
Sources
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y