Jak Tesla zmienia produkcję suchych elektrod w baterii 4680?
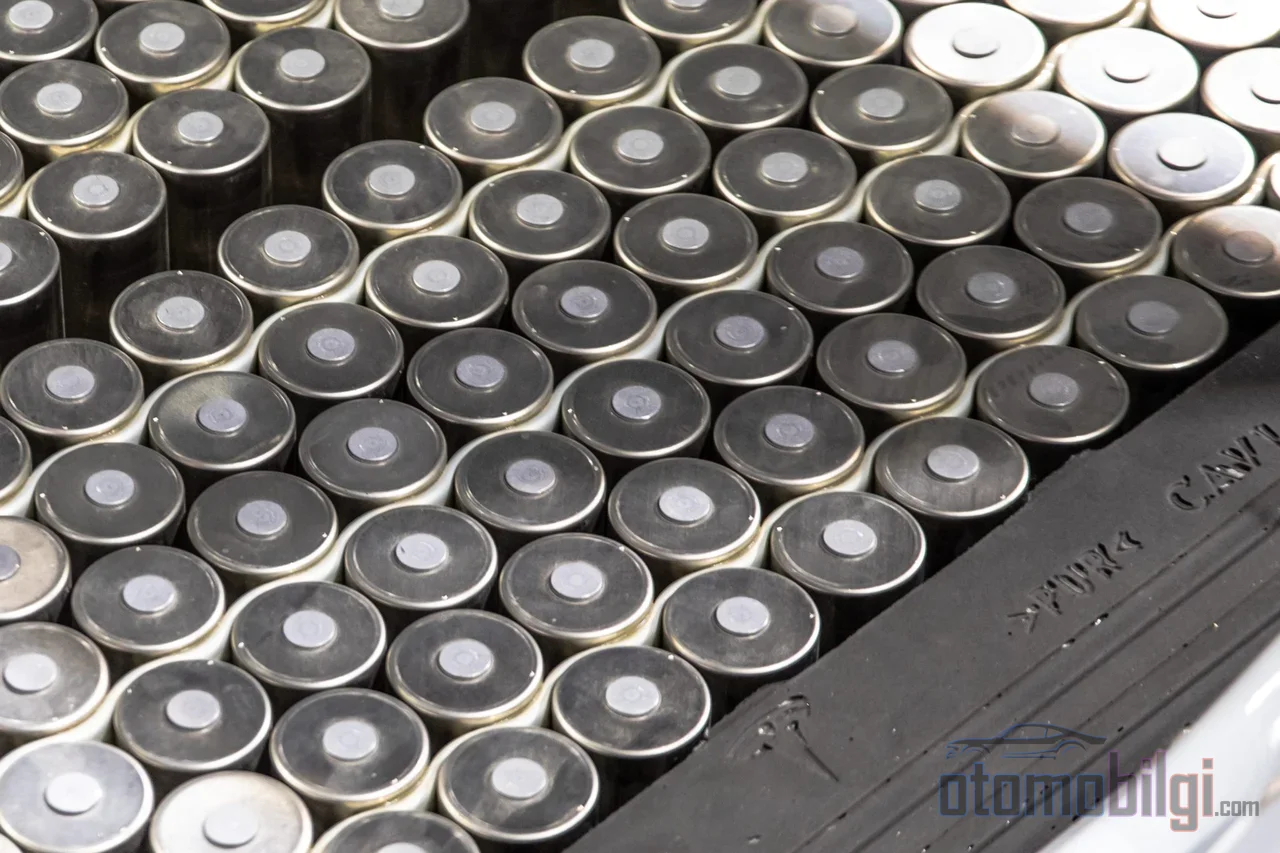
Być może najmniej omawianym składnikiem kosztu ogniwa litowo-jonowego nie jest sama chemia, lecz sposób nanoszenia elektrody. Tesla wraz z rozwojem ogłoszonym w styczniu 2026 roku i potwierdzonym w kolejnych tygodniach poinformowała, że w ogniwach 4680 przeszła na całkowicie suchą produkcję elektrod po stronie anody i katody. Elon Musk określił doprowadzenie tego procesu do stanu użyteczności w skali jako niezwykle trudne; był to efekt pięcioletniej pracy inżynieryjnej. Ile więc można zyskać, nie zmieniając w ogóle chemii baterii, a jedynie metodę produkcji? Odpowiedź ukryta jest w łańcuchu obejmującym od śladu fabrycznego po zużycie energii i wydajność ogniw.
Jak działa tradycyjne powlekanie na mokro?
Dziś standardową drogą produkcji litowo-jonowej jest slurry casting, czyli powlekanie na mokro. Materiał aktywny, spoiwo i rozpuszczalnik są mieszane w mikserze, tworząc zawiesinę (slurry), która nanoszona jest na folię kolektora prądu z metalu, następnie przechodzi przez długie piece suszące, a potem jest sprężana w procesie kalandrowania. Łańcuch produkcji przebiega w dużych liniach mniej więcej tak: mieszanie zawiesiny, powlekanie, suszenie, kalandrowanie i na koniec cięcie elektrody oraz separatora.
Kluczowym punktem jest sam rozpuszczalnik. Typowym rozpuszczalnikiem stosowanym po stronie katody jest NMP (N-metylo-2-pirolidon); jego zadaniem jest rozpuszczanie spoiwa PVDF. NMP dobrze spełnia tę rolę, ale jest toksyczny, a odzysk części odparowującej w piecach wymaga systemów kondensacyjnych. To oznacza zarówno koszt inwestycji w instalację, jak i stałe obciążenie energetyczne. W etapie suszenia dodatkowo trzy procesy fizyczne toczą się jednocześnie: odparowywanie, dyfuzja spoiwa i sedymentacja. Spoiwo podczas suszenia może migrować i zaburzać jednorodność powłoki - to jedna ze strukturalnych słabości procesu na mokro.
Rama dla poczucia skali: klasyczna analiza techniczno-ekonomiczna z 2017 roku pokazuje, że produkcja elektrod stanowi około 8-9% całkowitego kosztu pakietu. A zatem rewolucja na linii powlekania dotyczy pozycji, która nie decyduje o całej ekonomii baterii, ale istotnie ją kształtuje.
Co robi proces suchych elektrod i co całkowicie eliminuje?
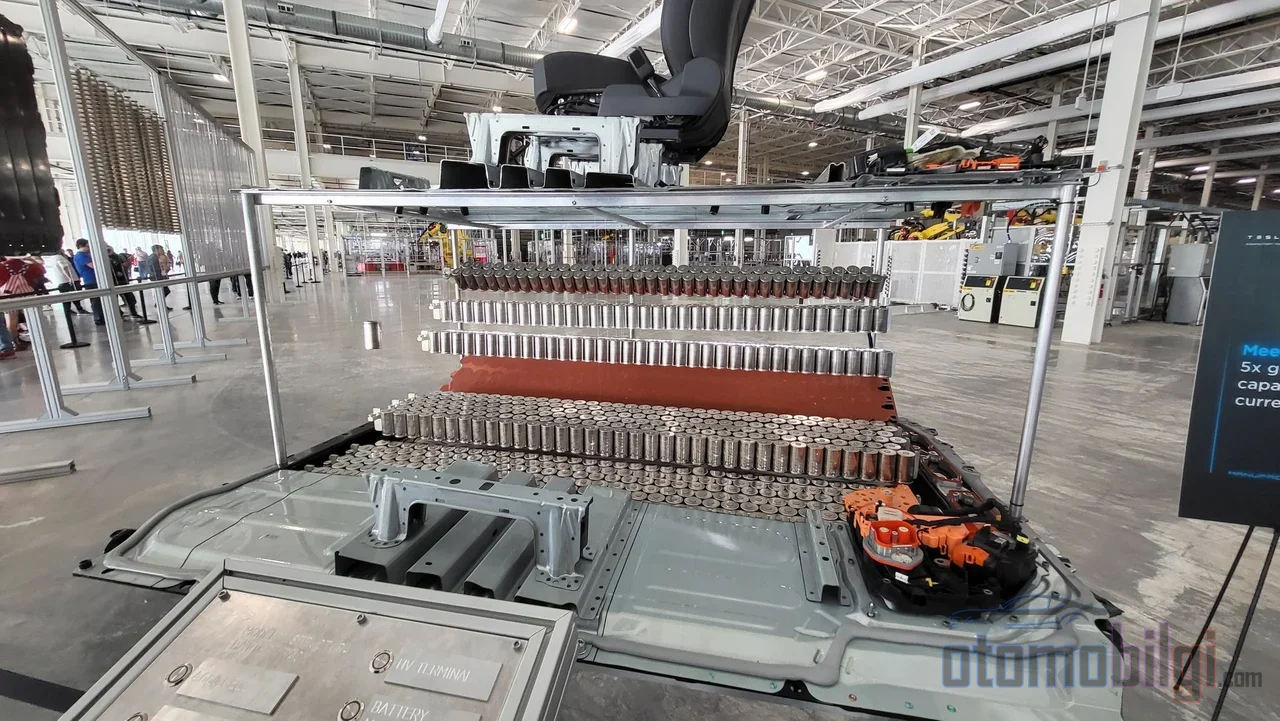
W produkcji suchych elektrod nie ma rozpuszczalnika; suche proszki są bezpośrednio przekształcane pod naciskiem maszyny w folię samonośną i laminowane z kolektorem prądu. Najczęściej stosowaną metodą jest produkcja folii swobodnej (freestanding film) i laminacja; badane są też alternatywne podejścia, takie jak natrysk suchego proszku i wiązanie.
Początki procesu sięgają technologii suchego powlekania elektrod opracowanej przez Maxwell Technologies; Tesla włączyła tę technologię do swojej struktury, przejmując firmę. Logika łańcucha jest prosta, ale skutki są duże: gdy znika rozpuszczalnik, z fabryki znikają także system odzysku rozpuszczalnika, ogromne piece suszące i ich zużycie energii. Produkcja suchej katody bezpośrednio obniża zapotrzebowanie na powierzchnię produkcyjną oraz energię zużywaną na suszenie materiału katodowego.
Najważniejsze informacje
- Suchy elektrod niesie potencjał zmniejszenia kosztów produkcji o 6–15% i zużycia energii nawet o 50%.
- Tesla ogłosiła w styczniu 2026 roku produkcję ogniw 4680 z całkowicie suchą anodą i katodą; punkt przełomu to owoc pięcioletnich prac.
- Suche powlekanie pozwala uzyskać grubość elektrod nawet do 200 mikrometrów.
- Produkcja elektrod stanowi około 8–9% całkowitego kosztu pakietu.
Koszt, Energia i Ślad Fabryczny: Co Mówią Liczby?
Deklarowane oszczędności rozciągają się na szeroki zakres, a wynika to z tego, od czego mierzymy: kosztu ogniwa, linii elektrod, CAPEX czy OPEX. Po wyeliminowaniu NMP i suszarni przewiduje się zmniejszenie kosztów produkcji ogniw o 6–15% oraz oszczędność energii nawet do 50%. Całkowite usunięcie NMP może obniżyć sam koszt materiałów o 15–20%. Po stronie sprzętu deklaracje są bardziej śmiałe: LiCAP zgłasza spadek zużycia energii o około 40%, a całkowitych kosztów produkcji baterii nawet o 50%; AM Batteries przewiduje obniżenie CAPEX o 30%, a OPEX o ponad 50%.
Liczby dotyczące śladu fabrycznego rysują bardziej spójny obraz: raportuje się zmniejszenie powierzchni zakładu nawet o 50%, a w obszarze powlekania i suszenia elektrod o ponad 60%. Zyskuje także tempo produkcji - mówi się o czasach produkcji krótszych o 60–70% dzięki suchemu powlekaniu. Ponieważ znaczna część tych liczb pochodzi od producentów sprzętu i technologii, niezależna weryfikacja jest wciąż ograniczona; jednak recenzowane opracowanie porównawcze potwierdza, że proces suchy obniża zużycie energii i upraszcza produkcję.
Zaletą Grubych Elektrod: Szansa i Granica Wydajności
Najciekawszym efektem wydajnościowym procesu suchego jest możliwość powlekania grubszymi elektrodami. W procesie mokrym kara za suszenie grubych powłok jest wysoka; w procesie suchym to ograniczenie w dużej mierze znika i możliwe stają się grubości do 200 mikrometrów. Gruby elektrod oznacza mniej kolektorów prądu i separatorów na ogniwo - mniej martwej masy dla tej samej energii.
Ma też podstawy liczbowe. Gdy masa powierzchniowa wzrasta z 15 do 35 mg/cm², energia produkcji spada o 25%, a energia właściwa rośnie o 14%. Jeszcze bardziej uderzająca równoważność: zwiększenie masy powierzchniowej katodu z 15 do 30 mg/cm² daje ten sam przyrost energii co podniesienie pojemności właściwej katodu z 200 do 300 mAh/g; koszt ogniwa może spaść nawet o 14%. Z okresu Maxwell pochodziło też twierdzenie o gęstości energii powyżej 300 Wh/kg z suchym elektrodą, co oznaczało wzrost o około 42,8%.
Ale tu wchodzi w grę granica fizyczna. W bardzo grubym elektrodzie, np. 45 mg/cm², w warunkach praktycznych można wykorzystać jedynie 76% pojemności teoretycznej; przyczyną jest ograniczony transport jonów. Oznacza to, że inżynieria porowatości i krętości w grubym elektrodzie jest warunkiem wstępnym urzeczywistnienia przewagi gęstości energii. Do tego dochodzą ryzyka pęknięć, delaminacji i zwijania się w grubych warstwach.
Wyzwania Techniczne: Lepiszcze, Kontrola Grubości i Zużycie Sprzętu
Wybór spoiwa i fibrylacja PTFE
Jeśli w procesie mokrym jako spoiwo stosowany jest PVDF, w procesie suchym konieczna jest zmiana systemu spoiwa. Najczęstszym podejściem jest fibrylacja PTFE: spoiwo PTFE miesza się z proszkiem materiału aktywnego i fibrylizuje bezpośrednio przez prasowanie; przyczepność otrzymanej folii do kolektora prądu oraz zachowanie gęstości energii to kluczowe metryki. Błędny wybór spoiwa ma taką konstrukcję, że zniweluje całą przewagę kosztową procesu suchego stratą wydajności ogniwa.
Jednorodność i żywotność sprzętu
W elektrodach o dużym formacie spójny rozkład materiału, jednorodna dyspersja proszków i równomierna przyczepność na całej długości laminacji to poważne problemy inżynieryjne. Jest jeszcze-abrazyjna strona sprawy: wolna folia jest ścierna i szybko zużywa wały kalandrowania - jest to pozycja kosztów operacyjnych, zwykle pomijana. Raporty z początku 2026 roku dotyczące sprzętu Tesla do tworzenia suchej folii elektrodowej w formacie large pokazują, że nad właśnie tym problemem skalowania się pracuje.
Aktualny stan w Tesli 4680 (2026)
Przejście Tesli do pełnosuchej produkcji elektrod nie nastąpiło z dnia na dzień. Firma najpierw wdrożyła proces suchy po stronie katody; sucha produkcja katody już obniżała zapotrzebowanie na powierzchnię produkcyjną i energię suszenia katody. Przełom ogłoszony na początku 2026 roku polegał na przeniesieniu również strony anody w całości do procesu suchego - problem, który Musk określił jako wyjątkowo trudny, to niezawodne działanie procesu przy dużej skali. Analitycy oczekują, że większość mocy suchych elektrod zostanie stopniowo uruchomiona w trakcie 2026 roku.
Po stronie produktów obraz się wykrystalizował: Tesla przywróciła ogniwa 4680 do Modelu Y w styczniu 2026 roku. Oczekuje się, że produkcja katodowego materiału własnego w zakładzie w Teksasie oraz linie LFP w Nevadzie ruszą w ciągu 2026 roku. W starszej tabeli celów przewidywano 72 GWh do 2025 roku i 650 GWh suchej produkcji katody do 2030 roku; liczby te zostały najprawdopodobniej zrewidowane zgodnie z aktualnym harmonogramem.
Tylko Tesla? Perspektywa całej branży
Sucha elektroda to nie tylko gra Tesli. Volkswagen ogłosił własny suchy proces powlekania; LG Energy Solution określa suche powlekanie jako klucz do innowacji procesowych. Oczekiwania rynkowe również przewidują wzrost, ale różnice między prognozami wynikają z różnic definicyjnych: jedna prognoza przenosi rynek suchych elektrod z 1,57 miliarda dolarów w 2026 roku do 6,50 miliarda dolarów w 2034 roku (~19,5% rocznego wzrostu złożonego), podczas gdy inna, o szerszej definicji, sięga od 2,8 miliarda dolarów do 20,3 miliarda dolarów (28% wzrostu złożonego).
W kontraście rzeczywistość dzisiejsza wygląda tak: powlekanie mokre ze względu na dojrzałość, skalowalność i ugruntowane systemy materiałowe wciąż pozostaje procesem zarejestrowanym. Suche powlekanie wciąż jest w fazie rozwoju pod kątem produkcji na dużą skalę i założenie pełnego przejścia w krótkim terminie nie jest realistyczne. Scenariusz wyróżniający się w branży to przyszłość o dwóch ścieżkach: podczas gdy mokre powlekanie pozostaje podstawą produkcji wielkoseryjnej, suche powlekanie będzie rosło jako długoterminowa szansa. Pytanie decyzyjne to już nie "czy przejść", lecz kiedy i w jakich warunkach przejść.
Wniosek: Ta sama chemia, zmieniona ekonomia
Sucha elektroda nie wprowadza nowej chemii do ogniwa litowo-jonowego; tym, co wnosi, jest zdolność wytwarzania tej samej chemii przy znacznie mniejszym zużyciu energii, znacznie mniejszym śladzie fabrycznym i grubszymi elektrodami. Podsumowując: eliminacja rozpuszczalników i pieców suszących obiecuje typowo 6-15% oszczędności w koszcie ogniw oraz do 50% oszczędności w zużyciu energii; grube elektrody mogą zwiększyć energię właściwą nawet o 14% - jednak dobór lepiszcza, kontrola grubości i ograniczenia transportu jonów wciąż pozostają problemami inżynieryjnymi, które trzeba rozwiązać, by te zyski osiągnąć. Osiągnięcie przez Teslę pełnej produkcji na sucho w ogniwach 4680 to najsilniejszy dowód skalowalności procesu; ale do ustąpienia mokrego powlekania ze tronu w branży jeszcze droga daleka.
Źródła
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood i in., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y