Tesla เปลี่ยนแปลงอะไรในการผลิตอิเล็กโทรดแบบแห้งใน 4680?
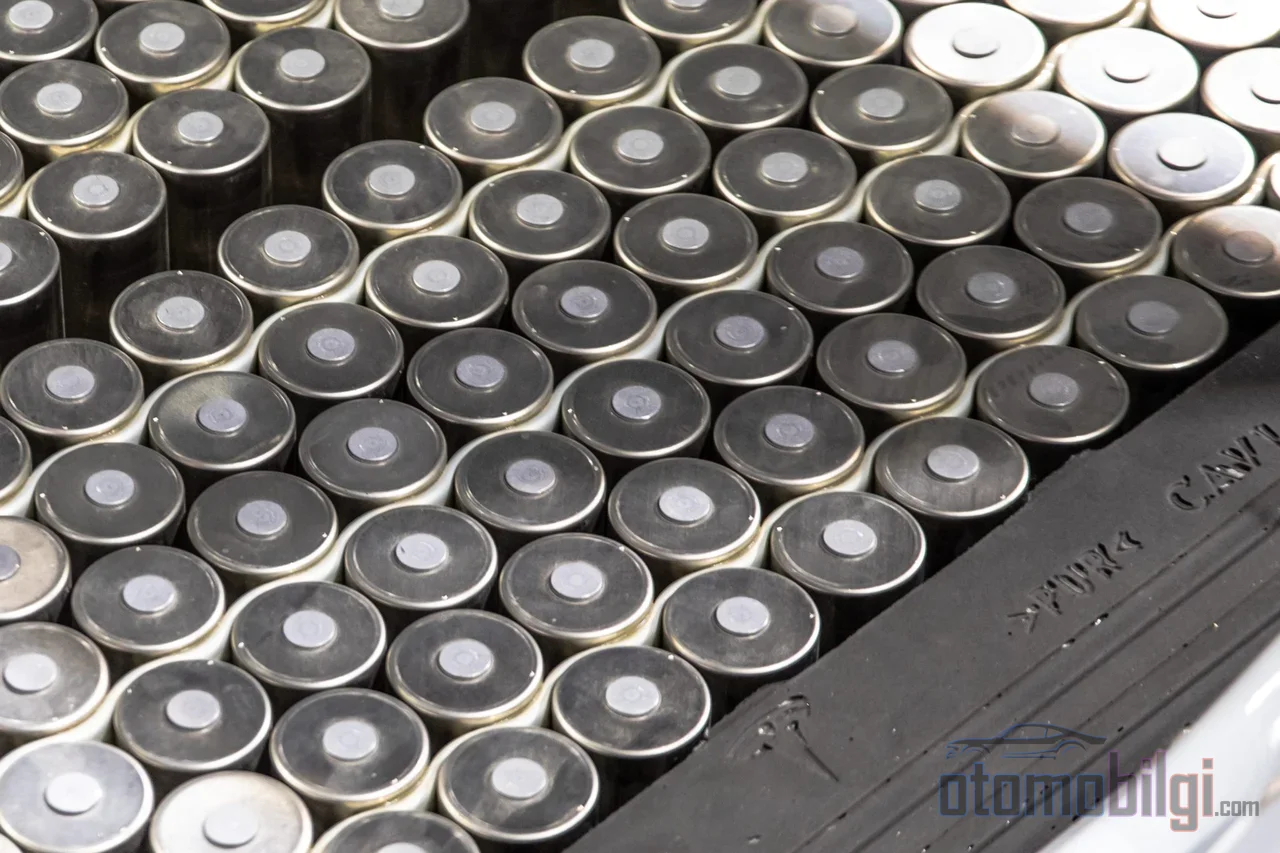
อาจกล่าวได้ว่ารายการต้นทุนที่ถูกพูดถึงน้อยที่สุดของการผลิตเซลล์ลิเธียมไอออนไม่ใช่สูตรเคมีเอง แต่เป็นวิธีการเคลือบอิเล็กโทรด Tesla เปิดเผยในการประกาศเมื่อเดือนมกราคม 2026 ซึ่งได้รับการยืนยันในสัปดาห์ต่อมา ว่าได้เปลี่ยนไปใช้การผลิตอิเล็กโทรดแบบแห้งเต็มรูปแบบทั้งฝั่งแอโนดและแคโทดในเซลล์ 4680 Elon Musk ระบุว่าการทำให้กระบวนการนี้ใช้งานได้จริงในระดับอุตสาหกรรมนั้นยากยิ่ง มันคือผลผลิตจากความพยายามทางวิศวกรรมตลอดห้าปี แล้วคุณจะประหยัดได้มากแค่ไหนในการเปลี่ยนวิธีการผลิตเพียงอย่างเดียวโดยไม่แตะต้องเคมีภายในแบตเตอรี่เลย? คำตอบซ่อนอยู่ในห่วงโซ่ที่ครอบคลุมตั้งแต่พื้นที่โรงงาน การใช้พลังงาน ไปจนถึงประสิทธิภาพของเซลล์
การเคลือบแบบเปียกแบบดั้งเดิมทำงานอย่างไร?
วิธีมาตรฐานของการผลิตลิเธียมไอออนในปัจจุบันคือ slurry casting หรือการเคลือบแบบเปียก วัสดุแอคทีฟ สารยึดเกาะ และตัวทำละลายจะถูกผสมให้เป็นสลัวรี่ในเครื่องผสม ทาลงบนฟอยล์ตัวเก็บกระแสไฟฟ้าโลหะ ส่งผ่านเตาอบทำแห้งยาว แล้วจึงบีบอัดด้วยการรีดผ่านเครื่องคาแลนเดอร์ สายการผลิตทำงานในภาพรวมดังนี้: การผสมสลัวรี่ การเคลือบ การทำแห้ง การรีดคาแลนเดอร์ และสุดท้ายคือการหั่นอิเล็กโทรดและตัวคั่นเป็นแผ่น
จุดสำคัญคือตัวทำละลายเอง ตัวทำละลายทั่วไปที่ใช้ฝั่งแคโทดคือ NMP (N-methyl-2-pyrrolidone) หน้าที่ของมันคือการละลายสารยึดเกาะ PVDF NMP ทำงานนี้ได้ดีแต่มีพิษ และส่วนที่ระเหยในเตาอบจำเป็นต้องใช้ระบบควบแยกเพื่อนำกลับมาใช้ใหม่ นั่นหมายถึงทั้งต้นทุนโรงงานและภาระพลังงานอย่างต่อเนื่อง ในขั้นตอนการทำแห้งยังมีกระบวนการทางฟิสิกส์สามอย่างแข่งขันกันพร้อมกัน: การระเหย การแพร่ของสารยึดเกาะ และการตกตะกอน สารยึดเกาะสามารถเคลื่อนที่ระหว่างการทำแห้งจนทำให้ความสม่ำเสมอของชั้นเคลือบเสียหายได้ - นี่คือหนึ่งในจุดอ่อนเชิงโครงสร้างของกระบวนการแบบเปียก
กรอบอ้างอิงเพื่อให้เห็นภาพระดับขนาด: การวิเคราะห์ทางเทคนิค-เศรษฐกิจคลาสสิกปี 2017 แสดงให้เห็นว่าการผลิตอิเล็กโทรดคิดเป็นประมาณ 8-9% ของต้นทุนแพ็กเกจรวม นั่นคือการปฏิวัติบนสายการเคลือบไม่ได้กำหนดเศรษฐศาสตร์ของแบตเตอรี่ทั้งหมด แต่ทำงานบนรายการที่ปรับรูปแบบอย่างมีนัยสำคัญ
กระบวนการอิเล็กโทรดแบบแห้งทำอะไร และยกเลิกอะไรบ้างโดยสิ้นเชิง?
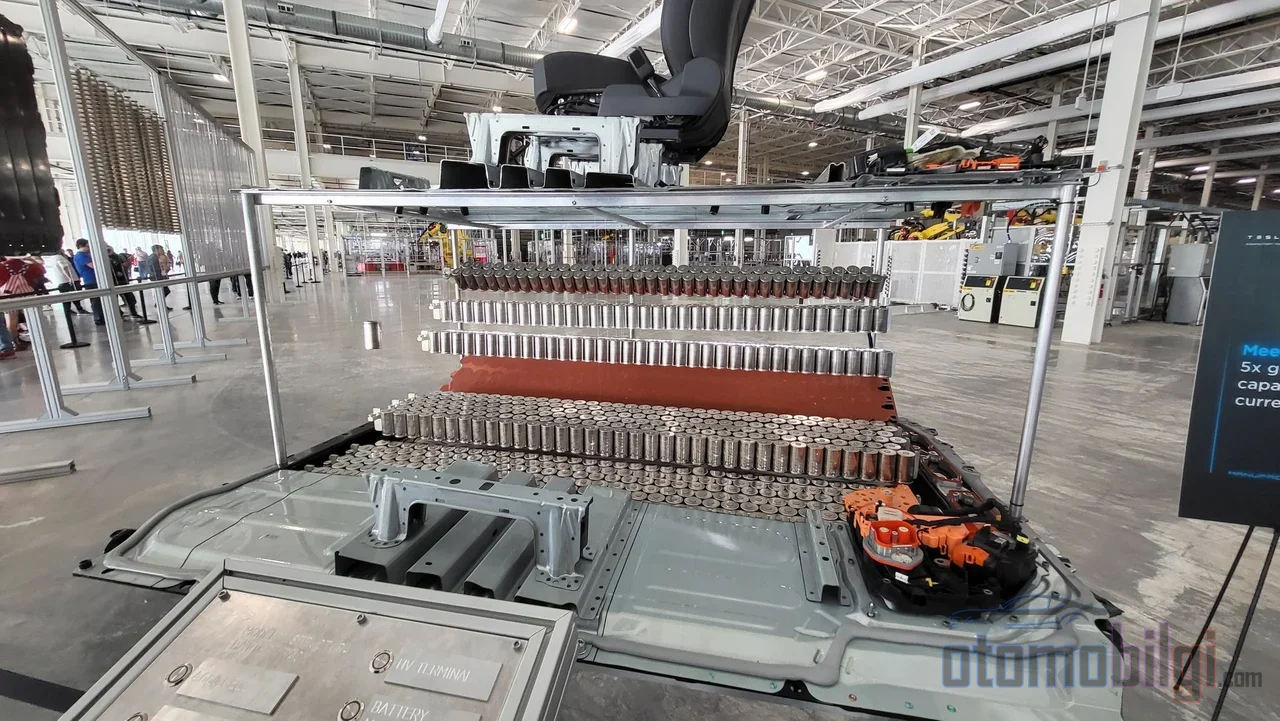
ในการผลิตอิเล็กโทรดแบบแห้งไม่มีตัวทำละลาย ผงแห้งจะถูกเปลี่ยนเป็นฟิล์มพาตัวเองโดยตรงด้วยแรงกดของเครื่องจักร แล้วจึงเคลือบติดกับตัวเก็บกระแส วิธีที่นิยมใช้มากที่สุดคือการผลิตฟิล์มอิสระ (freestanding film) และการเคลือบติด แนวทางทางเลือกอย่างการพ่นผงแห้งและการยึดติดก็กำลังถูกศึกษาวิจัยเช่นกัน
จุดกำเนิดของกระบวนการนี้ย้อนกลับไปที่เทคโนโลยีการเคลือบอิเล็กโทรดแบบแห้งที่พัฒนาโดย Maxwell Technologies Tesla ได้ซื้อกิจการบริษัทนี้และรวมเทคโนโลยีนี้เข้ามาในองค์กร ตรรกะของห่วงโซ่นี้เรียบง่ายแต่ผลลัพธ์ยิ่งใหญ่: เมื่อตัวทำละลายหายไป ระบบกู้คืนตัวทำละลาย เตาอบทำแห้งขนาดมหึมา และการใช้พลังงานของสิ่งเหล่านี้ก็ถูกลบออกจากโรงงานทั้งหมด การผลิตแคโทดแบบแห้งช่วยลดความต้องการพื้นที่การผลิตและพลังงานที่ใช้ในการทำแห้งวัสดุแคโทดโดยตรง
สรุปประเด็นสำคัญ
- อิเล็กโทรดแห้งมีศักยภาพในการลดต้นทุนการผลิตลง 6-15% และลดการใช้พลังงานได้ถึง 50%
- Tesla ประกาศเมื่อมกราคม 2026 ว่าผลิต 4680 cells ด้วยกระบวนการแห้งสมบูรณ์ทั้ง แอโนดและแคโทด จุดพลิกผ่านคือผลจากงานวิจัยห้าปี
- การเคลือบแบบแห้งสามารถให้ความหนาอิเล็กโทรดได้ถึง 200 ไมโครเมตร
- การผลิตอิเล็กโทรดคิดเป็นประมาณ 8-9% ของต้นทุนแพ็กเกจทั้งหมด
ต้นทุน พลังงาน และรอยเท้าโรงงาน: ตัวเลขบอกอะไร?
ข้ออ้างเรื่องการประหยัดกระจายอยู่ในช่วงกว้าง และสาเหตุคือการวัดขึ้นอยู่กับว่าวัดจากส่วนใด: ต้นทุนเซลล์ สายการผลิตอิเล็กโทรด CAPEX หรือ OPEX ด้วยการตัด NMP และเตาอบออก คาดการณ์ว่าต้นทุนการผลิตเซลล์จะลดลง 6-15% และประหยัดพลังงานได้ถึง 50% การกำจัด NMP อย่างสมบูรณ์สามารถลดต้นทุนวัสดุได้ 15-20% เท่านั้น ฝั่งอุปกรณ์มีข้ออ้างทะมึนกว่า: LiCAP รายงานการใช้พลังงานลดลงประมาณ 40% และต้นทุนการผลิตแบตเตอรี่โดยรวมลดลงได้ถึง 50% AM Batteries คาดการณ์ว่า CAPEX ลดลงได้ถึง 30% และ OPEX ลดลงเกิน 50%
ตัวเลขฝั่งรอยเท้าโรงงานวาดภาพที่สม่ำเสมอกว่า: รายงานระบุว่าพื้นที่โรงงานลดลงได้ถึง 50% และในส่วนการเคลือบและอบแห้งอิเล็กโทรดลดลงเกิน 60% ความเร็วในการผลิตก็ได้เปรียบ - มีการกล่าวถึงเวลาการผลิตที่สั้นลง 60-70% ด้วยการเคลือบแบบแห้ง เนื่องจากตัวเลขเหล่านี้ส่วนใหญ่มาจากผู้ผลิตอุปกรณ์และกระบวนการ การตรวจสอบอย่างเป็นอิสระจึงยังจำกัด อย่างไรก็ตาม บทวิจารณ์เปรียบเทียบที่ผ่านการรีวิวโดยผู้เชี่ยวชาญก็ยืนยันว่ากระบวนการแห้งลดการใช้พลังงานและทำให้การผลิตง่ายขึ้น
ข้อดีของอิเล็กโทรดหนา: โอกาสและขีดจำกัดด้านประสิทธิภาพ
ผลด้านประสิทธิภาพที่น่าสนใจที่สุดของกระบวนการแห้งคือความสามารถในการเคลือบอิเล็กโทรดที่หนาขึ้น ในกระบวนการเปียก บทลงโทษจากการอบแห้งของการเคลือบหนานั้นรุนแรง ในกระบวนการแห้ง ข้อจำกัดนี้ถูกยกออกไปเป็นส่วนใหญ่ และความหนาถึง 200 ไมโครเมตร ก็เป็นไปได้ อิเล็กโทรดหนาหมายถึงตัวเก็บกระแสและตัวคั่นที่น้อยลงต่อเซลล์ - น้ำหนักตายที่น้อยลงสำหรับพลังงานเท่าเดิม
และยังมีพื้นฐานเชิงตัวเลขอีกด้วย เมื่อเพิ่มมวลพื้นที่จาก 15 เป็น 35 mg/cm2 พลังงานการผลิตลดลง 25% และพลังงานจำเพาะเพิ่มขึ้น 14% ความเท่าเทียมที่น่าประทับใจยิ่งกว่า: การเพิ่มมวลพื้นที่ของแคโทดจาก 15 เป็น 30 mg/cm2 ให้ผลกำไรด้านพลังงานเท่ากับการเพิ่มความจุจำเพาะของแคโทดจาก 200 เป็น 300 mAh/g ต้นทุนเซลล์อาจลดลงได้ถึง 14% ข้ออ้างจากยุค Maxwell ยังระบุด้วยว่าอิเล็กโทรดแห้งให้ความหนาแน่นพลังงานเกิน 300 Wh/kg เพิ่มขึ้นประมาณ 42.8%
แต่ที่นี่มีขีดจำกัดทางฟิสิกส์เข้ามาเกี่ยวข้อง ในอิเล็กโทรดที่หนามากอย่าง 45 mg/cm2 ในสภาวะจริงสามารถใช้ความจุทางทฤษฎีได้เพียง 76% เท่านั้น สาเหตุคือการขนส่งไอออนที่ถูกจำกัด นั่นหมายความว่าการออกแบบความพรุนและความคดโค้งในอิเล็กโทรดหนาคือเงื่อนไขเบื้องต้นในการทำให้ข้อดีด้านความหนาแน่นพลังงานเป็นจริง ความเสี่ยงจากรอยแตก การแยกชั้น และการโก่งตัวในชั้นหนาก็เป็นอีกปัญหาหนึ่ง
ความท้าทายทางเทคนิค: สารยึดเกาะ การควบคุมความหนา และการสึกหรอของอุปกรณ์
การเลือกสารยึดเกาะและการทำ fibrillation ของ PTFE
หากกระบวนการเปียกใช้ PVDF เป็นสารยึดเกาะ กระบวนการแห้งจำเป็นต้องเปลี่ยนระบบสารยึดเกาะ แนวทางที่พบมากที่สุดคือการทำ fibrillation ของ PTFE: ผสม PTFE กับผงวัสดุแอคทีฟ แล้วอัดโดยตรงเพื่อทำให้เกิด fibrillation การยึดเกาะของฟิล์มที่ได้กับตัวเก็บกระแสและการรักษาความหนาแน่นพลังงานถือเป็นตัวชี้วัดสำคัญ การเลือกสารยึดเกาะผิดพลาดอาจทำให้ข้อได้เปรียบด้านต้นทุนทั้งหมดของกระบวนการแห้งต้องจ่ายคืนด้วยการสูญเสียประสิทธิภาพของเซลล์
ความสม่ำเสมอและอายุการใช้งานของอุปกรณ์
การกระจายวัสดุอย่างสม่ำเสมอในอิเล็กโทรดขนาดใหญ่ การกระจายตัวของผงอย่างสม่ำเสมอ และการยึดเกาะที่สม่ำเสมอตลอดกระบวนการเคลือบเป็นปัญหาทางวิศวกรรมที่ท้าทาย ยังมีเรื่องการสึกหรออีกด้วย: ผงอิสระมีฤทธิ์กัดกร่อนและทำให้ลูกกลิ้ง calender สึกเร็ว ซึ่งเป็นต้นทุนการดำเนินงานที่มักถูกมองข้าม รายงานต้นปี 2026 เกี่ยวกับอุปกรณ์สร้างฟิล์มอิเล็กโทรดแห้งขนาดใหญ่ของ Tesla ชี้ให้เห็นว่าปัญหาการขยายขนาดนี้กำลังถูกแก้ไขอยู่
สถานการณ์ปัจจุบันของ Tesla 4680 (2026)
การเปลี่ยนไปสู่การผลิตอิเล็กโทรดแห้งอย่างสมบูรณ์ของ Tesla ไม่ได้เกิดขึ้นในคืนเดียว บริษัทเริ่มใช้กระบวนการแห้งที่ฝั่งแคโทดก่อน การผลิตแคโทดแบบแห้งช่วยลดความต้องการพื้นที่ผลิตและพลังงานในการอบแห้งแคโทดอยู่แล้ว จุดหมุนที่ประกาศในต้นปี 2026 คือการย้ายฝั่งแอโนดไปสู่กระบวนการแห้งอย่างสมบูรณ์ ปัญหาที่ Musk ระบุว่ายากมากคือการทำให้กระบวนการทำงานได้อย่างน่าเชื่อถือในปริมาณสูง นักวิเคราะห์คาดว่าความจุอิเล็กโทรดแห้งส่วนใหญ่จะเริ่มใช้งานแบบค่อยเป็นค่อยไปตลอดปี 2026
ด้านผลิตภัณฑ์เริ่มชัดเจนขึ้น: Tesla นำเซลล์ 4680 กลับมาใช้ใน Model Y อีกครั้งในเดือนมกราคม 2026 คาดว่าการผลิตวัสดุแคโทดในประเทศที่โรงงานในเท็กซัสและสายการผลิต LFP ในเนวาดาจะเริ่มผลิตภายในปี 2026 ตารางเป้าหมายที่เก่ากว่าระบุการผลิตแคโทดแห้ง 72 GWh ภายในปี 2025 และ 650 GWh ภายในปี 2030 ซึ่งตัวเลขเหล่านี้น่าจะได้รับการปรับแก้ตามกำหนดการปัจจุบันแล้ว
มีแค่ Tesla เท่านั้นหรือ? ภาพรวมทั้งอุตสาหกรรม
อิเล็กโทรดแห้งไม่ใช่เกมของ Tesla เพียงผู้เดียว Volkswagen ประกาศกระบวนการเคลือบแห้งของตัวเอง LG Energy Solution ระบุว่าการเคลือบแห้งเป็นกุญแจสำคัญของนวัตกรรมกระบวนการ ความคาดหวังของตลาดก็คาดการณ์การเติบโตเช่นกัน แต่ความแตกต่างระหว่างการคาดการณ์เกิดจากความแตกต่างในการนิยาม: การคาดการณ์หนึ่งมองว่าตลาดอิเล็กโทรดแห้งเติบโตจาก 1.57 พันล้านดอลลาร์ในปี 2026 เป็น 6.50 พันล้านดอลลาร์ในปี 2034 (การเติบโตแบบทบต้นราว 19.5% ต่อปี) ขณะที่การประเมินอีกฉบับที่นิยามกว้างกว่าระบุการเติบโตจาก 2.8 พันล้านดอลลาร์เป็น 20.3 พันล้านดอลลาร์ (การเติบโตแบบทบต้น 28%)
ในทางกลับกัน ความเป็นจริงในวันนี้คือ: การเคลือบแบบเปียกยังคงเป็นกระบวนการที่จดทะเบียนใช้งานเนื่องจากความสุกงอม ความสามารถในการขยายขนาด และระบบวัสดุที่มีอยู่แล้ว การเคลือบแห้งยังอยู่ในขั้นตอนพัฒนาสำหรับการผลิตขนาดใหญ่ และสมมติฐานการเปลี่ยนผ่านอย่างสมบูรณ์ในระยะสั้นยังไม่สมจริง สถานการณ์ที่โดดเด่นในอุตสาหกรรมคืออนาคตแบบสองเส้นทาง: ในขณะที่การเคลือบแบบเปียกยังคงเป็นพื้นฐานของการผลิตปริมาณสูง การเคลือบแบบแห้งจะเติบโตขึ้นในฐานะโอกาสระยะยาว คำถามในการตัดสินใจไม่ใช่ว่าจะเปลี่ยนไปหรือไม่แล้ว แต่คือจะเปลี่ยนเมื่อไหร่และภายใต้เงื่อนไขใด
บทสรุป: เคมีเหมือนเดิม เศรษฐศาสตร์เปลี่ยนไป
อิเล็กโทรดแบบแห้งไม่ได้นำเคมีแบบใหม่มาสู่เซลล์ลิเธียมไอออน สิ่งที่มันนำมาคือความสามารถในการผลิตเคมีชนิดเดิมด้วยพลังงานที่น้อยกว่ามาก ร่องรอยโรงงานที่เล็กกว่ามาก และอิเล็กโทรดที่หนากว่า โดยสรุป: การตัดโซลเวนต์และเตาอบทำแห้งออกให้คำมั่นสัญญาถึงการประหยัดต้นทุนเซลล์โดยทั่วไปที่ 6-15% และการประหยัดพลังงานสูงถึง 50% อิเล็กโทรดแบบหนาสามารถเพิ่มพลังงานจำเพาะได้ถึง 14% - อย่างไรก็ตาม การเลือกใช้สารยึดเกาะ การควบคุมความหนา และขีดจำกัดการลำเลียงไอออน ยังคงเป็นปัญหาทางวิศวกรรมที่ต้องพิสูจน์คุ้มค่าต่อผลกำไรเหล่านี้ ความสำเร็จของ Tesla ในการผลิตแบบแห้งเต็มรูปแบบใน 4680 เป็นหลักฐานที่แข็งแกร่งที่สุดว่ากระบวนการนี้สามารถขยายขนาดได้ แต่การที่การเคลือบแบบเปียกจะสละบัลลังก์ในอุตสาหกรรมนั้นยังต้องรออีกนาน
แหล่งอ้างอิง
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y