Wie Tesla mit den 4680-Zellen die Trockenelektroden-Produktion verändert?
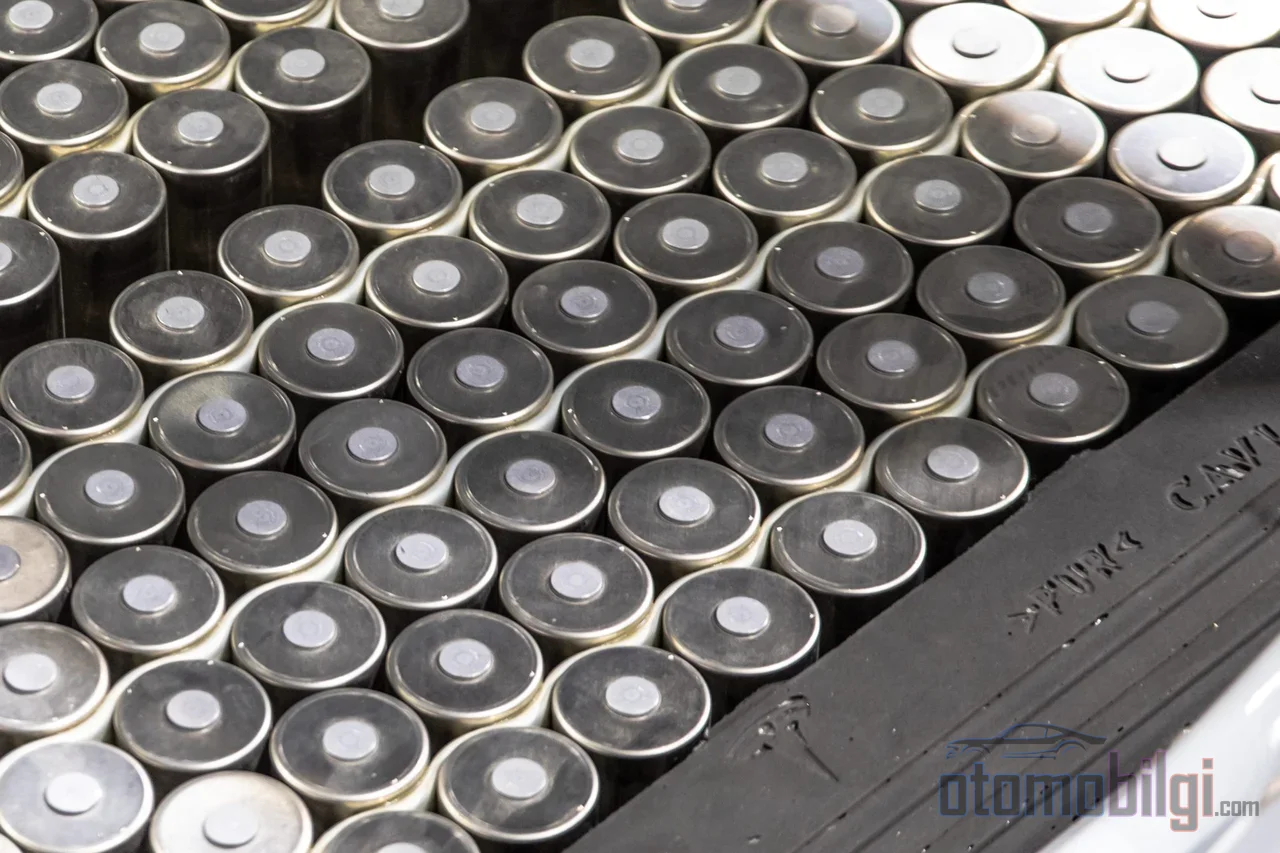
Vielleicht das am wenigsten besprochene Posten in den Kosten einer Lithium-Ionen-Zelle ist nicht die Chemie selbst, sondern die Art und Weise, wie die Elektrode beschichtet wird. Tesla gab mit der im Januar 2026 angekündigten und in den folgenden Wochen bestätigten Entwicklung bekannt, bei den 4680-Zellen auf der Anoden- und Kathodenseite auf eine vollständig trockene Elektrodenfertigung umgestiegen zu sein. Elon Musk bezeichnete es als äußerst schwierig, diesen Prozess in großem Maßstab funktionsfähig zu machen; es war das Ergebnis einer fünfjährigen technischen Anstrengung. Wie viel können Sie also gewinnen, indem Sie nur die Produktionsmethode ändern, ohne die Chemie in einer Batterie auch nur anzutasten? Die Antwort ist in einer Kette verborgen, die vom Fabrikfußabdruck über den Energieverbrauch bis zur Zellleistung reicht.
Wie funktioniert die traditionelle Nassbeschichtung?
Der heutige Standardweg der Lithium-Ionen-Produktion ist Slurry Casting, also die Nassbeschichtung. Aktivmaterial, Bindemittel und Lösungsmittel werden in einem Mischer zu einer Slurry verarbeitet, auf die Metalstromableiterfolie aufgetragen, durch lange Trockenöfen geführt und anschließend durch Kalandrieren verdichtet. Die Produktionskette funktioniert grob so: Slurry-Mischen, Beschichten, Trocknen, Kalandrieren und schließlich das Zuschnitt von Elektrode und Separatoren.
Der kritische Punkt ist das Lösungsmittel selbst. Das typische Lösungsmittel auf der Kathodenseite ist NMP (N-Methyl-2-pyrrolidon); seine Aufgabe ist es, das PVDF-Bindemittel zu lösen. NMP erledigt diese Aufgabe gut, ist aber giftig, und für die Rückgewinnung des in den Öfen verdampfenden Anteils sind Kondensationssysteme erforderlich. Das bedeutet sowohl Anlagenkosten als auch eine permanente Energielast. In der Trocknungsphase konkurrieren zudem drei physikalische Prozesse gleichzeitig: Verdampfung, Bindemitteldiffusion und Sedimentation. Das Bindemittel kann beim Trocknen wandern und die Homogenität der Beschichtung stören - eine der strukturellen Schwächen des Nassprozesses.
Ein Rahmen für das Größengefühl: Eine klassische technisch-ökonomische Analyse aus dem Jahr 2017 zeigt, dass die Elektrodenproduktion etwa 8-9 % der Gesamtpaktkosten ausmacht. Eine Revolution auf der Beschichtungslinie wirkt also nicht auf die gesamte Batteriewirtschaft als Bestimmungsfaktor, aber auf einen Posten, der sie erheblich mitgestaltet.
Was leistet der Trockenelektrodenprozess und was fällt dadurch komplett weg?
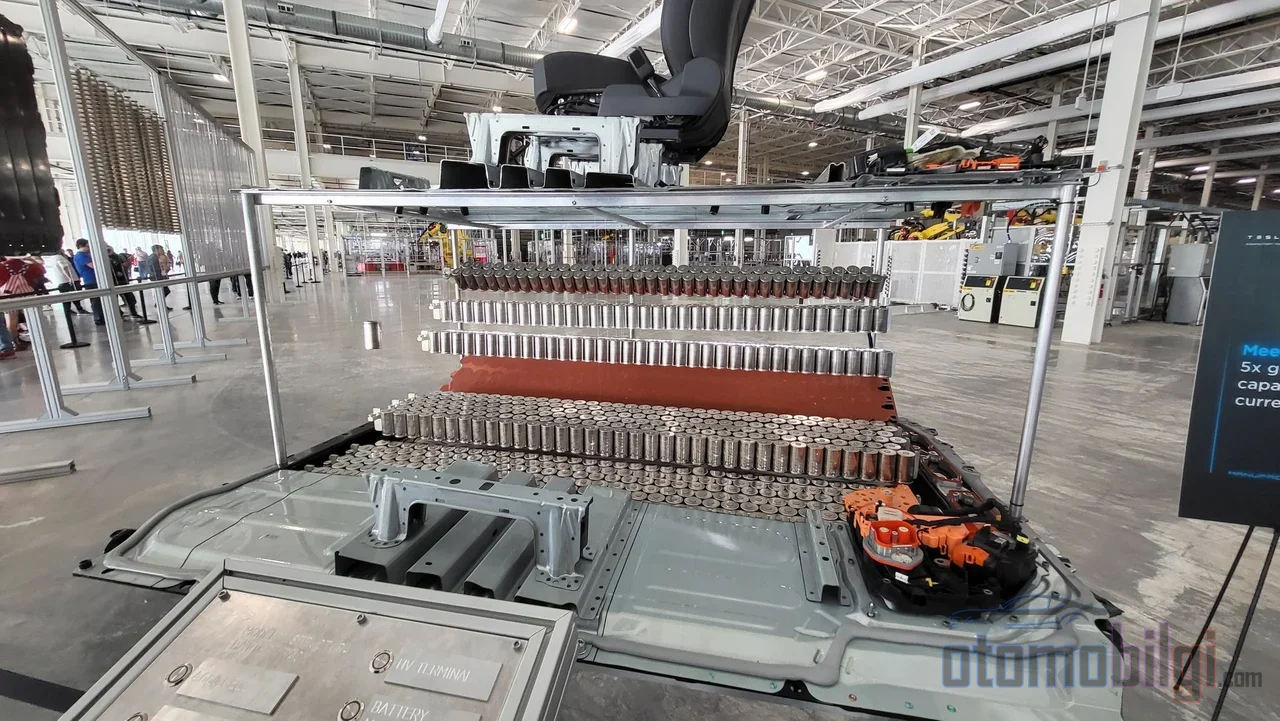
Bei der Trockenelektrodenfertigung gibt es kein Lösungsmittel; trockene Pulver werden durch Maschinendruck direkt in einen selbsttragenden Film umgewandelt und auf den Stromableiter laminiert. Die am häufigsten verfolgte Methode ist die Herstellung von Freestanding-Filmen und deren Lamination; alternative Ansätze wie trockenes Pulversprühen und Binden werden ebenfalls erforscht.
Der Ursprung des Prozesses beruht auf der von Maxwell Technologies entwickelten Trockenelektroden-Beschichtungstechnologie; Tesla übernahm diese Technologie durch den Kauf des Unternehmens. Die Logik der Kette ist einfach, aber die Folgen sind groß: Fällt das Lösungsmittel weg, verschwinden auch das Lösungsmittel-Rückgewinnungssystem, die riesigen Trockenöfen und deren Energieverbrauch aus der Fabrik. Die Trockenkathodenproduktion senkt den Bedarf an Produktionsfläche und die Energie, die zum Trocknen des Kathodenmaterials aufgewendet wird, direkt.
Die wichtigsten Punkte
- Das Trockenelektrodenverfahren birgt Potenzial für eine Verringerung der Produktionskosten um 6–15 % und des Energieverbrauchs um bis zu 50 %.
- Tesla kündigte im Januar 2026 die vollständig trockene Produktion von Anode und Kathode bei den 4680-Zellen an; der Durchbruch war das Ergebnis von fünf Jahren Arbeit.
- Trockenbeschichtung kann Elektrodendicken von bis zu 200 Mikrometern ermöglichen.
- Die Elektrodenproduktion macht etwa 8–9 % der gesamten Paketkosten aus.
Kosten, Energie und Fabrikfußabdruck: Was sagen die Zahlen?
Die Einsparangaben streuen über einen weiten Bereich, und der Grund dafür hängt davon ab, wo die Messung ansetzt: auf Zellenkosten, die Elektrodenlinie, CAPEX oder OPEX. Durch den Wegfall von NMP und der Trockenöfen werden eine Verringerung der Zellenproduktionskosten um 6–15 % und Energieeinsparungen von bis zu 50 % prognostiziert. Die vollständige Eliminierung von NMP allein kann die Materialkosten um 15–20 % senken. Bei den Anlagen sind die Angaben noch kühner: LiCAP meldet eine Verringerung des Energieverbrauchs um etwa 40 % und der gesamten Batterieproduktionskosten um bis zu 50 %; AM Batteries prognostiziert eine Reduzierung der CAPEX um 30 % und der OPEX um mehr als 50 %.
Beim Fabrikfußabdruck zeichnen die Zahlen ein konsistenteres Bild: berichtet wird von einer Verkleinerung der Anlage um bis zu 50 % und im Bereich der Elektrodenbeschichtung und -trocknung um mehr als 60 %. Auch die Produktionsgeschwindigkeit gewinnt - von trockenbeschichtungsbedingt 60–70 % kürzeren Produktionszeiten ist die Rede. Da ein bedeutender Teil dieser Zahlen von Anlagen- und Prozessherstellern stammt, ist die unabhängige Überprüfung noch begrenzt; jedoch bestätigt auch eine peer-reviewte vergleichende Zusammenstellung, dass der Trockenprozess den Energieverbrauch senkt und die Produktion vereinfacht.
Der Vorteil der dicken Elektrode: Leistungschance und Grenze
Die interessanteste Leistungsfolge des Trockenprozesses ist die Möglichkeit, dickere Elektroden zu beschichten. Bei der Nassprozession ist die Trocknungsstrafe für dicke Beschichtungen hoch; im Trockenprozess entfällt diese Einschränkung weitgehend, und Dicke von bis zu 200 Mikrometern werden möglich. Eine dicke Elektrode bedeutet weniger Stromableiter und Separatoren pro Zelle - weniger Tothgewicht für die gleiche Energie.
Es gibt dafür auch eine numerische Grundlage. Wenn die Flächenmasse von 15 auf 35 mg/cm² erhöht wird, sinkt die Produktionsenergie um 25 % und die spezifische Energie steigt um 14 %. Eine noch eindrucksvollere Äquivalenz: die Erhöhung der Kathodenflächenmasse von 15 auf 30 mg/cm² bringt den gleichen Energiegewinn wie eine Steigerung der spezifischen Kathodenkapazität von 200 auf 300 mAh/g; die Zellenkosten können um bis zu 14 % sinken. Eine Behauptung aus der Maxwell-Ära lautete, mit Trockenelektroden sei eine Energiedichte von über 300 Wh/kg, also ein Anstieg von etwa 42,8 %, möglich.
Doch hier greift eine physikalische Grenze. Bei einer sehr dicken Elektrode von 45 mg/cm² sind unter praxisnahen Bedingungen nur 76 % der theoretischen Kapazität nutzbar; der Grund ist die eingeschränkte Ionendiffusion. Somit ist das Poren- und Tortuositätsengineering bei dicken Elektroden die Voraussetzung dafür, den Energiedichtevorteil real zu machen. Bei dicken Schichten kommen auch die Risiken von Rissbildung, Delamination und Verziehen hinzu.
Technische Herausforderungen: Binder, Dickenkontrolle und Anlagenverschleiß
Bindemittelauswahl und PTFE-Fibrillierung
Wenn im Nassverfahren PVDF als Bindemittel verwendet wird, muss im Trockenverfahren das Bindemittelsystem gewechselt werden. Der häufigste Ansatz ist die PTFE-Fibrillierung: Das PTFE-Bindemittel wird mit aktivem Materialpulver vermischt und durch direktes Komprimieren fibrilliert; die Haftung des entstehenden Films am Stromkollektor und die Erhaltung der Energiedichte sind kritische Kenngrößen. Eine falsche Bindemittelauswahl ist so beschaffen, dass sie den gesamten Kostenvorteil des Trockenprozesses durch Leistungsverluste der Zelle wieder aufzehrt.
Homogenität und Anlagenlebensdauer
Eine gleichmäßige Materialverteilung in großformatigen Elektroden, eine homogene Dispersion der Pulver und eine gleichmäßige Haftung über die gesamte Lamination sind ernsthafte ingenieurtechnische Herausforderungen. Dazu kommt noch die abrasive Seite der Sache: freies PTFE ist abrasiv und verschleißt die Kalanderwalzen schnell - dies ist ein Betriebskostenposten, der oft übersehen wird. Berichte von Anfang 2026 über Teslas Anlagen zur Herstellung großformatiger trockener Elektrodenfilme zeigen, dass genau an diesem Skalierungsproblem gearbeitet wird.
Aktueller Stand beim Tesla 4680 (2026)
Teslas Umstieg auf die vollständig trockene Elektrodenproduktion geschah nicht über Nacht. Das Unternehmen aktivierte den Trockenprozess zunächst auf der Kathodenseite; die trockene Kathodenproduktion senkte bereits den Bedarf an Produktionsfläche und die Energie für das Kathodentrocknen. Der zu Beginn des Jahres 2026 verkündete Durchbruch war die vollständige Verlagerung auch der Anodenseite auf das Trockenverfahren - das Problem, das Musk als äußerst schwierig beschrieb, war die zuverlässige Funktion des Prozesses bei hohem Volumen. Analysten erwarten, dass der Großteil der Trockenelektrodenkapazität im Laufe des Jahres 2026 schrittweise aktiviert wird.
Auf der Produktseite zeichnet sich ein klares Bild ab: Tesla brachte seine 4680-Zellen im Januar 2026 in das Model Y zurück. Die lokale Kathodenmaterialproduktion im Werk in Texas sowie die LFP-Linien in Nevada werden noch 2026 in Produktion erwartet. In einer älteren Zielplanung waren 72 GWh bis 2025 und 650 GWh trockene Kathodenproduktion bis 2030 prognostiziert; höchstwahrscheinlich wurden diese Zahlen an den aktuellen Zeitplan angepasst.
Nur Tesla? Branchenweiter Ausblick
Die Trockenelektrode ist nicht allein Teslas Spiel. Volkswagen hat seinen eigenen Trockenbeschichtungsprozess angekündigt; LG Energy Solution bezeichnet die Trockenbeschichtung als Schlüssel der Prozessinnovation. Die Markterwartungen prognostizieren ebenfalls Wachstum, doch die Unterschiede zwischen den Projektionen ergeben sich aus Definitionsunterschieden: während eine Projektion den Trockenelektrodenmarkt von 1,57 Milliarden Dollar 2026 auf 6,50 Milliarden Dollar 2034 bringt (~19,5% jährliches komposites Wachstum), reicht eine breiter definierte Schätzung von 2,8 Milliarden Dollar auf 20,3 Milliarden Dollar (28% komposites Wachstum).
Demgegenüber lautet die Realität von heute: Die Nassbeschichtung bleibt aufgrund ihrer Reife, Skalierbarkeit und etablierten Materialsysteme weiterhin der registrierte Prozess. Die Trockenbeschichtung befindet sich für die großskalige Produktion noch im Entwicklungsstadium, und die Annahme einer vollständigen Umstellung in naher Zukunft ist nicht realistisch. Das in der Branche hervorstechende Szenario ist eine Zukunft mit zwei Wegen: Wet coating bleibt die Basis der Massenproduktion, während sich Trockenbeschichtung als langfristige Chance etablieren wird. Die Entscheidungsfrage ist heute nicht mehr, ob man umsteigen soll, sondern wann und unter welchen Bedingungen.
Fazit: Gleiche Chemie, veränderte Ökonomie
Die Trockenelektrode bringt in der Lithium-Ionen-Zelle keine neue Chemie mit; was sie bringt, ist die Fähigkeit, dieselbe Chemie mit deutlich weniger Energie, einem viel kleineren Fabrik-Fußabdruck und dickeren Elektroden herzustellen. Zusammengefasst: Der Verzicht auf Lösungsmittel und Trocknungsöfen verspricht typischerweise 6-15 % Zellkostenersparnis und bis zu 50 % weniger Energieverbrauch; dicke Elektroden können die spezifische Energie um bis zu 14 % steigern - doch Bindermittelwahl, Dickenkontrolle und Grenzen des Ionentransports bleiben ingenieurstechnische Herausforderungen, die es zu meistern gilt. Dass Tesla bei der 4680 die vollständige Trockenproduktion erreicht hat, ist der stärkste Beweis dafür, dass der Prozess skalierbar ist; aber bis die Nassbeschichtung ihren Thron in der Branche räumt, wird es noch dauern.
Quellen
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y