Tesla 4680은 건식 전극 생산을 어떻게 바꾸고 있을까?
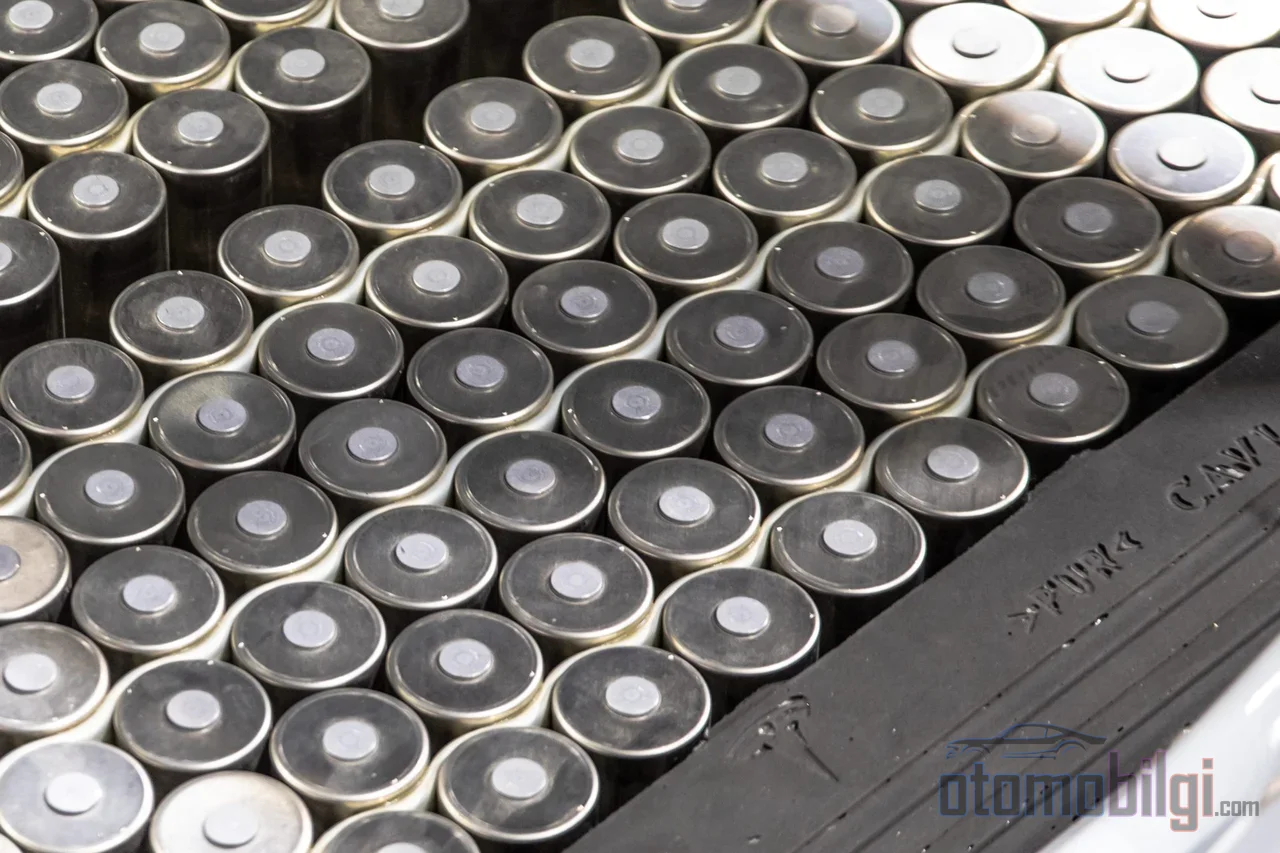
리튬이온 셀 비용에서 가장 적게 논의되는 항목은 아마도 화학 자체가 아니라 전극을 코팅하는 방식입니다. Tesla는 2026년 1월에 발표되고 이후 몇 주간 확인된 소식을 통해 4680 셀의 양극과 음극 측에서 완전 건식 전극 생산으로 전환했다고 밝혔습니다. Elon Musk는 이 공정을 대량 생산 수준으로 만드는 일이 극도로 어렵다고 평했습니다. 5년간의 엔지니어링 노력의 결실이었습니다. 그렇다면 배터리의 화학 성분을 전혀 바꾸지 않고 생산 방식만 바꾸면 얼마나 절약할 수 있을까요? 답은 공장 면적부터 에너지 소비, 셀 성능에 이르는 사슬 전체에 숨어 있습니다.
기존 습식 코팅은 어떻게 작동할까?
오늘날 리튬이온 생산의 표준 방식은 슬러리 캐스팅, 즉 습식 코팅입니다. 활물질, 바인더, 용매를 믹서에서 슬러리로 만들고, 금속 집전체 포일 위에 도포한 뒤 긴 건조 오븐을 통과시키고, 이후 캘린더링으로 압축합니다. 생산 사슬은 대략 다음과 같이 진행됩니다. 슬러리 혼합, 코팅, 건조, 캘린더링, 그리고 마지막으로 전극과 분리막의 슬리팅입니다.
핵심은 용매 그 자체입니다. 양극 측에서 사용되는 대표적인 용매는 NMP(N-메틸-2-피롤리돈)입니다. 그 역할은 PVDF 바인더를 녹이는 것입니다. NMP는 이 작업을 잘 수행하지만 독성이 있으며, 오븐에서 증발하는 부분을 회수하기 위해 응축 시스템이 필요합니다. 이는 시설 비용일 뿐만 아니라 지속적인 에너지 부담을 의미합니다. 건조 단계에서는 또한 세 가지 물리적 과정이 동시에 경쟁합니다. 증발, 바인더 확산, 침전입니다. 바인더는 건조 중에 이동하면서 코팅의 균일성을 해칠 수 있습니다 - 이는 습식 공정의 구조적 약점 중 하나입니다.
규모 감을 위한 참고 자료: 2017년의 고전적인 기술경제성 분석에 따르면 전극 생산은 전체 팩 비용의 약 8~9%를 차지합니다. 즉, 코팅 라인에서의 혁신은 배터리 경제 전체를 결정하지는 않지만, 그것을 의미 있게 형성하는 항목에 작용합니다.
건식 전극 공정은 무엇을 하고, 무엇을 완전히 없앨까?
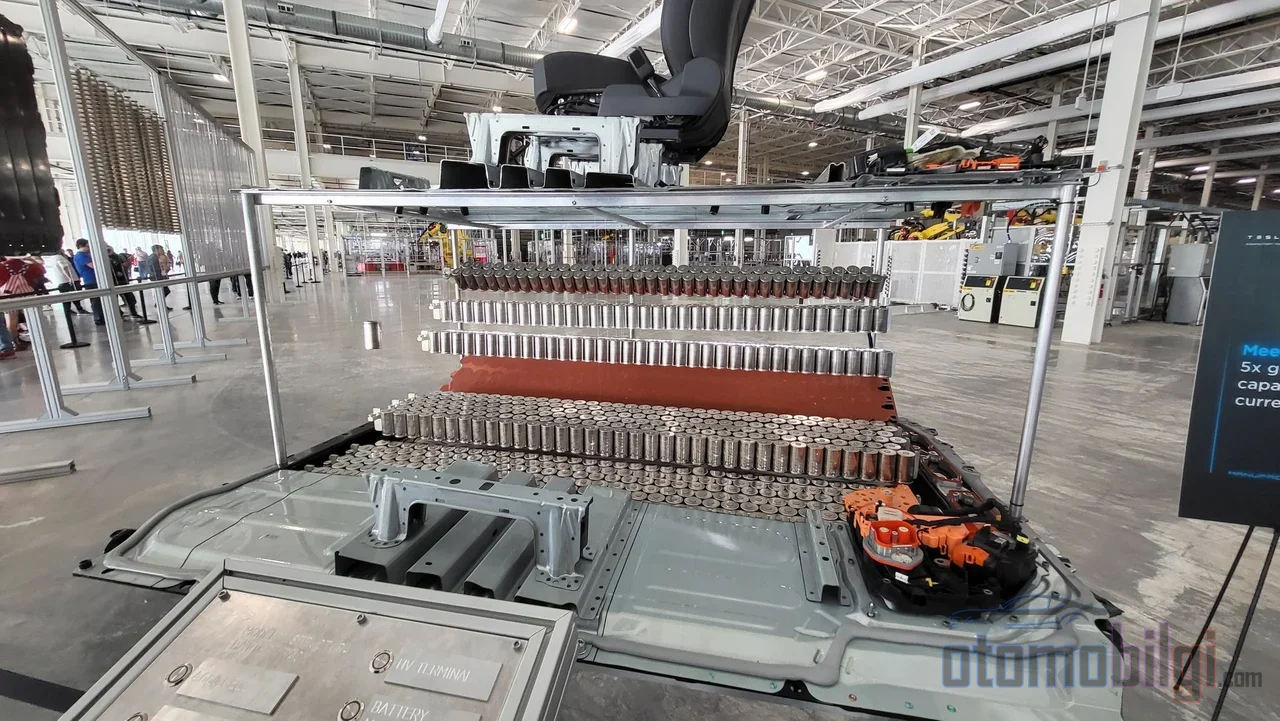
건식 전극 생산에는 용매가 없습니다. 건조 분말은 기계적 압축으로 직접 자기 지지형 필름으로 변환되어 집전체에 라미네이트됩니다. 가장 널리 사용되는 방법은 자유 필름(freestanding film) 생산과 라미네이션입니다. 건조 분말 분사 및 바인딩과 같은 대안적 접근법도 연구되고 있습니다.
이 공정의 기원은 Maxwell Technologies가 개발한 건식 전극 코팅 기술에 기반합니다. Tesla는 이 기술을 갖춘 회사를 인수하며 자사에 통합했습니다. 사슬의 논리는 간단하지만 결과는 큽니다. 용매가 사라지면 용매 회수 시스템도, 거대한 건조 오븐도, 그에 따른 에너지 소비도 공장에서 사라집니다. 건식 양극 생산은 생산 공간 필요량과 양극 소재 건조에 소모되는 에너지를 직접적으로 줄입니다.
주요 내용
- 건전지 전극은 제조 비용에서 6~15%, 에너지 소비에서 최대 50% 까지 감소 가능성을 지니고 있습니다.
- Tesla는 2026년 1월에 4680 셀에서 양극과 음극 모두 완전 건식 생산을 발표했습니다; 이 돌파구는 5년간의 연구 성과입니다.
- 건식 코팅은 최대 200마이크로미터 에 이르는 전극 두께를 구현할 수 있습니다.
- 전극 생산은 전체 팩 비용의 약 8~9% 를 차지합니다.
비용, 에너지, 공장 부지 면적: 숫자들은 무엇을 말하는가?
절감 주장은 넓은 범위에 걸쳐 있으며, 그 이유는 측정 기준이 어디에 따라 달라지기 때문입니다: 셀 비용인지, 전극 라인인지, CAPEX인지 OPEX인지. NMP와 건조 오븐의 제거를 통해 셀 생산 비용이 6~15% 감소하고, 에너지 소비에서 최대 50%의 절감이 예상됩니다. NMP의 완전 제거만으로도 재료 비용이 15~20% 감소할 수 있습니다. 장비 측면의 주장은 더 대담합니다: LiCAP은 에너지 사용에서 약 40%, 전체 배터리 생산 비용에서 최대 50%까지 감소를 보고합니다; AM Batteries는 CAPEX에서 30%, OPEX에서 50% 이상의 감소를 예상합니다.
공장 부지 면적 측면의 수치는 더 일관된 그림을 보여줍니다: 시설에서는 최대 50%, 전극 코팅 및 건조 영역에서는 60% 이상의 축소가 보고됩니다. 생산 속도도 향상됩니다 - 건식 코팅으로 생산 시간이 60~70% 더 짧아진다는 이야기가 있습니다. 이 수치들의 상당 부분이 장비 및 공정 제조업체에서 나온 것이므로 독립적인 검증은 아직 제한적입니다; 다만 피어 리뷰를 거친 한 비교 연구에서도 건식 공정이 에너지 사용을 줄이고 생산을 단순화한다는 것을 확인했습니다.
두꺼운 전극의 장점: 성능의 기회와 한계
건식 공정의 가장 흥미로운 성능 효과는 더 두꺼운 전극 코팅이 가능하다는 점입니다. 습식 공정에서 두꺼운 코팅의 건조 페널티는 큽니다; 건식 공정에서는 이 제약이 상당 부분 사라지고 200마이크로미터 에 이르는 두께가 가능해집니다. 두꺼운 전극은 셀당 더 적은 집전체와 분리막을 의미합니다 - 동일한 에너지를 위해 더 적은 사중량.
수치적 근거도 있습니다. 면적 질량을 15에서 35 mg/cm²로 증가시키면 생산 에너지는 25% 감소하고 비에너지는 14% 증가합니다. 더 인상적인 동등성도 있습니다: 음극 면적 질량을 15에서 30 mg/cm²로 증가시키는 것은 음극 비용량을 200에서 300 mAh/g로 높이는 것과 동일한 에너지 이득을 제공합니다; 셀 비용은 최대 14%까지 낮아질 수 있습니다. Maxwell 시대로 거슬러 올라가는 주장으로는 건식 전극으로 300 Wh/kg 이상의 에너지 밀도, 약 42.8%의 증가가 있었습니다.
하지만 여기에는 물리적 한계가 작용합니다. 45 mg/cm²처럼 매우 두꺼운 전극에서는 실제 조건에서 이론 용량의 76%만 사용할 수 있습니다; 그 이유는 이온 수송이 제한되기 때문입니다. 즉, 두꺼운 전극에서 기공률과 굴곡도 엔지니어링이 에너지 밀도 이점을 실제로 만드는 전제 조건입니다. 두꺼운 층에서 균열, 박리 및 휨 위험도 더해집니다.
기술적 과제: 바인더, 두께 제어 및 장비 마모
바인더 선택과 PTFE 피브릴화
습식 공정에서 PVDF가 바인더로 사용된다면, 건식 공정에서는 바인더 시스템을 변경해야 합니다. 가장 널리 쓰이는 방식은 PTFE 피브릴화입니다: PTFE 바인더를 활물질 분말과 혼합한 후 직접 압축하여 피브릴화합니다; 생성된 필름의 집전체에 대한 접착력과 에너지 밀도 유지가 핵심 지표입니다. 잘못된 바인더 선택은 건식 공정의 모든 비용 이점을 셀 성능 저하로 갚아야 하는 구조입니다.
균일성과 장비 수명
대형 전극에서 일관된 재료 분포, 분말의 균일한 분산, 라미네이션 전반에 걸친 균일한 접착은 심각한 엔지니어링 과제입니다. 그리고 마모성 문제도 있습니다: 자유 필름은 연마성이 있어 캘린더 롤을 빠르게 닳게 합니다 - 이는 흔히 간과되는 운영 비용 항목입니다. 2026년 초 Tesla의 대형 건식 전극 필름 성형 장비 관련 보고서는 바로 이 스케일링 문제를 연구 중임을 보여줍니다.
Tesla 4680의 현재 상황 (2026)
Tesla의 완전 건식 전극 생산으로의 전환은 하루아침에 이루어지지 않았습니다. 회사는 먼저 양극 측에 건식 공정을 도입했습니다; 건식 양극 생산은 이미 생산 면적 필요량과 양극 건조 에너지를 줄이고 있었습니다. 2026년 초 발표된 전환점은 음극 측까지도 완전 건식 공정으로 이전한 것이었습니다 - Musk가 극도로 어렵다고 표현한 문제는 공정이 높은 생산량에서 안정적으로 작동하는 것이었습니다. 분석가들은 대부분의 건식 전극 생산 능력이 2026년 내내 단계적으로 가동될 것으로 예상합니다.
제품 측면에서는 상황이 명확해지고 있습니다: Tesla는 2026년 1월에 4680 셀을 Model Y에 다시 탑재했습니다. 텍사스 공장에서의 자체 양극 재료 생산과 네바다의 LFP 라인이 2026년 내 생산 시작이 예상됩니다. 이전 목표표에서는 2025년까지 72 GWh, 2030년까지 650 GWh의 건식 양극 생산이 예측되어 있었습니다; 이 수치들은 현재 일정에 맞춰 수정된 것으로 보입니다.
Tesla만 그런가요? 업계 전반 전망
건식 전극은 Tesla만의 게임이 아닙니다. Volkswagen은 자체 건식 코팅 공정을 발표했습니다; LG Energy Solution은 건식 코팅을 공정 혁신의 핵심으로 규정하고 있습니다. 시장 기대치도 성장을 예측하고 있지만, 각 예측 간의 차이는 정의의 차이에서 비롯됩니다: 한 예측은 건식 전극 시장을 2026년 15억 7천만 달러에서 2034년 65억 달러로 (연간 약 19.5% 복합 성장) 예상하는 반면, 더 넓은 정의의 또 다른 추정은 28억 달러에서 203억 달러로 (28% 복합 성장) 뻗어 있습니다.
그에 비해 오늘날의 현실은 다음과 같습니다: 습식 코팅은 성숙도, 확장 가능성, 확립된 재료 시스템 덕분에 여전히 주류 공정 자리를 유지하고 있습니다. 건식 코팅은 대규모 생산을 위해 아직 개발 단계에 있으며, 가까운 시일 내의 완전한 전환 가정은 현실적이지 않습니다. 업계에서 부각되는 시나리오는 이중 노선의 미래입니다: 습식 코팅은 대량 생산의 기반으로 남고 건식 코팅은 장기적인 기회로 성장할 것이다. 이제 결정의 문제는 전환할지 여부가 아니라 언제, 어떤 조건에서 전환할 것인가이다.
결론: 화학은 같고, 경제성은 변했다
건식 전극은 리튬이온 셀에 새로운 화학을 도입하지 않는다. 그것이 가져오는 것은 동일한 화학을 훨씬 적은 에너지로, 훨씬 작은 공장 부지로, 더 두꺼운 전극으로 생산할 수 있는 능력이다. 요약하면: 용매와 건조 오븐의 제거는 셀 비용에서 일반적으로 6~15%, 에너지 소비에서 최대 50%의 절감을 약속한다. 두꺼운 전극은 비에너지를 최대 14%까지 높일 수 있지만, 바인더 선택, 두께 제어 및 이론 수송 한계는 이러한 이득을 얻기 위해 해결해야 할 엔지니어링 과제로 남아 있다. Tesla가 4680에서 완전 건식 생산을 달성한 것은 이 공정이 확장 가능하다는 가장 강력한 증거다. 그러나 습식 코팅이 업계의 왕좌를 내려놓기까지는 아직 시간이 더 필요하다.
출처
- Wet vs. Dry Electrode Coating: Evaluating Process Tradeoffs in Lithium-Ion Battery Manufacturing
- A Comparative Review of Wet and Dry Electrode Manufacturing
- Slurry vs Dry Coating in Scalable Battery Production
- Technical and economic analysis of solvent-based lithium-ion electrode processing (Wood et al., 2017)
- Dry Electrode Process Guide
- Dry Electrode Coating Vs Wet Slurry: Production Speed Comparisons
- Tesla puts 4680 battery cells back in Model Y