Hairpin Winding คืออะไร และมอบอะไรให้กับมอเตอร์ไฟฟ้า?
แชร์หน้านี้
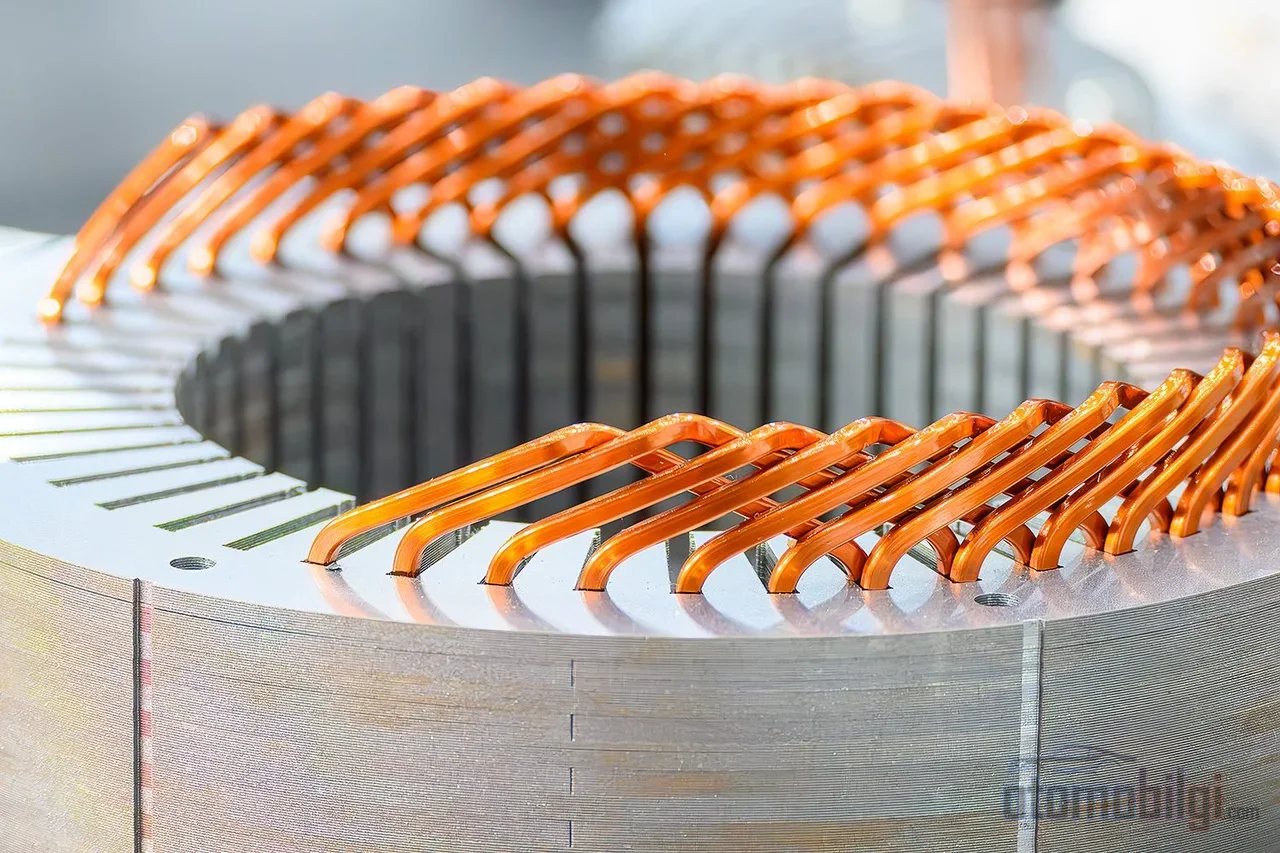
การพันแบบแฮร์พิน (Hairpin) คือการใช้แท่งทองแดงทรงสี่เหลี่ยมที่ดัดเป็นรูปตัว U แทนลวดทองแดงทรงกลมในสเตเตอร์ของมอเตอร์ไฟฟ้า เรขาคณิตแบบนี้ช่วยให้ใส่ทองแดงได้มากขึ้นในร่องสล็อต ทำให้ตัวประกอบ (Fill Factor) เพิ่มจากระดับ 45-50% ของการพันแบบดั้งเดิมขึ้นไปเกิน 70% ให้สนามแม่เหล็กที่แรงขึ้น การสูญเสียไฟฟ้าที่น้อยลง และการจัดการความร้อนที่ดีกว่า ในหน้านี้เราจะวิเคราะห์โครงสร้างของการพันแบบแฮร์พิน กระบวนการผลิต ข้อได้เปรียบด้านประสิทธิภาพและความหนาแน่นของกำลัง ข้อจำกัด และผู้ผลิตรายใดที่เปลี่ยนมาใช้เทคโนโลยีนี้แล้ว
จุดเด่น
- การพันแบบแฮร์พินช่วยให้เกิด ตัวประกอบทองแดง 70% หรือมากกว่า ในร่องสล็อตสเตเตอร์ ขณะที่การพันลวดกลมแบบดั้งเดิมมีค่านี้อยู่ที่ประมาณ 35-50%
- เทคโนโลยีนี้ถูกใช้ครั้งแรกในยานยนต์ที่ผลิตแบบอนุกรมคือ Chevrolet Tahoe ไฮบริดปี 2008
- ข้อได้เปรียบของแฮร์พินได้รับการสนับสนุนจากคู่มือการออกแบบที่ผ่านการพิสูจน์ในมอเตอร์แม่เหล็กถาวรภายในที่ มีกำลัง 160 kW หมุนที่ 18,000 รอบ/นาที
- หน้าตัดตัวนำที่ใหญ่ขึ้นอาจสร้างความสูญเสีย AC เพิ่มเติมจาก Skin Effect ที่ความถี่สูง แฮร์พินไม่ได้เหนือกว่าในทุกเงื่อนไข
การพันแบบแฮร์พินคืออะไร และแตกต่างจากการพันลวดแบบดั้งเดิมอย่างไร?
สิ่งที่กำหนดแรงบิดของมอเตอร์ไฟฟ้าคือสนามแม่เหล็กที่เกิดจากกระแสไฟฟ้าที่ไหลผ่านร่องสล็อตของสเตเตอร์ เรขาคณิตของตัวนำที่จ่ายกระแสนี้ส่งผลโดยตรงต่อประสิทธิภาพของมอเตอร์ ในการพันแบบดั้งเดิม ลวดทองแดงทรงกลมเคลือบอีนาเมลจะถูกพันเข้าไปในร่องสล็อต เนื่องจากลวดเป็นทรงกลม จึงเป็นไปไม่ได้ที่จะกำจัดช่องว่างภายในร่องสล็อต ในการพันแบบแฮร์พินนั้น แท่งทองแดงหน้าตัดสี่เหลี่ยมที่ดัดจากปลายแล้วเชื่อมเข้าหากันจะทำหน้าที่แทน
หน้าตัดสี่เหลี่ยมไม่ใช่ความสง่างามทางคณิตศาสตร์ แต่เป็นผลกำไรทางกายภาพ แท่งสี่เหลี่ยมเติมช่องว่างสี่เหลี่ยมของร่องสล็อตได้แน่นหนากว่ามาก ยิ่งเติมพื้นที่ได้มากเท่าไร ก็ยิ่งได้สนามแม่เหล็กที่แรงขึ้นสำหรับกระแสเท่าเดิม และได้ทองแดงมากขึ้นสำหรับปริมาตรเท่าเดิม ส่วนที่เหลือของสเตเตอร์ ได้แก่ แผ่นเหล็กประกอบ ตัวเรือน และสถาปัตยกรรมการระบายความร้อน แทบไม่เปลี่ยนแปลง นวัตกรรมทั้งหมดกระจุกตัวอยู่ที่ระบบการพันเพียงเท่านั้น
รูปแบบการพันสามแบบ: U-pin, I-pin และแบบต่อเนื่อง (Continuous)
สมาชิกที่พบมากที่สุดในตระกูลแฮร์พินคือโครงสร้าง U-pin ลวดทองแดงถูกดัดเป็นรูปตัว U และปลายเปิดสองด้านจะสอดเข้าจากสองด้านของสเตเตอร์ แล้วดัดและเชื่อมเข้าด้วยกัน ส่วนรูปแบบ I-pin จะใช้พินตรงที่ไม่ได้ดัด ต้องการการสัมผัสไฟฟ้าจากทั้งสองด้าน แต่ตัวประกอบสูงกว่า U-pin ประมาณ 4% และสามารถเข้าถึง 74% ได้ การพันแบบต่อเนื่อง (Continuous/Wave) เกิดจากการดัดลวดเส้นเดียวเป็นรูปงู (เซอร์เพนทีน) ยาวหลายเมตร แล้ววางเป็นแผ่นพันจากเส้นผ่านศูนย์กลางด้านใน จุดเด่นที่สุดของ U-pin คือไม่ต้องการกระบวนการเชื่อม
ด้านฉนวนก็มีสถาปัตยกรรมที่เป็นเอกลักษณ์เช่นกัน กระดาษฉนวนจะถูกวางระหว่างร่องสล็อตกับแผ่นเหล็กประกอบ ตัวนำเองจะเคลือบด้วยเวอร์นิชชั้นความร้อนสูง เช่น โพลีอาไมด์-อิมิด (PAI), PEEK หรือ PAI+FEP ปลายสายที่เชื่อมต่อแล้วจะถูกหุ้มฉนวนใหม่หลังการทำงานด้วย powder coating หรือเรซินโพลียูรีเทน
ตัวประกอบความหนาแน่นทองแดง (Copper Fill Factor): กุญแจสู่ประสิทธิภาพ
ตัวประกอบความหนาแน่นวัดสัดส่วนพื้นที่ที่เป็นทองแดงในหน้าตัดร่องสเตเตอร์ ค่าตัวเลขมีความคลาดเคลื่อนเล็กน้อยในแหล่งข้อมูลต่างกันไปตามนิยามของสิ่งที่นับว่าเป็น "ทองแดง" สำหรับลวดกลมช่วงทั่วไปคือ 40-50% สำหรับ hairpin คือ 60-73% และในการออกแบบสมัยใหม่บางแบบให้ค่ามากกว่า 75% แต่ความต่างขนาดนี้ไม่มีข้อโต้แย้ง: hairpin ใส่ตัวนำได้มากกว่าราว 20% ในปริมาตรมอเตอร์เท่าเดิม
| คุณลักษณะ | ขดลวดลวดกลม | ขดลวดแบบ Hairpin |
|---|---|---|
| ตัวประกอบความหนาแน่นทองแดง | ประมาณ 40-50% | 60-73% ในการออกแบบสมัยใหม่มากกว่า 75% |
| หน้าตัดตัวนำ | กลม หลายเส้น | แท่งสี่เหลี่ยม |
| ปลายขด (end-winding) | ไม่เป็นระเบียบ ใช้พื้นที่มาก | เป็นระเบียบ กระชับ |
| เชือกรัดสเตเตอร์ (lacing) | จำเป็น | ไม่จำเป็น |
| การผลิต | ส่วนใหญ่ใช้แรงงานคน | เหมาะกับระบบอัตโนมัติเต็มรูปแบบ |
ผลของตารางนี้ต่อประสิทธิภาพของมอเตอร์อ่านได้ในสามระดับ ประการแรก ทองแดงมากขึ้นหมายถึงสนามแม่เหล็กที่แรงขึ้นและแรงบิดที่สูงขึ้น ประการที่สอง เส้นทางขดลวดที่ได้รับการปรับให้เหมาะสมช่วยลดความยาวตัวนำ ความต้านทาน DC และการสูญเสียทองแดงลดลง กำลังเท่าเดิมผลิตได้ด้วยพลังงานน้อยลงและระยะทางของยานพาหนะเพิ่มขึ้น ประการที่สาม สเตเตอร์ที่บรรจุแน่นขึ้นสามารถทำให้มีขนาดเล็กลงได้ - นี่คือเหตุผลทางกายภาพที่ทำให้ความหนาแน่นของกำลังเพิ่มขึ้น
ประสิทธิภาพทางความร้อน: ทำไมจึงจัดการความร้อนได้ดีกว่า?
ในมอเตอร์ไฟฟ้า ความร้อนเกิดจากการสูญเสียในตัวนำ ขดลวดแบบ hairpin ให้ประโยชน์สองทางในจุดนี้: การสูญเสียทองแดงที่ต่ำลงสร้างความร้อนน้อยลง และโครงสร้างปลายขดที่เป็นระเบียบและกระชับช่วยกระจายความร้อนที่เกิดขึ้นออกไปภายนอก ในลวดกลม ช่องอากาศที่เหลืออยู่ระหว่างตัวนำที่จัดวางแบบสุ่มทำหน้าที่เหมือนฉนวนกันความร้อน ในขณะที่เรขาคณิตแบบเรียงลำดับของ hairpin ขจัดช่องว่างเหล่านี้ออกไป
ผลลัพธ์คือความสามารถในการจ่ายกระแสที่สูงขึ้นต่อตัวนำ และการจัดการอุณหภูมิที่ง่ายขึ้น โดยเฉพาะเมื่อประเมินร่วมกับการระบายความร้อนแบบพ่นน้ำมัน ขดลวด hairpin โดดเด่นในฐานะโซลูชันที่เพิ่มทั้งประสิทธิภาพและความหนาแน่นของกำลังในมอเตอร์ยานยนต์ไฟฟ้า อุณหภูมิการทำงานที่ต่ำลงและสม่ำเสมอยิ่งขึ้นยืดอายุการใช้งานของระบบฉนวน ซึ่งช่วยปรับปรุงความน่าเชื่อถือของมอเตอร์โดยตรง
Hairpin ได้เปรียบแค่ไหนที่รอบสูง?
ที่จุดนี้ ทุกอย่างไม่ได้เป็นไปในทางเดียว หน้าตัดตัวนำขนาดใหญ่ของ hairpin อาจกลายเป็นข้อเสียที่ความถี่สูง: ปรากฏการณ์การเลื่อนตำแหน่งกระแสที่เรียกว่า skin effect ทำให้กระแสไหลเฉพาะในชั้นผิวของตัวนำและเพิ่มความต้านทานที่มีผล เนื่องจากความถี่สูงขึ้นตามรอบที่สูงขึ้น ความได้เปรียบของ hairpin ในด้านการสูญเสีย DC จึงอาจลดลงบางส่วนด้วยการสูญเสีย AC ที่รอบสูง ด้วยเหตุนี้ การเพิ่มตัวประกอบความหนาแน่นจึงไม่ได้ให้ข้อได้เปรียบในทุกเป้าหมายการออกแบบ ผลที่ได้รับขึ้นอยู่กับความถี่ กระแส และการออกแบบฉนวน
อย่างไรก็ตาม ตัวอย่างความสำเร็จในทางปฏิบัติก็น่าพอใจอย่างยิ่ง: ข้อดีของ hairpin ได้รับการยืนยันด้วยคู่มือการออกแบบอย่างครอบคลุมสำหรับมอเตอร์แม่เหล็กถาวรที่มีกำลัง 160 kW และความเร็ว 18,000 รอบ/นาที พารามิเตอร์สำคัญของการพันรูป hairpin และลวดตรงในมอเตอร์ PMSM ความเร็วสูงยังคงเป็นหัวข้อวิจัยที่แข็งขันจนถึงทุกวันนี้ และยังมีข้อมูลที่ขัดแย้งกันอย่างน่าสนใจ: ในการเปรียบเทียบรอบการขับขี่ รุ่น IPMSM แบบพันต่อเนื่องที่ไม่ต้องใช้ทรัพยากรมากพิเศษ ให้ประสิทธิภาพดีกว่า 0.63% ในรอบ WLTP ผลต่างเล็กน้อยแต่สาระชัดเจน: hairpin ไม่ได้ชนะโดยอัตโนมัติในทุกเงื่อนไขและทุกรอบการทำงาน
สรุปอย่างสมดุลคือ: hairpin เป็นเทคโนโลยีที่จะเสริมการพันแบบคลาสสิก ไม่ใช่ทำลายมัน เมื่อคำนึงถึงต้นทุนการผลิตและวงจรชีวิตแล้ว ผลต่างสุทธิในการใช้งานส่วนใหญ่จะพอประมาณกว่าตัวเลขปัจจัยการเติมเต็มชี้บอก
การผลิตสเตเตอร์ Hairpin ทำอย่างไร: ห่วงโซ่การผลิต 4 ขั้นตอน
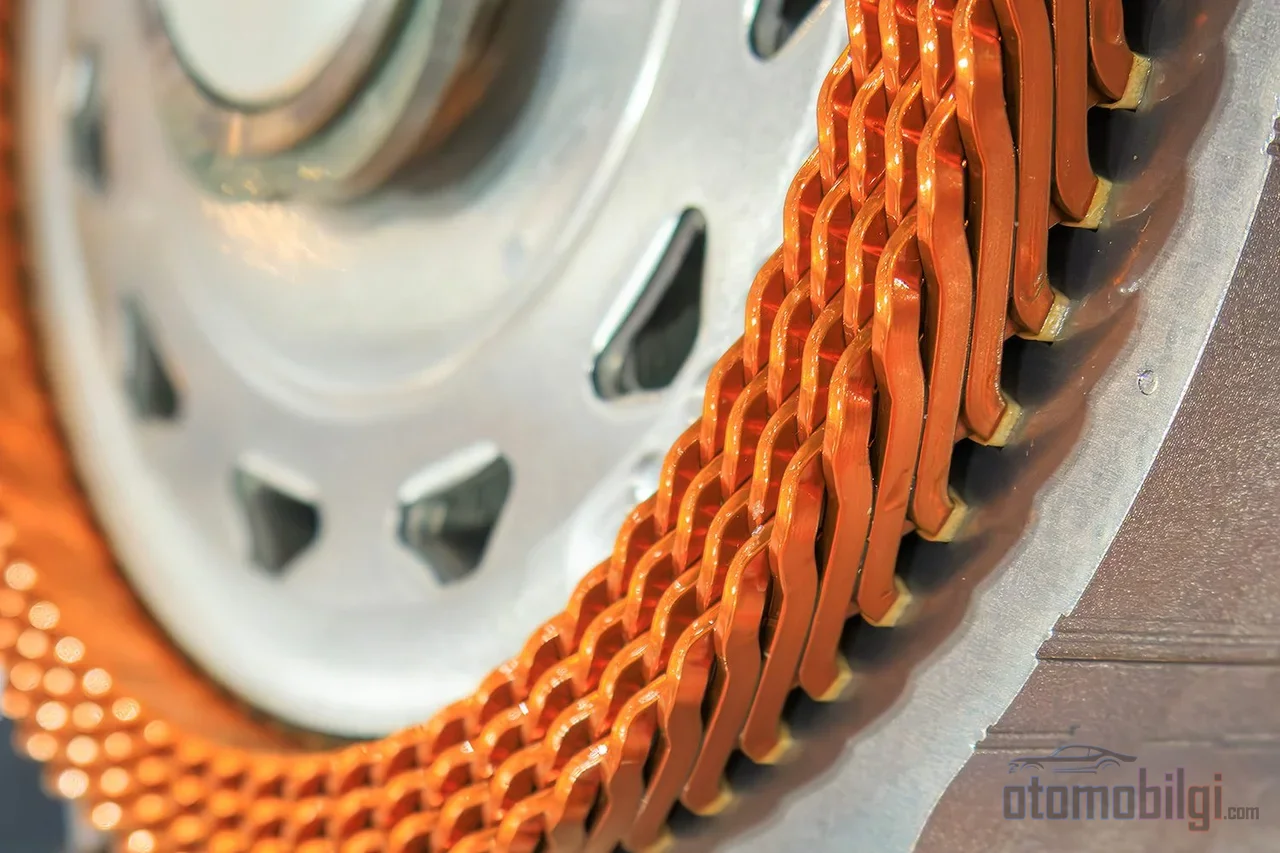
เรื่องราวการผลิตของ hairpin คืออีกครึ่งหนึ่งของเหตุผลที่เทคโนโลยีนี้น่าดึงดูดนัก กระบวนการนี้เหมาะสมกับระบบอัตโนมัติตั้งแต่ต้นจนจบ และสายการผลิตทั่วไปประกอบด้วย สถานีขึ้นรูปลวด วางตำแหน่ง ขยาย ดัด ตัด และเชื่อม เวลารอบสั้นและปริมาณการผลิตที่เพิ่มขึ้นช่วยลดต้นทุนต่อหน่วย
- การขึ้นรูป: ลวดทองแดงตรงถูกคลี่และทำให้แบน ฉนวนถูกลอกบางส่วนด้วยเลเซอร์หรือเชิงกลเพื่อการเชื่อม ตัดตามความยาวและดัดโค้ง ฉนวนที่ไร้รอยต่อบนส่วนโค้งคือข้อจำกัดที่สำคัญที่สุดของการดัด
- การวางตำแหน่ง: พินถูกวางลงในชุดสเตเตอร์ตามแนวแกน ในสเตเตอร์ hairpin หนึ่งตัวมักใช้ hairpin รูปทรงต่างกัน 3-16 แบบ
- การดัดและเชื่อม: ปลายที่ดัดตามแผนผังขดลวดปลายจะได้การสัมผัสไฟฟ้าด้วยการเชื่อมด้วยเลเซอร์ เป้าหมายคือเรขาคณิตการเชื่อมที่สม่ำเสมอและความร้อนที่แทรกน้อยที่สุด การลอกด้วยเลเซอร์สม่ำเสมอและแม่นยำกว่าการขัดถูเชิงกลด้วยแปรงหมุน - ยิ่งแปรงสึก ก็ยิ่งทำให้ทองแดงสึกด้วย
- การเคลือบฉนวนและการอิ่มตัว: ปลายที่เชื่อมแล้วถูกเคลือบฉนวนใหม่ด้วย powder coating หรือเรซินโพลียูรีเทน ชั้นเคลือบป้องกันการออกซิเดชันและความชื้น สเตเตอร์ทั้งตัวถูกทำให้อิ่มตัวด้วยวัสดุ
ในงาน traction ความท้าทายหลักคือความน่าเชื่อถือของกระบวนการ ความต่างระดับสัมพัทธ์หรือการเยื้องศูนย์ด้านข้างที่ปลาย hairpin อาจนำไปสู่ข้อบกพร่องในการเชื่อม การเชื่อมที่ผิดพลาดอาจทำให้มอเตอร์ใช้งานไม่ได้ นอกเหนือจากการสูญเสียไฟฟ้าเพิ่มเติม เทคโนโลยีการเชื่อมต่อสามแบบ ได้แก่ แบบความต้านทาน เลเซอร์ และไมโคร TIG จึงถูกเปรียบเทียบกันอย่างแข็งขัน นอกจากนี้ ข้อจำกัดของห่วงโซ่กระบวนการของเทคโนโลยี hairpin ต่อเนื่องก็ถูกศึกษาในฐานะประเด็นทางวิศวกรรมแยกต่างหาก
ผู้ผลิตรายใดเปลี่ยนมาใช้การพันแบบ Hairpin แล้ว?
การเดินทางสู่การผลิตแบบอนุกรมของเทคโนโลยีนี้เริ่มต้นเก่าแก่อย่างน่าประหลาด: การใช้งานครั้งแรกพบในมอเตอร์สองตัวของเกียร์ 2ML70 ในรุ่นไฮบริด Chevrolet Tahoe ปี 2008 Chevrolet Volt ก็ติดตั้งมอเตอร์ hairpin ที่พัฒนาโดย Remy เช่นกัน การแพร่หลายอย่างแท้จริงมาถึงในยุคของยานยนต์ไฟฟ้า
กลุ่มบริษัท Volkswagen ปัจจุบันใช้สแตเตอร์ hairpin ในรุ่นต่างๆ เช่น ID.3, ID.4, Audi e-tron GT และ Porsche Taycan รุ่นแรกของ BMW ที่ใช้ hairpin คือ iX3 GM เปิดตัวชุดมอเตอร์รุ่นใหม่ด้วยเทคโนโลยี hairpin ในปี 2021 โดยเริ่มจาก ASM ไฮบริดกำลัง 64 kW ไปจนถึง PSM ของ Hummer EV ที่ 255 kW ส่วน Tesla ประกาศว่าจะใช้ hairpin ในมอเตอร์รุ่นใหม่ในปี 2023 JLR ก็เป็นหนึ่งในผู้ผลิตที่ประกาศใช้เทคโนโลยีนี้ในกระบวนการผลิต ด้านการวิจัยและพัฒนา โครงการอย่าง Pro-E-Traktion ที่ได้รับการสนับสนุนจาก BMW, HaPiPro2 ของ RWTH Aachen, AnStaHa ของ KIT และ IPANEMA, KIPrEMo และ KIKoSA ของ FAU Erlangen-Nürnberg สะท้อนให้เห็นความร่วมมือระหว่างภาคอุตสาหกรรมและภาควิชาการในสาขานี้ ด้านการจัดหา BorgWarner, Denso และ Hitachi ถือเป็นผู้เล่นที่กำหนดทิศทางของตลาด
Hairpin เป็นตัวเลือกที่เหมาะสมสำหรับทุกมอเตอร์หรือไม่?
ในทางปฏิบัติทางวิศวกรรม คำตอบขึ้นอยู่กับโปรไฟล์การทำงานของการใช้งานนั้น ในมอเตอร์แรงขับที่ต้องการแรงบิดและความหนาแน่นของกำลังสูงในรอบต่ำถึงปานกลาง ข้อได้เปรียบด้านการสูญเสีย DC และด้านความร้อนของ hairpin สามารถกลายเป็นกำไรได้อย่างง่ายดาย และการผลิตที่เหมาะกับระบบอัตโนมัติช่วยให้เกิดเศรษฐกิจขนาด (economies of scale) ในทางกลับกัน สำหรับการใช้งานที่ทำงานที่ความถี่สูงต่อเนื่องหรือที่ปริมาณการผลิตไม่เพียงพอจะให้เหตุผลแก่การลงทุนระบบอัตโนมัติ ขดลวดแบบดั้งเดิมยังคงเป็นตัวเลือกที่สมเหตุสมผล และจะยังคงมีอยู่ต่อไปในอีกหลายปีข้างหน้า หน้าที่ของผู้ออกแบบคือการเลือกขดลวดที่ให้การสูญเสียรวมและต้นทุนต่ำที่สุดในวงจรการทำงานของตนเอง ไม่ใช่แค่ตัวเลขสูงสุดในตารางค่าการบรรจุ (fill factor) - hairpin มักเป็นผู้ชนะในการคำนวณเช่นนี้ แต่ไม่ใช่เสมอไป
แหล่งอ้างอิง
- What is a Hairpin Motor - Benefits & Assembly Process
- Hairpin technology
- A closer look at hairpin motor windings
- Thermal management of hairpin winding traction motors
- A comparison between continuous and hairpin windings for electric traction drives
- A Comprehensive Design Guideline of Hairpin Windings
- Round Wire vs. Hair Pin Motor Winding Guide
- Comparison of I-pin, Hairpin, and X-pin
- Hairpin Stator Solutions for E-Motor Manufacturing
- Hairpin stator welding: comparing 3 joining technologies
- Hairpin Winding Motors: Slot Fill, AC Losses, and Manufacturing Defect Control